
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-21 Origem:alimentado


A seleção de uma prensa elétrica determina a área ocupada pela instalação, a velocidade de produção e a vida útil da matriz. Os gerentes de fábrica e os engenheiros de produção enfrentam um equilíbrio constante no chão de fábrica. Você deve pesar a necessidade de trocas rápidas de ferramentas em relação à rigidez estrutural necessária para estampagem de alta precisão. A fabricação ágil exige acessibilidade do operador, enquanto a tonelagem pesada exige estabilidade absoluta. A prensa open-gap oferece uma solução altamente versátil para envelopes operacionais específicos. Você deve realizar uma avaliação rigorosa de suas vantagens estruturais e limitações físicas antes da instalação. Uma prensa elétrica de estrutura C padrão oferece benefícios operacionais distintos para oficinas e ambientes de produção de alto mix. Exploraremos como essa arquitetura influencia a produção diária e definiremos os limites exatos de engenharia onde esse projeto se destaca.
Acessibilidade superior: O acesso frontal aberto em três lados de uma prensa elétrica com estrutura C reduz significativamente os tempos de troca de ferramentas e simplifica o carregamento robótico ou manual de peças.
Versatilidade incomparável: O design de abertura aberta permite o processamento de materiais superdimensionados ou de formato estranho que se estendem além da base da prensa, uma impossibilidade física em designs de estrutura fechada.
Compensações estruturais: O projeto inerente de abertura aberta introduz deflexão angular (guinada) sob carga máxima, tornando-o inadequado para aplicações que exigem estabilidade dimensional extrema em tonelagens elevadas.
Casos de uso ideais: Altamente eficaz para operações de corte, perfuração e conformação leve de pequeno a médio volume, onde a velocidade, a versatilidade e a eficiência da área ocupada superam a necessidade de rigidez absoluta.
Limites de escalabilidade: As instalações que escalam para estampagem profunda pesada ou utilizam matrizes progressivas complexas e de alta estação eventualmente precisarão fazer a transição de arquiteturas de quadro C para arquiteturas de lado reto (quadro H).
Índice
A prensa elétrica com estrutura AC usa uma estrutura frontal aberta para fornecer fácil acesso para ferramentas e manuseio de materiais. Ao contrário das prensas de estrutura fechada, não possui colunas de suporte frontal, criando uma área de trabalho mais flexível. A estrutura traseira absorve a força operacional principal, enquanto a profundidade da garganta determina até onde os materiais podem se estender para dentro da prensa.
Como a estrutura está aberta, cargas pesadas podem criar leves deformações durante a operação. A seção frontal pode se mover sob alta pressão, o que pode afetar o alinhamento do slide e a precisão da peça. Portanto, selecionar a aplicação correta é importante para garantir um desempenho confiável.
Antes de escolher uma prensa com estrutura C, os engenheiros devem avaliar:
Tonelagem necessária com base na espessura do material e nos requisitos de formação.
Tamanho da base para garantir que a matriz esteja totalmente suportada.
Comprimento do curso para remoção de peças e necessidades de automação.
Requisitos de velocidade de produção (SPM).
Níveis de deflexão aceitáveis com base nos requisitos de precisão da peça.
A estrutura aberta de três lados torna a troca de matrizes mais rápida e fácil. Os operadores podem acessar a prensa de diversas direções, permitindo que empilhadeiras e carrinhos de matrizes se movam diretamente para a área de trabalho.
Este design reduz o tempo de configuração e melhora a eficiência do operador. Também proporciona melhor visibilidade durante a produção, facilitando inspeções, ajustes e manutenção.
Principais benefícios:
Substituição mais rápida da matriz
Melhor acesso do operador
Carregamento e descarregamento de material mais fácil
Melhor ergonomia no local de trabalho
As prensas com estrutura C proporcionam excelente flexibilidade para peças de trabalho superdimensionadas ou incomuns. Os lados abertos permitem que folhas longas, perfis e componentes grandes passem facilmente pela área de impressão.
Isso os torna adequados para fabricantes que produzem peças de diferentes tamanhos na mesma máquina.
As aplicações comuns incluem:
Suportes metálicos
Canais de aço longos
Componentes do aparelho
Peças fabricadas sob medida
A estrutura aberta simplifica a instalação da automação. Alimentadores, robôs, transportadores e sistemas de sucata podem ser integrados sem grandes limitações estruturais.
O material pode mover-se suavemente durante o processo de estampagem, melhorando a eficiência da produção. Prensas menores com estrutura C também podem atingir altas velocidades de curso, tornando-as adequadas para operações rápidas de puncionamento e corte.
Vantagens de automação:
Instalação simples do alimentador
Fluxo de material flexível
Fácil acesso ao robô
Maior eficiência de produção
As prensas de estrutura C requerem menos espaço em comparação com as prensas de estrutura fechada de capacidade semelhante. Sua estrutura compacta permite um layout de fábrica mais fácil e melhor aproveitamento do espaço de produção.
O tamanho menor também reduz os custos de instalação e permite que várias máquinas sejam organizadas em células de produção compactas.
Principais vantagens:
Menores requisitos de espaço
Integração de fábrica mais fácil
Investimento reduzido em equipamentos
Layout de produção flexível
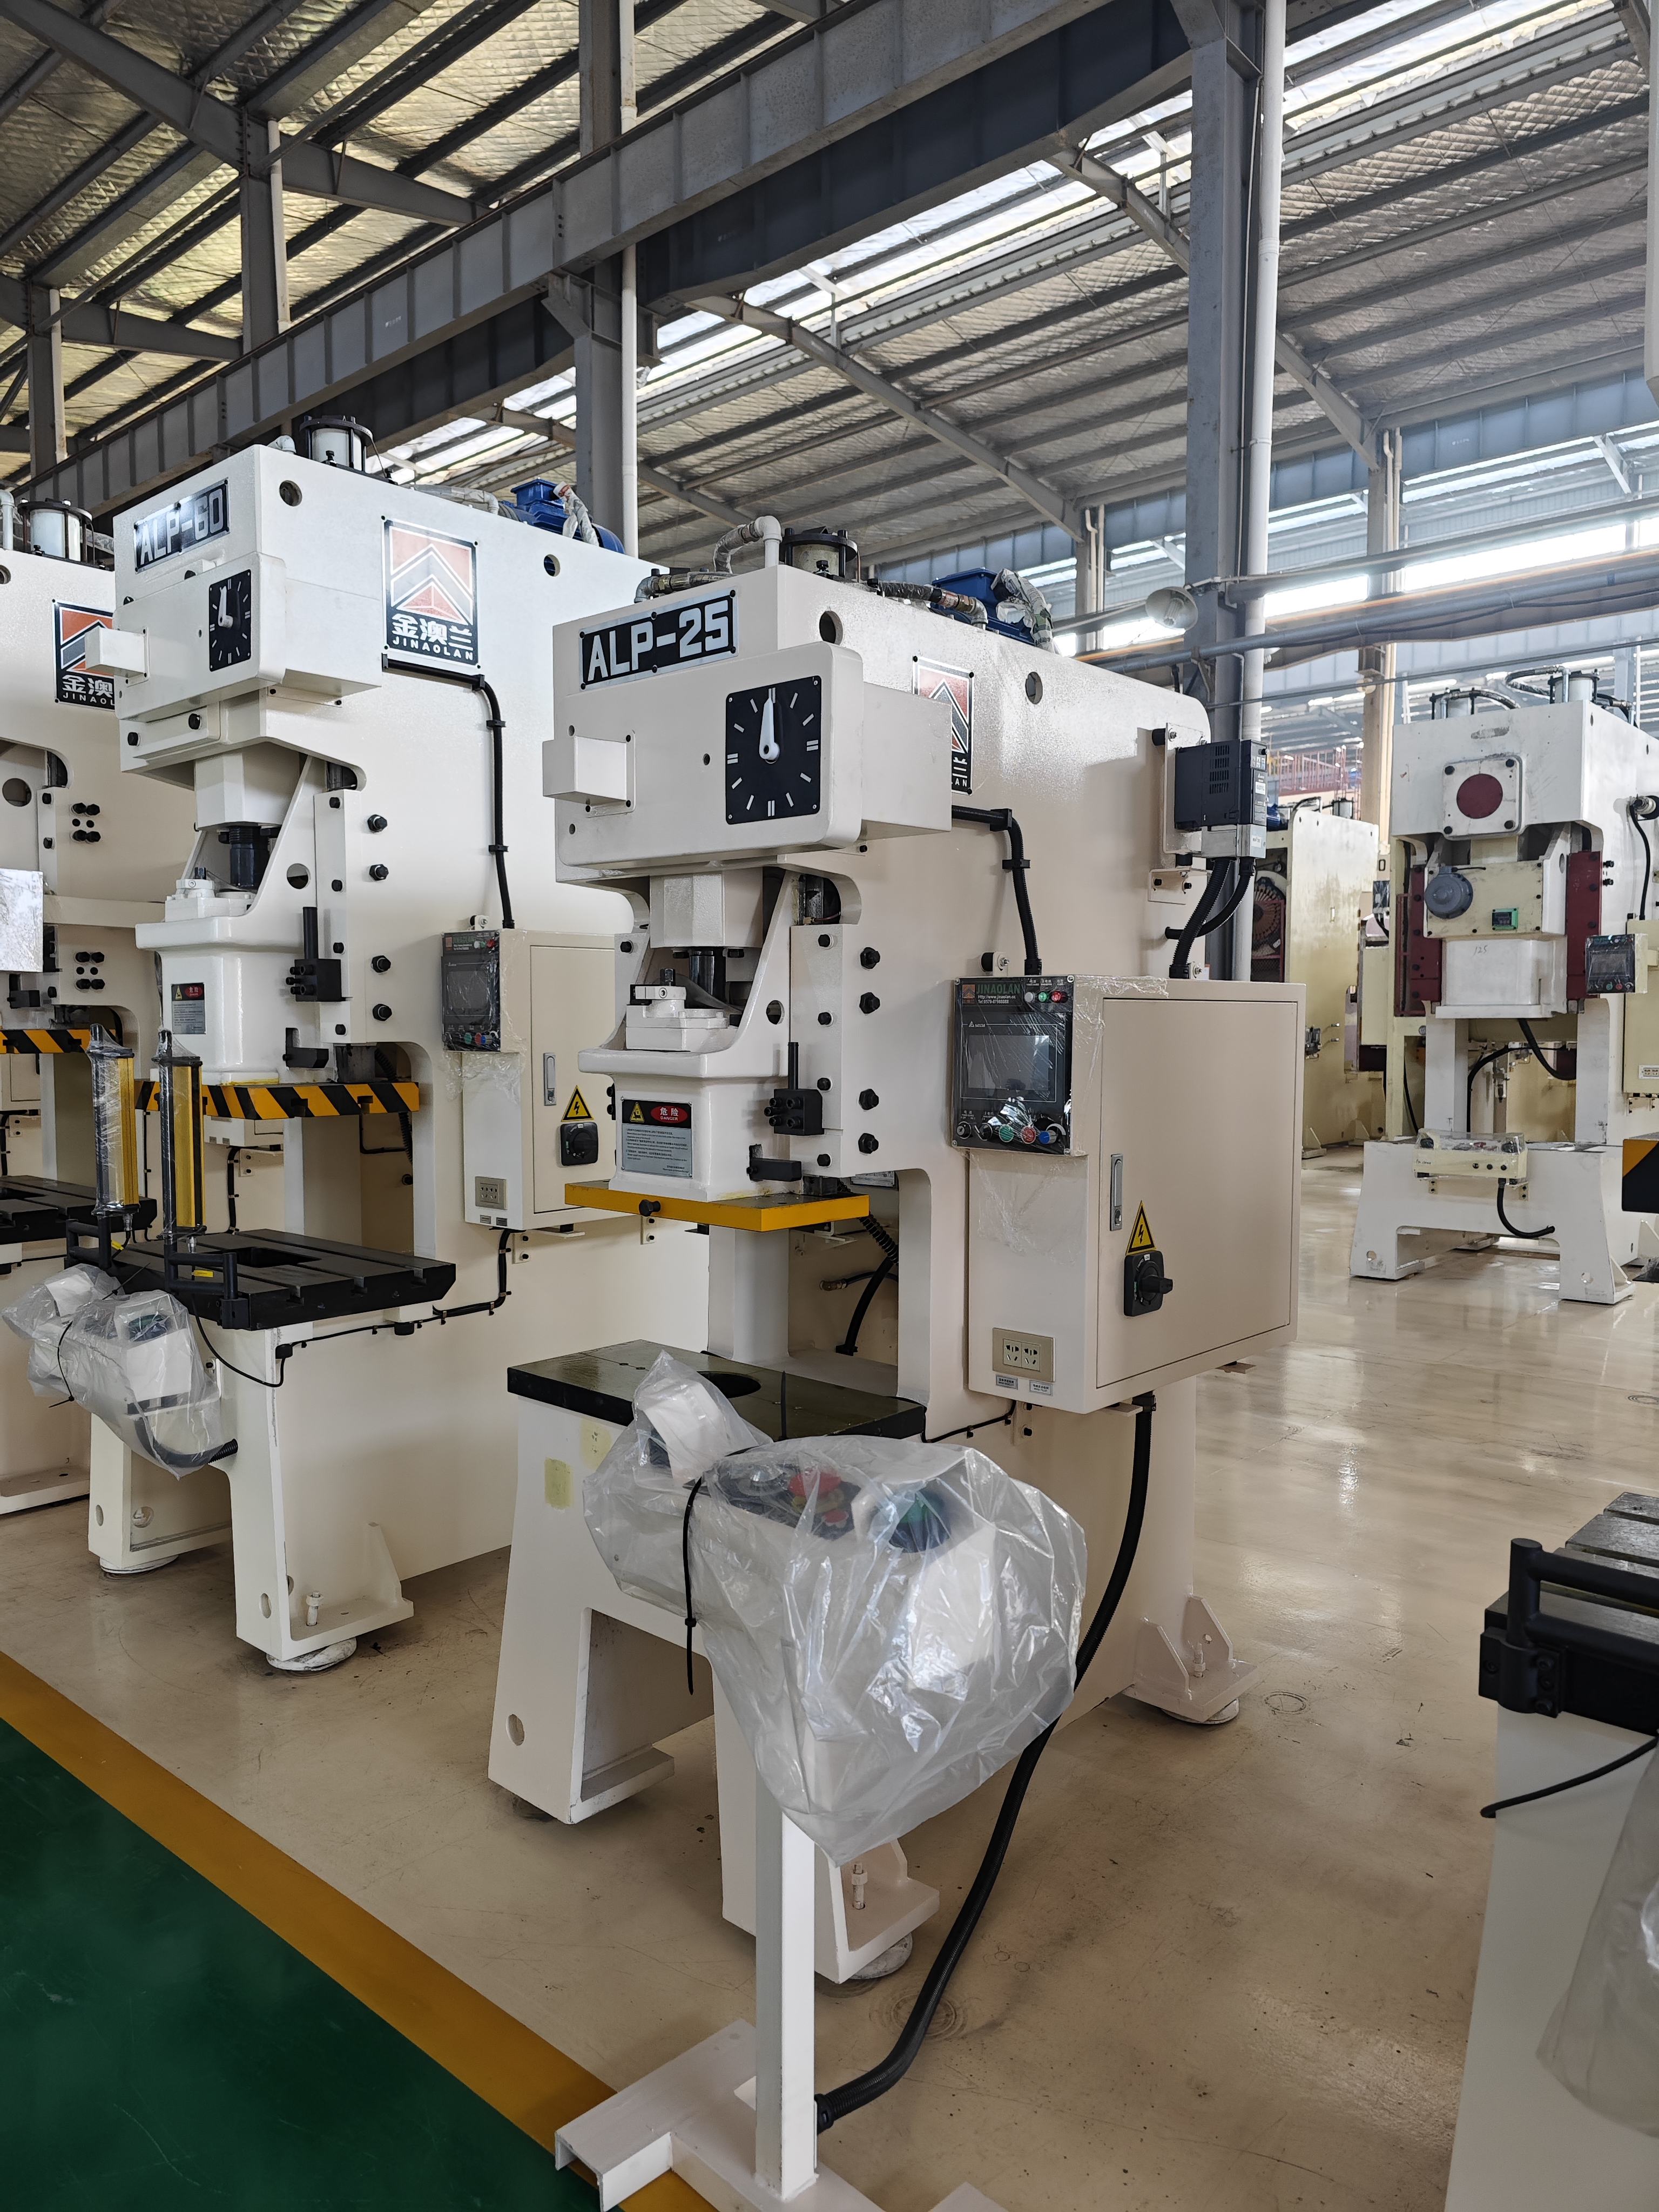
Devemos examinar a física do quadro aberto. Os engenheiros de ferramentas referem-se a isso como "guinada". O formato C naturalmente tende a abrir ligeiramente sob a tonelagem máxima. A frente do escorregador desvia para cima e a frente da cama desvia para baixo. Isso cria uma perda microscópica, mas mensurável, de paralelismo. A física determina que as estruturas em balanço flexionem sob cargas extremas. Você pode esperar uma certa deflexão por polegada de profundidade da garganta, geralmente medida em milésimos de polegada.
Esta deflexão angular impacta diretamente a tolerância da peça. Você não pode executar operações de cunhagem de alta precisão em um quadro com lacuna aberta. A tonelagem necessária no BDC fará saltar a estrutura, causando profundidade desigual da moeda em toda a peça. Operações pesadas de gravação em relevo sofrem com a mesma profundidade irregular. As operações que exigem um paralelismo perfeito entre deslizamento e leito falharão. Você não pode forçar uma prensa de abertura aberta para manter as tolerâncias aeroespaciais sob carga máxima. A geometria estrutural simplesmente impede a rigidez absoluta.
A deflexão da estrutura está diretamente correlacionada com a folga irregular do punção à matriz. À medida que a guinada da estrutura aumenta, o punção entra na matriz da matriz com um leve ângulo. Isto destrói a concentricidade da folga de corte. Se você estiver usando aço laminado a frio com uma folga estreita, uma deflexão da estrutura de apenas 0,004" significa que o punção bate no bloco da matriz. Um lado do punção esfrega fortemente contra o aço. O lado oposto apresenta folga excessiva, puxando uma rebarba enorme na estampagem.
O desgaste acelerado da ferramenta representa um grave risco operacional. O lascamento ocorre quando os punções ficam desalinhados durante a entrada. A falha catastrófica da matriz continua sendo uma possibilidade real se os pinos-guia emperrarem. Levar uma prensa open-gap à sua capacidade máxima de tonelagem é um convite a essas falhas. Você passa mais tempo na sala de ferramentas afiando matrizes e substituindo punções quebrados. Ignorar a física da deflexão garante a destruição prematura do ferramental.
As prensas de estrutura C geralmente têm um limite prático de tonelagem de cerca de 200–300 toneladas. Além desta faixa, o reforço necessário aumenta significativamente, tornando as prensas de lado reto mais adequadas para manter a estabilidade e o equilíbrio da carga. Essas prensas não são ideais para estampagem profunda pesada, matrizes progressivas grandes ou corte de alta força de materiais de alta resistência, pois cargas desiguais e forças de impacto podem causar deformação da estrutura e danos às ferramentas. Selecionar a estrutura correta da prensa com base na aplicação é essencial para um desempenho confiável.

Escolher a impressora certa requer a análise de suas variáveis específicas de produção. Ambientes de alta mistura exigem mudanças rápidas. Ambientes de baixo mix priorizam a estabilidade a longo prazo. Você deve mapear a complexidade da sua peça em relação às capacidades da máquina. A matriz a seguir contrasta as realidades operacionais de ambas as arquiteturas para orientar sua estratégia de compras.
Métrica Operacional | Prensa de quadro C | Prensa H-Frame (lado reto) |
|---|---|---|
Mistura de produção | Mix alto, trocas frequentes | Mix baixo, execuções de produção dedicadas |
Complexidade de ferramentas | Morre progressivo de golpe único ou curto | Matrizes progressivas longas e complexas |
Carregando acesso | Três lados, altamente acessível | Restringido pelos pilares dianteiros/traseiros |
Perfil de deflexão | Deflexão angular (guinada) sob carga | Deflexão vertical simétrica |
Pegada | Compacto e eficiente em termos de espaço | Grande, requer espaço significativo |
A fadiga do operador varia significativamente entre esses projetos. O design fechado das estruturas em H apresenta desafios de carregamento. Os operadores devem passar por janelas estreitas para limpar sucata ou ajustar o material. A montagem de matrizes pesadas requer equipamento especializado e manobras cuidadosas. Compare isso com a acessibilidade aberta dos quadros C. A frente aberta reduz o esforço físico durante operações manuais e acelera cada interação com as ferramentas.
Devemos contrastar a durabilidade física das arquiteturas das máquinas. A máquina open-gap oferece alta durabilidade para tarefas apropriadas. No entanto, a aplicação incorreta leva a graves requisitos de manutenção de ferramentas a longo prazo. Se você forçar constantemente a máquina até seus limites de deflexão, suas matrizes sofrerão. A própria estrutura pode sobreviver ao estresse, mas suas ferramentas se degradarão rapidamente, exigindo afiação e substituição constantes.
As prensas de estrutura H oferecem proteção de matriz muito superior. Seu design simétrico garante excelente retenção de precisão ao longo de milhões de ciclos. O slide permanece perfeitamente paralelo à cama, mesmo sob fortes choques. Isso protege punções delicadas e aumenta significativamente os intervalos de afiação. No entanto, esta precisão requer uma área maior e tempos de troca mais longos. Você troca agilidade por estabilidade dimensional absoluta.
Os engenheiros recomendam fortemente a “regra dos 20%” para o dimensionamento da impressora. Você deve especificar uma máquina com capacidade de tonelagem 20-30% superior à sua necessidade calculada. Este buffer minimiza os efeitos da deflexão angular. Executar um trabalho de 80 toneladas em uma prensa de 100 toneladas mantém a estrutura em sua zona rígida. Esta prática padrão de engenharia protege tanto a máquina quanto as ferramentas.
Nunca dimensione uma prensa open-gap exatamente de acordo com sua necessidade de tonelagem máxima. As prensas mecânicas só entregam sua tonelagem nominal a uma distância específica acima do BDC, geralmente 1/8" ou 1/4". Se você atingir o material mais acima no golpe, terá significativamente menos tonelagem disponível. Operar constantemente a 100% da capacidade maximiza a guinada do chassi. Esta prática garante desgaste prematuro das pontas e rolamentos. O buffer de tonelagem atua como uma rede de segurança operacional. Ele garante qualidade consistente das peças em longas tiragens de produção.
Os engenheiros de ferramentas devem adaptar seus projetos para esta arquitetura específica. Você não pode confiar no slide da prensa para guiar o ferramental. Você deve utilizar conjuntos de matrizes guiadas para serviços pesados. Incorpore sapatas robustas de quatro colunas com pinos-guia superdimensionados e buchas de rolamento de esferas. Esses componentes absorvem a guinada inerente da prensa. Eles forçam o punção e a matriz a permanecerem alinhados apesar da deflexão da estrutura.
Centralize as cargas de corte mais pesadas diretamente abaixo da linha central da corrediça. Evite colocar estações de alta tonelagem perto da borda frontal da matriz, pois isso agrava o momento fletor. Se você estiver executando operações com forte impulso lateral, como perfuração de came ou conformação profunda, deverá instalar blocos de calcanhar. Os blocos de calcanhar engatam antes que o punção atinja o material, absorvendo as forças laterais e protegendo os pinos-guia contra rompimento. O projeto adequado das ferramentas neutraliza as desvantagens estruturais da estrutura aberta.
Alguns fabricantes oferecem melhorias estruturais para modelos de vão aberto. Tirantes temporários podem conectar a frente do escorregador à cama. Esses suportes frontais aumentam temporariamente a rigidez geral. Você os fixa no lugar para execuções de produção específicas e de maior tolerância. Eles efetivamente convertem a máquina em um híbrido de estrutura fechada, evitando o efeito de concha.
Essas modernizações reduzem a acessibilidade durante a instalação. Você perde a capacidade de deslizar as matrizes pela frente. No entanto, eles reduzem drasticamente a deflexão angular. Você os remove ao retornar às operações de blanking padrão. Esta abordagem modular expande o envelope operacional da máquina. Ele fornece uma solução flexível para instalações com tolerâncias de peças altamente variáveis.
Rotinas rigorosas de manutenção preventiva garantem a durabilidade da máquina a longo prazo. As equipes de manutenção devem se concentrar fortemente nos ajustes de folga das chagas. Puxe calibradores de folga trimestralmente. Você deseja manter a folga de funcionamento especificada pelo fabricante, normalmente em torno de 0,0015" a 0,002". As pontas soltas permitem que o ferrolho balance lateralmente durante o encaixe, exacerbando a guinada natural da estrutura. As pontas apertadas mantêm o paralelismo do deslizamento durante o movimento descendente.
As verificações regulares do paralelismo dos slides continuam obrigatórias. Monte um comparador de base magnética na placa de suporte e varra a parte inferior do slide no BDC. Se o deslizamento estiver fora do paralelo da frente para trás em mais de 0,002" por pé, você precisará calçar as ferramentas ou raspar as pontas. Monitore os pontos de tensão da estrutura quanto a microfissuras. Inspecione o raio da estrutura traseira onde a tensão se concentra. A manutenção proativa evita falhas mecânicas catastróficas e mantém a precisão da produção.
Antes de emitir um pedido de compra para sua próxima prensa de estampagem, execute as seguintes etapas de engenharia para garantir que o equipamento corresponda à sua realidade de produção:
Calcule os requisitos exatos de carregamento descentralizado e o choque reverso de tonelagem para todas as matrizes ativas programadas para a nova máquina.
Consulte seu departamento de ferramentas para determinar a deflexão angular máxima aceitável com base nas tolerâncias de impressão de peças mais restritas.
Solicite dados de análise de elementos finitos (FEA) ao fabricante da prensa para verificar como a fundição específica da estrutura se comporta sob as cargas de pico calculadas.
Audite seu estoque atual de matrizes para garantir que todas as ferramentas utilizem pinos-guia resistentes e blocos de base capazes de neutralizar a guinada inerente da estrutura.
R: A faixa padrão normalmente fica entre 10 e 250 toneladas. Os fabricantes raramente os constroem maiores porque a enorme espessura da estrutura necessária para evitar a deflexão torna-se impraticável. Para requisitos superiores a 300 toneladas, a indústria muda para projetos de estrutura em H para manter a integridade estrutural necessária e a distribuição simétrica de forças.
R: Matrizes progressivas curtas funcionam bem nessas máquinas. No entanto, matrizes progressivas longas sofrem de severa carga descentralizada. À medida que o material se move através de múltiplas estações, a distribuição desigual da força agrava a deflexão da estrutura. Isso causa desgaste rápido da ferramenta e problemas de tolerância nas bordas externas da matriz.
R: Não, a deflexão não pode ser completamente eliminada devido à física do projeto em balanço. No entanto, você pode efetivamente mitigar seu impacto. O dimensionamento adequado da prensa, a manutenção rigorosa da chaveta e o uso obrigatório de conjuntos de matrizes guiados para serviço pesado garantem que o ferramental permaneça alinhado apesar da guinada natural da estrutura.
R: Sim, eles oferecem compatibilidade excepcionalmente alta com automação. O acesso frontal aberto e lateral transparente tornam a carga e descarga robótica altamente eficiente. Os braços robóticos podem manobrar livremente sem navegar pelos restritivos pilares frontais encontrados em designs de estrutura fechada, simplificando a integração das células.
R: Sim, isso representa uma de suas principais vantagens. O design de abertura aberta permite que materiais superdimensionados ou de formatos estranhos se estendam pelas laterais da prensa. Essa abertura lateral proporciona versatilidade superior para fabricação personalizada, permitindo processar facilmente extrusões longas ou painéis largos.
R: Uma prensa mecânica utiliza um volante e uma embreagem para fornecer um golpe rápido e de alto impacto, ideal para corte em alta velocidade. Uma prensa hidráulica utiliza cilindros fluidos para fornecer força ajustável e tempos de permanência controlados durante todo o curso, tornando-a mais adequada para estampagem profunda e conformação precisa dentro da arquitetura de vão aberto.


