
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-21 Origem:alimentado


Na estampagem de metal de alta precisão, a rigidez estrutural de uma prensa com estrutura em H (lado reto) depende inteiramente de seu mecanismo de acionamento. A atualização de uma estrutura C para uma estrutura H resolve problemas básicos de deflexão, mas a configuração do ponto interno determina o melhor desempenho no chão de fábrica. Especificar a configuração de ponto errada leva a graves falhas operacionais. Você experimentará tombamento do deslizamento sob cargas descentralizadas, desgaste prematuro da matriz e tolerâncias de peças inaceitáveis. Para maximizar a vida útil das ferramentas e o tempo de produção, os engenheiros devem avaliar as realidades mecânicas específicas de uma prensa de ponto único versus uma prensa de ponto duplo . Este guia detalha os critérios técnicos para combinar a arquitetura da prensa com tamanhos de leito específicos, requisitos de tonelagem, sistemas de acionamento e aplicações de ferramentas. Veremos como a distribuição de força afeta as matrizes progressivas e por que combinar a máquina com o metal não é negociável.
Distribuição de carga: As prensas de ponto único são excelentes em operações de alta força e localizadas centralmente, enquanto as prensas de ponto duplo são obrigatórias para gerenciar carregamento descentralizado em configurações de matrizes progressivas.
Restrições de tamanho do leito: Configurações de ponto duplo são necessárias para dimensões de leito maiores (normalmente acima de 48 polegadas da esquerda para a direita) para manter o paralelismo do deslizamento.
Tetos de tonelagem: As prensas de estrutura H de ponto duplo geralmente oferecem capacidades de tonelagem máxima mais altas em comparação com os modelos de ponto único, tornando-as essenciais para estampagem de múltiplas estações para serviços pesados.
Compatibilidade de ferramentas: As matrizes progressivas e de transferência geralmente necessitam de arquiteturas de ponto duplo para evitar o tombamento da lâmina e proteger ferramentas caras.
Custo vs. Capacidade: Embora as prensas de estrutura H de ponto duplo exijam maior capital inicial e manutenção mais complexa, elas reduzem drasticamente os custos de substituição de ferramentas a longo prazo em aplicações de múltiplas estações.
Índice
Estabelecer os critérios básicos de sucesso para impressoras de face reta requer um foco estrito na minimização da deflexão. Você deve manter o paralelismo entre deslizamento e base sob carga pesada para produzir peças precisas. A estrutura em H oferece rigidez geral superior em comparação com designs com parte traseira aberta. A mecânica interna da unidade determina exatamente como essa rigidez se traduz nas ferramentas. O número de conexões que conduzem o slide altera fundamentalmente a distribuição de força. Quando você anda em um piso de estampagem, a diferença entre uma máquina que rasga matrizes e outra que funciona suavemente geralmente se resume a essa arquitetura interna.
Uma prensa de ponto único usa uma haste de conexão localizada no centro da corrediça para transferir força. Este design fornece força forte e precisa para operações centralizadas, como estampagem, cunhagem e estampagem profunda. Porém, como a carga está concentrada em uma área, o escorregador tem menos apoio nas bordas. Quando ocorrem cargas irregulares, a corrediça pode inclinar-se, aumentando o desgaste da guia e afetando a precisão da ferramenta. Portanto, as prensas de ponto único são mais adequadas para aplicações onde a carga permanece equilibrada e centralizada.
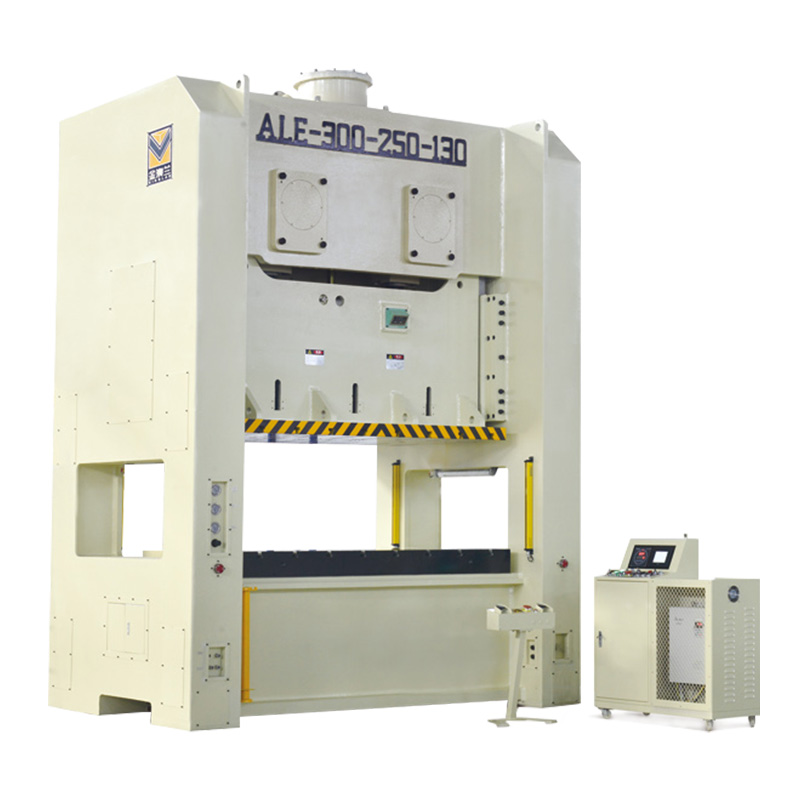
Uma prensa de ponto duplo utiliza duas conexões distintas para distribuir a força pelo slide. Em vez de um único pitman central, duas hastes de conexão são fixadas nos lados esquerdo e direito do conjunto deslizante. O sistema de acionamento freqüentemente emprega um acionamento de eixo longitudinal ou engrenagens excêntricas duplas. Esses mecanismos sincronizam perfeitamente as duas conexões, garantindo movimentos cronometrados e de ação única em uma área significativamente mais ampla. A coroa da prensa abriga um trem de engrenagens muito maior para garantir que ambos os pitmans se movam em uníssono absoluto.
Este design de conexão dupla neutraliza momentos de tombamento. Aplica pressão descendente equalizada nos lados esquerdo e direito do slide simultaneamente. Quando uma carga se desloca para fora do centro, a conexão secundária fornece a resistência necessária para manter o deslizamento paralelo à base. As instalações dependem fortemente de prensas de estrutura H de ponto duplo para operações em múltiplas estações, estampagem de peças assimétricas e aplicações de base larga onde os requisitos de força se espalham por uma grande área física.
Ao conduzir o carro a partir de dois pontos, a máquina preenche efetivamente a lacuna sobre o ferramental. Pense nisso como carregar um pesado pedaço de madeira compensada. Se você segurá-lo no centro com uma mão, ele oscilará. Se você segurá-lo com as duas mãos afastadas, ele permanecerá plano e estável. Esta realidade mecânica faz das arquiteturas de ponta dupla a espinha dorsal das modernas linhas de estampagem progressiva. O eixo longitudinal evita torção, garantindo que os lados esquerdo e direito do slide atinjam o ponto morto inferior exatamente no mesmo milissegundo.
A comparação dessas duas configurações requer a análise de métricas críticas de engenharia e produção. Você deve avaliar como cada prensa lida com o estresse físico, as restrições dimensionais e a aplicação de força bruta. Usamos um conjunto específico de critérios ao auditar uma linha de estampagem para determinar se a prensa corresponde ao ferramental.
Calcule a carga descentralizada máxima gerada pela matriz específica.
Meça a dimensão necessária da base da esquerda para a direita para suportar totalmente a sapata da matriz.
Determine a tonelagem total necessária e como essa tonelagem é distribuída pelas estações.
Avalie as características de tonelagem reversa do material que está sendo estampado.
Avalie o espaço físico disponível para automação e descarte de sucata.
Cargas descentralizadas podem afetar a precisão da prensa e a vida útil da ferramenta. Nas prensas de ponto único, a carga irregular cria uma força de inclinação na corrediça, aumentando o desgaste da guia e causando possíveis danos à ferramenta. As prensas de ponto duplo reduzem esse problema ao distribuir a força através de dois pontos de conexão, melhorando a estabilidade do deslizamento e mantendo um melhor alinhamento durante a estampagem em múltiplas estações. Isso ajuda a proteger as matrizes, reduzir o desgaste e melhorar a consistência das peças.
A seleção da prensa depende não apenas da tonelagem, mas também dos requisitos de tamanho da cama. As prensas de ponto único têm largura limitada porque o acionamento central não consegue suportar corrediças mais largas, o que pode causar deflexão e reduzir a precisão. As prensas de ponto duplo distribuem a força através de duas conexões, permitindo tamanhos de cama maiores enquanto mantêm o alinhamento dos deslizamentos. Eles são mais adequados para ferramentas amplas, matrizes progressivas longas e aplicações de estampagem em grande escala.

A tonelagem total por si só não determina a capacidade da prensa. As prensas de ponto único funcionam bem para cargas centralizadas, mas enfrentam limitações em tonelagens maiores porque o ponto de acionamento único deve suportar todas as forças. As prensas de ponto duplo distribuem a carga entre dois pontos de conexão, melhorando a estabilidade e suportando áreas de ferramentas maiores. Por exemplo, uma prensa de ponto duplo de 400 toneladas pode distribuir a força por uma matriz progressiva ampla, mantendo melhor alinhamento e precisão em comparação com um projeto de ponto único.
Métrica de especificação | Arquitetura de ponto único | Arquitetura de Ponto Duplo |
|---|---|---|
Vetor de força | Centralizado, eixo descendente único | Eixos descendentes duplos distribuídos |
Escalabilidade da largura da cama | Limitado (normalmente abaixo de 48 polegadas) | Extenso (ultrapassa facilmente 84 polegadas) |
Manuseio de carga excêntrica | Ruim (alto risco de tombamento do slide) | Excelente (estabilidade lateral inerente) |
Mecanismo de acionamento | Pitman único, virabrequim de frente para trás | Pitmans duplos, acionamento por eixo longitudinal |
Aplicação Primária | Corte pesado, estampagem profunda, cunhagem | Matrizes progressivas, sistemas de transferência |
Potencial de desgaste da chaveta | Alto se sujeito a cargas descentralizadas | Baixo devido à distribuição de força equilibrada |
A configuração da prensa deve corresponder aos requisitos de ferramentas. Usar o tipo errado de prensa pode reduzir a precisão, aumentar o desgaste da matriz e limitar a eficiência da produção.
As prensas de ponto único são adequadas para matrizes compactas ou de estágio único, onde a carga permanece próxima ao centro da base. Eles são menos adequados para matrizes progressivas longas porque a alteração das posições de carga pode causar desalinhamento do cursor e desgaste irregular da ferramenta.
As prensas de ponta dupla são mais adequadas para estampagem progressiva. Seu design de conexão dupla distribui a força pela corrediça, mantendo um melhor alinhamento durante operações de vários estágios, como puncionamento, conformação e estampagem.
A rigidez da prensa afeta diretamente o desempenho da ferramenta e a precisão da peça. Se a corrediça inclinar durante a operação, os punções e matrizes podem ficar desalinhados, causando desgaste mais rápido, ferramentas quebradas e peças inconsistentes.
As prensas de ponto duplo melhoram a estabilidade do deslizamento, mantendo um melhor paralelismo. Isso ajuda:
Prolongue a vida útil da matriz
Reduza o dano do soco
Melhore a precisão dimensional
Menor frequência de manutenção
O movimento estável do deslizamento também ajuda a obter cortes mais limpos e menos rebarbas nas peças acabadas.
As linhas de estampagem modernas geralmente exigem alimentadores, sistemas de transferência e remoção automática de sucata. As prensas de ponto único podem ter espaço limitado para automação complexa devido às áreas de trabalho mais estreitas.
As prensas de ponto duplo proporcionam bases mais largas e mais espaço de instalação para:
Servo alimentadores
Sistemas de transferência
Sensores
Equipamento de manuseio de peças
A distribuição equilibrada de forças também melhora a estabilidade durante a produção automatizada, ajudando a proteger ferramentas e equipamentos de automação.
Calcule a carga descentralizada máxima da sua matriz progressiva maior para determinar a estabilidade lateral necessária.
Instale monitores de tonelagem reversa em seu equipamento atual para coletar dados de referência precisos para sua próxima especificação de impressora.
Execute uma análise de elementos finitos (FEA) na distribuição de carga esperada para identificar possíveis momentos de tombamento antes de finalizar o projeto da prensa.
Consulte um engenheiro de aplicação de prensas para revisar seus projetos específicos de matrizes e verificar os requisitos de tamanho da base.
R: A principal diferença está no número de conexões que conduzem o slide. Uma prensa de ponto único utiliza uma conexão central, entregando força concentrada no meio da cama. Uma prensa de ponto duplo usa duas conexões, distribuindo a força uniformemente pelos lados esquerdo e direito para resistir ao tombamento sob cargas descentralizadas.
R: É altamente desencorajado. As matrizes progressivas criam cargas deslocadas e descentralizadas à medida que o material se move através de estações sequenciais. Uma prensa de ponto único tem dificuldade em manter o paralelismo do deslizamento sob essas cargas excêntricas. Essa instabilidade leva ao tombamento da corrediça, desgaste rápido da chaveta e quebra de ferramentas.
R: As prensas de ponta dupla apresentam estruturas fundidas significativamente maiores para acomodar camas mais largas e mecanismos de conexão dupla. Esta complexidade mecânica adicional, incluindo engrenagens excêntricas sincronizadas e acionamentos de eixos longitudinais, aumenta drasticamente o peso total da máquina, exigindo fundações de concreto mais profundas e reforçadas.
R: O carregamento descentralizado cria um efeito de alavanca que tenta inclinar a corrediça da prensa. Se a prensa não resistir a esse momento de tombamento, o slide perde o paralelismo. Isso força as pontas a absorverem a tensão lateral, faz com que os punções entrem na matriz em ângulo e acelera o desgaste da ferramenta.
R: Como regra geral da indústria, quando a dimensão da cama da esquerda para a direita excede 48 polegadas, uma configuração de ponto duplo torna-se necessária. Além desta largura, uma única conexão central não pode suportar adequadamente as bordas externas do deslizamento, levando a uma deflexão inaceitável e a uma qualidade ruim da peça.
R: Não. A tonelagem é uma classificação da estrutura geral da prensa e do sistema de acionamento, não um multiplicador dos pontos de conexão. Uma prensa de ponto duplo de 400 toneladas fornece um total de 400 toneladas de força, distribuídas em dois pontos. No entanto, os projetos de ponto duplo escalam para tonelagens máximas muito mais altas.
R: Um acionamento de eixo longitudinal corre paralelo à base da prensa e é usado principalmente em prensas de ponto duplo. Ele sincroniza os sistemas de acionamento excêntrico duplo, garantindo que ambas as hastes de conexão se movam perfeitamente em conjunto. Esta sincronização garante uma força descendente uniforme e mantém um paralelismo de deslizamento rigoroso.


