
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-21 Origem:alimentado


Quando a produção ultrapassa o limite de 200 toneladas, o maquinário de estampagem padrão atinge severas limitações físicas. A deflexão angular e o desgaste prematuro da matriz se agravam rapidamente. Isso destrói a precisão das peças e inflaciona os orçamentos de manutenção. O desafio da engenharia centra-se na manutenção de tolerâncias rigorosas às peças. Você também precisa proteger matrizes progressivas caras durante aplicações de curso contínuo, onde o carregamento descentralizado é inevitável. Depender de equipamentos de estrutura aberta para materiais pesados leva a falhas de ferramentas e taxas de refugo inaceitáveis.
Para resolver essas falhas estruturais, a prensa elétrica com estrutura H torna-se uma necessidade absoluta para a fabricação de alta capacidade. A avaliação deste equipamento muda o foco dos simples requisitos de tonelagem para uma análise abrangente da rigidez da estrutura e dos perfis cinemáticos. A atualização para uma arquitetura de estrutura fechada muda fundamentalmente a forma como uma instalação de estampagem lida com forças compressivas extremas e operações complexas de formação de múltiplas estações.
A rigidez estrutural determina a vida útil da matriz: O design de circuito fechado e quatro pilares de uma estrutura H elimina a 'guinada' e a deflexão angular inerentes às prensas de estrutura C, estendendo diretamente a vida útil de matrizes progressivas complexas.
Manuseio superior de cargas descentralizadas: A construção simétrica da estrutura e sistemas avançados de guia de deslizamento (por exemplo, chavetas de 8 pontos) mantêm o paralelismo mesmo sob severas cargas descentralizadas durante a estampagem em múltiplas estações.
Pré-requisitos de fundação e instalação: Prensas motorizadas com estrutura H de alta tonelagem exigem investimentos significativos em infraestrutura, incluindo fundações de poços de concreto especializadas, isolamento de vibração e espaço adequado para ponte rolante.
Valor de longo prazo versus investimento inicial: embora o gasto de capital inicial seja substancialmente maior do que as alternativas abertas, o ROI é obtido por meio de taxas de refugo reduzidas, menos reconstruções de matrizes e cursos por minuto (SPM) sustentados mais elevados em aplicações de bitola pesada.
Índice
A estampagem de alta tonelagem introduz estresse mecânico extremo tanto na máquina quanto nas ferramentas. O sucesso na estampagem de alta capacidade requer uma base estrutural capaz de absorver essas forças sem comprometer a precisão dimensional da peça acabada. Quando você leva uma prensa ao seu limite, você expõe todas as fraquezas em sua fundição e montagem.
Vemos três pontos principais de falha mecânica em ambientes de estampagem pesada. Primeiro, a abertura do quadro altera o ângulo de entrada do punção. Em segundo lugar, o movimento lateral excessivo do deslizamento faz com que o punção raspe a matriz da matriz. Terceiro, o choque snap-through severo fratura os componentes internos da prensa. Você tem que eliminar esses riscos do processo antes que a primeira bobina seja alimentada.

As prensas OBI e C-frame proporcionam excelente acesso à matriz, mas apresentam menor rigidez sob cargas pesadas. Ao operar próximo à capacidade máxima, a estrutura aberta pode deformar-se levemente, causando desalinhamento do punção e da matriz, desgaste mais rápido da ferramenta e redução da precisão da peça.
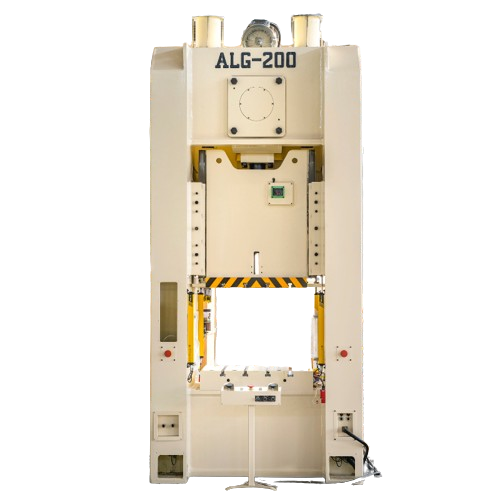
As prensas de estrutura H usam uma estrutura fechada de quatro colunas para distribuir as forças uniformemente pela estrutura. Este design minimiza a deflexão, mantém o paralelismo do deslizamento e garante um desempenho de estampagem mais estável durante operações de alta tonelagem.
Especificação | Prensa C-Frame (traseira aberta) | Prensa H-Frame (lado reto) |
|---|---|---|
Design de moldura | Frente aberta, fundição ou soldagem em forma de C | Circuito fechado, construção de 4 pilares |
Perfil de deflexão | Deflexão angular (“boca de jacaré aberta”) | Alongamento vertical simétrico (mantém paralelismo) |
Capacidade de tonelagem | Normalmente limitado a 200-300 toneladas no máximo | Escala com eficiência de 200 a 3.000+ toneladas |
Morre o impacto da vida | Desgaste acelerado devido ao desalinhamento do punção | Vida útil prolongada da matriz devido ao alinhamento rigoroso do punção à matriz |
Acesso às ferramentas | Acesso trilateral (frontal, esquerdo, direito) | Restrito a janelas dianteiras/traseiras e laterais específicas |
As operações de moldagem, especialmente com materiais AHSS, geram fortes forças reversas quando o material quebra. Essa liberação repentina de energia cria cargas de choque que podem danificar a estrutura, as ferramentas e as guias deslizantes se a prensa não tiver rigidez suficiente.
As prensas com estrutura H são projetadas para absorver esses impactos através de estruturas de aço pesadas, coroas reforçadas e estruturas de tirantes pré-tensionadas. Esta construção rígida reduz a vibração, protege o sistema de ferramentas e melhora a confiabilidade durante operações de corte de alta força.
A rigidez estrutural da estrutura é apenas metade da equação. O mecanismo de acionamento determina como a força é aplicada ao material. Isto determina a adequação da impressora para aplicações específicas. A seleção da tecnologia de acionamento correta otimiza as taxas de curso e gerencia os requisitos exclusivos de conformação de diferentes metais.
Os acionamentos de virabrequim padrão são amplamente utilizados para aplicações de estampagem em geral porque fornecem alta velocidade e desempenho confiável. Entretanto, sob cargas elevadas, a força angular da biela pode criar pressão lateral nas guias deslizantes, aumentando o desgaste.
Os acionamentos de engrenagens excêntricas são mais adequados para aplicações pesadas e de estampagem profunda. Eles fornecem força mais diretamente através da estrutura da prensa, proporcionando maior torque durante o curso de conformação e reduzindo as cargas laterais na corrediça. Isto melhora a estabilidade, protege o sistema de orientação e suporta operações exigentes de alta tonelagem.
Os sistemas Link-drive modificam o movimento da corrediça diminuindo a velocidade de conformação durante o curso de trabalho e aumentando a velocidade de retorno. Isso reduz o impacto na matriz, melhora o fluxo do material durante a estampagem profunda e mantém a alta eficiência da produção. As servoprensas proporcionam um controle ainda maior usando motores programáveis para ajustar o perfil do curso, permitindo funções como permanência no fundo para processos de conformação especiais. Eles também melhoram a eficiência energética e reduzem o desgaste mecânico através do controle de movimento otimizado.
A escolha de uma prensa de estrutura H de alta capacidade requer a correspondência das especificações da máquina com os requisitos de produção. A prensa certa deve fornecer força, estabilidade e precisão suficientes para suportar as ferramentas e o material. Uma seleção incorreta pode levar à má qualidade da peça, desgaste excessivo da matriz ou paralisação da produção.
A seleção da prensa depende de mais do que a tonelagem máxima. A tonelagem representa a força máxima que a máquina pode gerar, enquanto a capacidade de energia determina a eficácia com que a prensa pode manter a força durante o curso.
Para aplicações de estampagem profunda e conformação pesada, selecionar uma prensa apenas por tonelagem pode causar desempenho insuficiente. Os engenheiros também devem considerar:
Força de formação necessária
Requisitos de energia durante o acidente vascular cerebral
Tamanho e peso da matriz
Expansão futura da produção
O tamanho da base e do suporte deve suportar totalmente a matriz para evitar carregamento irregular. O espaço adequado para descarga de sucata também é importante para evitar acúmulo de material e proteger as ferramentas.
O sistema de guiamento deslizante mantém o alinhamento entre as matrizes superior e inferior durante a estampagem.
Um sistema de orientação padrão de 4 pontos suporta o deslizamento nos quatro cantos e funciona bem para cargas equilibradas. No entanto, pode ter limitações ao operar matrizes progressivas grandes com distribuição desigual de força.
Um sistema de chaveta de 8 pontos fornece suporte adicional nas direções esquerda-direita e frente-trás. Isso melhora a estabilidade do deslizamento, mantém o alinhamento do punção e da matriz e reduz o desgaste durante operações complexas de estampagem.
Benefícios da orientação de 8 pontos:
Melhor resistência a cargas descentralizadas
Maior precisão das peças
Maior vida útil
Desempenho de estampagem progressiva mais estável
As modernas prensas de estrutura H são projetadas para linhas de produção automatizadas. A sua estrutura rígida e a sua grande área de trabalho permitem uma fácil integração com:
Servo alimentadores
Alisadores
Sistemas de transferência
Equipamento de manuseio robótico
Antes de selecionar uma impressora, os fabricantes devem avaliar:
Altura da linha de alimentação
Dimensões de abertura de material
Sistemas de comunicação de automação
Requisitos de espaço para transferência
A integração adequada garante o posicionamento preciso do material e a produção estável em alta velocidade, ao mesmo tempo que reduz erros de alimentação e danos às ferramentas.
Setores industriais específicos impulsionam a demanda por impressoras de lado reto de alta capacidade. Na indústria automóvel, a mudança para veículos eléctricos requer a estampagem de componentes estruturais maciços. As bandejas de bateria e os suportes de chassi reforçados exigem camas grandes e rigidez estrutural excepcional. Você deve manter as tolerâncias rígidas exigidas para soldagem robótica automatizada a jusante. Se a peça estampada apresentar retorno elástico excessivo ou variação dimensional, os robôs de soldagem não conseguirão formar um arco.
A transição para materiais mais leves e mais duros muda fundamentalmente a física da estampagem. Ligas de alumínio de classe aeroespacial e AHSS exigem tonelagens de conformação significativamente maiores. Eles geram forças violentas de passagem. Somente as prensas motorizadas com estrutura H fortemente reforçadas possuem a massa estrutural e a precisão de orientação necessárias para processar esses materiais avançados. Tentar estampar AHSS em uma prensa antiga e de estrutura aberta literalmente destruirá a máquina com o tempo.
A escolha de uma prensa de estrutura H de alta capacidade requer equilíbrio entre custo do equipamento, eficiência de produção e benefícios operacionais de longo prazo. A decisão não envolve apenas a compra de uma máquina, mas também a melhoria do desempenho das ferramentas, a redução do tempo de inatividade e a otimização de todo o processo produtivo.
Uma prensa de quadro H de lado reto requer um investimento inicial maior do que prensas de quadro C menores. O custo inclui compra da máquina, transporte, instalação e preparação da fundação.
No entanto, a estrutura mais forte da estrutura reduz a deflexão do deslizamento e melhora o alinhamento do punção à matriz. Isso ajuda a prolongar a vida útil da matriz, reduzir reparos em ferramentas e diminuir as taxas de refugo durante a produção de longo prazo.
Para fabricantes que utilizam matrizes progressivas caras, a precisão e a estabilidade aprimoradas podem gerar economias significativas ao longo da vida útil da máquina.
As prensas com estrutura C proporcionam acesso mais fácil para trocas de ferramentas, enquanto as prensas com estrutura H se concentram mais na rigidez e no desempenho de alta carga. Devido à sua estrutura fechada, as prensas com estrutura H podem exigir equipamentos mais avançados para o manuseio de matrizes pesadas.
Para melhorar a eficiência da transição, os fabricantes podem integrar:
Sistemas de troca rápida de matrizes (QDC)
Braçadeiras hidráulicas
Elevadores pneumáticos
Sistemas de apoio rolante
Essas soluções reduzem o tempo de configuração e permitem que uma prensa de estrutura H lide com diversas tarefas de produção com eficiência.
Selecionar o fabricante certo é tão importante quanto escolher as especificações da máquina. As prensas de alta tonelagem geralmente são personalizadas de acordo com os requisitos de produção, o que significa que o planejamento do projeto deve considerar o tempo de engenharia, fabricação, instalação e teste.
Um fornecedor confiável deve fornecer:
Suporte técnico durante a seleção da máquina
Disponibilidade de peças de reposição
Assistência de instalação
Orientação de manutenção
Suporte de serviço de longo prazo
O forte suporte pós-venda ajuda a reduzir o tempo de inatividade inesperado e garante a operação estável de componentes críticos, como sistemas de lubrificação, unidades de embreagem e freio e sistemas hidráulicos.
R: A principal diferença é o projeto estrutural. Uma estrutura em C tem uma frente aberta, permitindo fácil acesso às ferramentas, mas sofrendo deflexão angular sob cargas elevadas. Uma estrutura em H apresenta um design de quatro pilares em circuito fechado que elimina essa deflexão, mantendo um paralelismo estrito entre a corrediça e a base durante a operação.
R: Os fabricantes normalmente fazem a transição para prensas de lado reto quando as operações excedem 200 a 300 toneladas. Além deste limite, as limitações físicas dos projetos de estrutura aberta causam deflexão excessiva, levando a um desgaste rápido da matriz e a tolerâncias inaceitáveis das peças.
R: Ao eliminar a deflexão angular, a prensa garante que o punção entre sempre na cavidade da matriz perfeitamente reto. Este alinhamento rigoroso evita que o punção esfregue contra a matriz da matriz, reduzindo drasticamente o desgaste, evitando o cisalhamento da borda e estendendo o tempo entre as afiações necessárias.
R: Prensas de alta tonelagem exigem fundações de concreto especializadas e isoladas. Isso envolve escavar um poço, despejar um bloco de inércia de concreto armado e instalar almofadas amortecedoras de vibração ou isoladores de mola para evitar que as ondas de choque danifiquem o chão da fábrica e os equipamentos adjacentes.
R: Sim, eles são projetados especificamente para isso. A construção simétrica de quatro pilares, combinada com sistemas de orientação avançados, como chavetas de 8 pontos, restringe o movimento de deslizamento lateral e longitudinal. Isto evita que o aríete se incline quando as matrizes progressivas exercem forças desiguais na base.
R: Um sistema de chaveta de 8 pontos captura o deslizamento em todos os quatro cantos, controlando o movimento nas direções da frente para trás e da esquerda para a direita. Essa orientação abrangente fornece alinhamento punção-matriz superior em comparação com sistemas padrão de 4 pontos, o que é fundamental para ferramentas complexas de múltiplas estações.


