
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-21 Origem:alimentado


A confiabilidade da prensa mecânica depende de um mecanismo único e fundamental. O mecanismo de parada determina a segurança do operador e determina o rendimento máximo da produção. Sistemas de parada deficientes ou legados introduzem riscos operacionais graves para qualquer área de estampagem. Tempos de parada inconsistentes comprometem as barreiras de segurança, tornando as cortinas de luz ineficazes. As taxas de sucata aumentam quando o aríete não consegue engatar precisamente no ângulo de manivela programado. As violações de conformidade com OSHA e ANSI tornam-se uma ameaça iminente quando os tempos de parada ultrapassam os limites aceitáveis. O tempo de inatividade não planejado devido a uma placa de embreagem quebrada ou lona de freio queimada interrompe linhas inteiras de estampagem, interrompendo os processos de montagem posteriores.
Os gerentes de fábrica e engenheiros de manutenção necessitam de uma abordagem estruturada e baseada em engenharia para avaliar esses mecanismos. Este guia técnico explora como avaliar, comparar e selecionar as atualizações certas. Examinamos a tonelagem, a inércia do volante, a capacidade térmica e os requisitos de produção para garantir o desempenho ideal. As equipes de engenharia podem especificar sistemas que eliminem o comportamento errático do aríete e restaurem o controle absoluto sobre o curso da prensa.
Segurança e conformidade em primeiro lugar: A modernização de uma embreagem e freio de prensa impacta diretamente a conformidade com a OSHA e os cálculos de distância de segurança ANSI B11.1, garantindo tempos de parada confiáveis e repetíveis.
Compensações entre sistemas úmidos e secos: Os sistemas secos oferecem custos iniciais mais baixos e manutenção mais simples, enquanto os sistemas úmidos proporcionam dissipação de calor superior, redução de ruído e longevidade para aplicações de alto ciclo.
A integração do controle é crítica: a atualização dos componentes mecânicos deve ser combinada com sistemas de controle de prensa modernos e redundantes — incluindo válvulas de segurança duplas com monitoramento cruzado — para obter todos os benefícios de segurança e desempenho.
Índice
Um sistema de embreagem e freio de pressão elétrica controla a transferência e a parada da energia do volante.
A embreagem transfere energia do volante para o virabrequim para acionar o aríete. O freio para o aríete com precisão quando necessário. Ambos os sistemas devem trabalhar juntos para garantir uma operação suave e uma parada segura.
Fatores de desempenho importantes incluem:
Velocidade de engajamento: determina a rapidez com que a imprensa responde após a ativação.
Capacidade de Torque: Garante que a embreagem transfira potência suficiente sem escorregar.
Tempo de Parada: Mantém um desempenho de parada consistente e atende aos requisitos de segurança.
Um sistema confiável deve fornecer tempos de parada estáveis sob diferentes condições operacionais.
A detecção precoce ajuda a evitar paralisações e danos ao equipamento. Os sinais de alerta comuns incluem:
Engate lento: pode indicar vazamentos de ar, vedações desgastadas ou problemas na válvula de controle.
Ruído anormal: Freqüentemente causado por placas de fricção ou peças mecânicas desgastadas.
Maior distância de parada: indica desgaste dos freios ou desempenho de frenagem reduzido.
Erros Frequentes de Controle: Podem resultar de problemas de pressão ou falhas no sistema de controle.
Poeira de Fricção ou Partículas Metálicas: Mostra desgaste excessivo dentro da embreagem ou sistema de freio.
A inspeção regular ajuda a manter a precisão, a segurança e a eficiência da produção da prensa.
Diferentes designs de embreagem e freio atendem a diferentes requisitos de produção. As principais opções incluem sistemas secos, sistemas úmidos e configurações separadas ou combinadas.
Os sistemas secos usam ar comprimido para engatar as placas de fricção. As superfícies de fricção ficam expostas ao ar, facilitando a inspeção e a manutenção.
Vantagens:
Estrutura simples
Fácil manutenção
Adequado para requisitos de produção baixos e médios
Limitações:
O calor pode aumentar durante a operação em alta velocidade
Mais poeira de fricção é gerada
O desempenho de parada pode diminuir sob condições de ciclismo intensas
Os sistemas secos são comumente usados para linhas de produção padrão e projetos de modernização de prensas.

Os sistemas úmidos colocam placas de fricção dentro de uma carcaça cheia de óleo. O óleo ajuda a remover o calor e melhora o desempenho durante a operação contínua em alta velocidade.
Vantagens:
Melhor controle de calor
Vida útil mais longa
Adequado para estampagem de alto ciclo e serviços pesados
Limitações:
Instalação mais complexa
Requer manutenção de óleo e sistemas de refrigeração
Os sistemas úmidos são preferidos para aplicações exigentes onde é necessário um desempenho estável durante longos períodos de produção.
Unidades Combinadas
Os componentes da embreagem e do freio são integrados em um conjunto. Este design facilita a instalação e melhora a segurança, evitando a sobreposição da embreagem e do freio.
Unidades Separadas
Os componentes da embreagem e do freio são instalados separadamente. Esta configuração oferece mais flexibilidade para projetos de prensas especiais e aplicações de alto torque.
Tipo | Principal vantagem | Aplicação adequada |
|---|---|---|
Sistema Seco | Manutenção simples | Estampagem padrão |
Sistema úmido | Melhor controle de calor | Produção em alta velocidade |
Unidade de Combinação | Compacto e seguro | Sistemas gerais de imprensa |
Unidade Separada | Configuração flexível | Aplicativos personalizados |
A escolha do sistema correto de embreagem e freio depende da velocidade da prensa, dos requisitos de produção, das necessidades de manutenção e das condições operacionais.
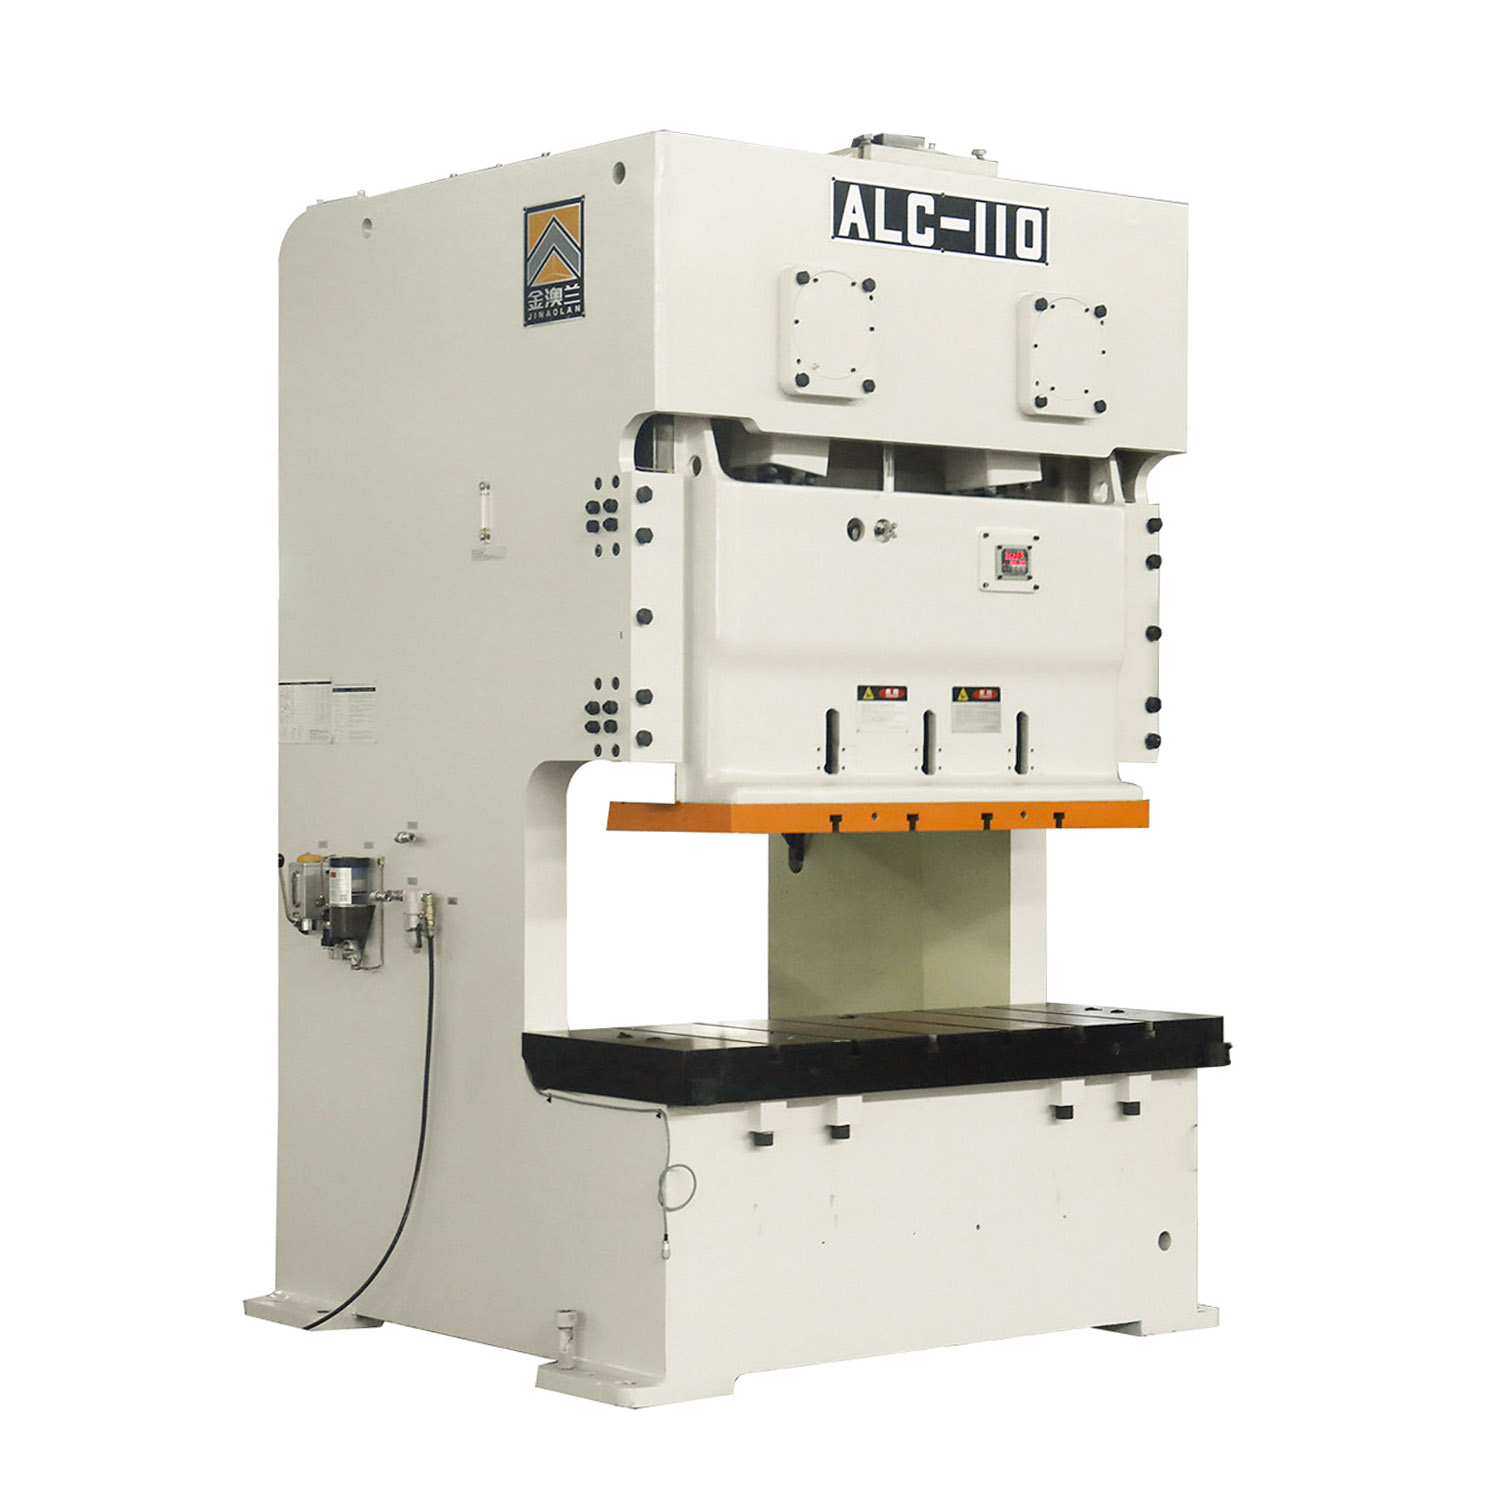
A seleção de uma embreagem de prensa elétrica e sistema de freio requer avaliação de segurança, velocidade de produção, gerenciamento de calor e requisitos de torque. Um sistema adequadamente combinado melhora a confiabilidade da prensa e reduz os custos de manutenção.
A interrupção do desempenho afeta diretamente a segurança do operador. O freio deve parar o aríete dentro do tempo necessário para manter condições operacionais seguras.
Um sistema de monitoramento dos freios verifica continuamente o desempenho da parada. Se o tempo de parada se tornar muito longo devido ao desgaste ou à redução da eficiência dos freios, o sistema poderá alertar as equipes de manutenção antes que ocorram riscos de segurança.
Os principais fatores incluem:
Tempo de parada consistente
Resposta de freio confiável
Distância de segurança adequada
Monitoramento regular de desempenho
A estampagem em alta velocidade gera calor significativo durante ciclos repetidos de embreagem e freio. Se o sistema não conseguir remover o calor de forma eficaz, o desempenho do atrito poderá diminuir.
Os sistemas secos dependem do resfriamento a ar e são adequados para aplicações padrão.
Os sistemas úmidos usam resfriamento de óleo para controlar o calor e manter o desempenho estável durante a produção de ciclo alto.
A escolha do método de resfriamento correto depende da velocidade da prensa, do volume de produção e das condições operacionais.
A embreagem e o freio devem corresponder à capacidade de prensagem e à energia do volante.
Fatores importantes incluem:
Tonelagem de imprensa
Tamanho do volante
Processo de estampagem
Velocidade de produção
As operações de conformação pesada exigem maior capacidade de torque do que as aplicações de estampagem leve. Um sistema subdimensionado pode causar desgaste excessivo, parada instável e redução da vida útil do equipamento.
O ambiente de trabalho também afeta a seleção da embreagem e do freio.
Sistemas secos podem gerar poeira de fricção e maior ruído operacional. Os sistemas úmidos proporcionam melhor controle de poeira porque as partículas de desgaste permanecem dentro do sistema de óleo.
Para instalações de produção modernas, os sistemas fechados podem ajudar a melhorar:
Limpeza do local de trabalho
Controle de ruído
Eficiência de manutenção
A seleção do sistema correto de embreagem e freio garante uma operação mais segura, produção estável e maior vida útil da prensa.
Recurso/métrica | Sistemas de Fricção Seca | Sistemas fechados úmidos |
|---|---|---|
Método de resfriamento | Ar ambiente | Banho de Óleo Circulante |
Melhor Aplicação | Acariciando contínuo baixo/médio | Movimento único pesado e de alta velocidade |
Foco na Manutenção | Ajuste do entreferro, substituição do forro | Análise de óleo, troca de filtros |
Nível de ruído | Alto (clink mecânico, exaustão de ar) | Baixo (abafado por caixa fechada) |
Geração de Partículas | Poeira de fricção transportada pelo ar | Contido em filtros de óleo |
Resistência ao desbotamento pelo calor | Moderado (quedas sob carga pesada) | Excelente (estável sob carga pesada) |
Avaliar a viabilidade operacional a longo prazo dos sistemas de embreagem e freio requer um conhecimento profundo dos intervalos de manutenção. Configurações secas exigem intervenções físicas frequentes. Os técnicos de manutenção devem medir regularmente o entreferro entre as placas de fricção. À medida que os revestimentos se desgastam, esta folga aumenta, exigindo o ajuste manual das placas de calço para restaurar a velocidade de engate ideal. Eventualmente, as lonas de fricção desgastam-se até os rebites, necessitando de uma desmontagem completa e substituição dos discos de fricção.
As configurações úmidas alteram drasticamente o cronograma de manutenção. Como a película de óleo absorve o atrito de engate, as placas internas sofrem desgaste físico insignificante. É comum que uma unidade úmida opere por uma década sem exigir a substituição da placa interna. No entanto, esta longevidade mecânica transfere a carga de manutenção para a gestão de fluidos. Os técnicos devem realizar amostras regulares de óleo para verificar quebra de viscosidade e contaminação por partículas. A troca do fluido hidráulico especializado e a substituição dos filtros de alto mícron tornam-se a principal tarefa de manutenção preventiva.
Os métodos de atuação impactam diretamente as cargas de energia da planta. Os sistemas pneumáticos dependem de ar comprimido, cuja geração é notoriamente ineficiente. Cada golpe consome um volume específico de ar comprimido. Além disso, linhas pneumáticas envelhecidas frequentemente desenvolvem microvazamentos e quedas de pressão em toda a planta podem causar engate lento da embreagem. As instalações devem garantir que a capacidade do seu compressor possa lidar com as demandas contínuas de pés cúbicos por minuto (CFM) de grandes embreagens pneumáticas.
A atuação hidráulica, frequentemente usada em sistemas úmidos de serviço pesado, requer unidades de energia hidráulica (HPUs) dedicadas. Essas unidades utilizam motores elétricos para manter a pressão constante do fluido. Embora os sistemas hidráulicos forneçam uma força imensa e instantânea sem os problemas de compressibilidade do ar, eles introduzem um consumo elétrico contínuo. Os engenheiros devem avaliar a área ocupada pela HPU, o roteamento das linhas hidráulicas de alta pressão e a carga elétrica dos motores das bombas de serviço contínuo ao especificar esses sistemas.
Sintoma | Causa provável | Ação Corretiva |
|---|---|---|
Início lento do carneiro | Baixa pressão de ar ou companhia aérea restrita | Verifique a saída do compressor e inspecione a válvula dupla quanto a bloqueios. |
Ram passa pelo TDC | Lonas de freio gastas ou placas de fricção vitrificadas | Meça o entreferro. Substitua os revestimentos se estiverem desgastados além dos limites do OEM. |
Acúmulo excessivo de calor | Sobreposição da embreagem/freio ou resfriamento insuficiente | Verifique o tempo de controle. Verifique o fluxo de óleo e o trocador de calor em sistemas úmidos. |
Barulho alto no engajamento | Pinos de transmissão desgastados ou parafusos de montagem soltos | Inspecione as ligações mecânicas. Aperte todas as peças de montagem de acordo com as especificações. |
A seleção do mecanismo de parada apropriado requer uma avaliação de engenharia rigorosa do ciclo de trabalho da prensa e das demandas de energia cinética. Os sistemas secos fornecem soluções confiáveis e de fácil manutenção para operações contínuas padrão. Os sistemas úmidos proporcionam extrema dissipação de calor e longevidade necessárias para demandas de estampagem de alto volume, alto ciclo ou ambientalmente sensíveis. A atualização de uma embreagem e freio de prensa restaura o controle preciso do aríete, garante a conformidade regulatória e protege os operadores e as ferramentas da instalação.
Conduza uma auditoria de imprensa abrangente usando dispositivos calibrados de medição de tempo de parada para estabelecer linhas de base atuais de desempenho.
Calcule a distância de segurança necessária com base nos tempos de parada atuais e nos padrões ANSI B11.1 para identificar lacunas de conformidade imediatas.
Consulte um engenheiro de prensa mecânica certificado para avaliar a inércia do volante e os requisitos de carga térmica para suas aplicações específicas de estampagem.
Revise as especificações OEM modernas para garantir a compatibilidade de retrofit com as dimensões existentes do virabrequim e as capacidades elétricas ou de ar da planta disponíveis.
Atualize os controles lógicos de relé legados para CLPs de segurança modernos equipados com válvulas de segurança duplas com monitoramento cruzado durante a modernização mecânica.
R: A vida útil depende inteiramente da tecnologia e da aplicação. As lonas de fricção secas normalmente duram de 1 a 3 anos, dependendo das taxas de ciclo e das cargas térmicas. Os sistemas úmidos, porque as placas de fricção são protegidas por uma película de óleo, geralmente operam por mais de 10 anos antes de exigirem reconstruções internas, desde que o óleo e os filtros sejam mantidos rigorosamente.
R: Os técnicos usam um dispositivo de medição de tempo de parada portátil ou integrado. Este dispositivo aciona o freio na pior posição do curso, que geralmente é 90 graus no curso descendente. Em seguida, ele mede os milissegundos exatos que leva para o aríete parar completa e totalmente.
R: Uma válvula de segurança dupla fornece controle redundante do ar ou fluido hidráulico que aciona o mecanismo de parada. Se um carretel de válvula interno emperrar ou falhar, o carretel secundário esgotará com segurança o fluido ou o ar. Esta ação à prova de falhas aciona o freio e evita um movimento de prensa acidental e não comandado.
R: Os sistemas secos usam placas de fricção expostas resfriadas pelo ar ambiente, tornando-os mais simples, mas propensos ao desbotamento pelo calor e à geração de poeira. Os sistemas úmidos envolvem as placas de fricção em um banho de óleo circulante, proporcionando dissipação de calor superior, zero poeira transportada pelo ar e vida útil mecânica significativamente mais longa sob condições pesadas de curso único.
R: Sim. A maioria das prensas mecânicas antigas pode ser adaptada. No entanto, isso muitas vezes requer a usinagem do virabrequim existente para aceitar novos cubos de montagem. Além disso, o retrofit mecânico deve ser combinado com controles de prensa modernos e válvulas de segurança duplas para atender aos padrões de segurança atuais.


