
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-21 Origem:alimentado


A estampagem de metal em painéis grandes impõe uma escolha difícil na área de produção. Ou você executa a linha rapidamente e destrói suas peças, ou a executa lentamente e interrompe seu rendimento. As prensas tradicionais de manivela e excêntricas atingem a peça bruta com força em altas velocidades. Este impacto agressivo rasga o aço de alta resistência, enruga o alumínio e destrói os revestimentos das matrizes. Se você desacelerar o aríete para proteger o ferramental e conseguir um bom empate, seus golpes por minuto cairão abaixo dos níveis lucrativos.
A prensa de movimento de oito elos corrige esse gargalo mecânico. Isso muda totalmente a cinemática do slide. A ligação desacelera o aríete logo antes de atingir o metal, dando ao material tempo para fluir e esticar sem fraturar. Assim que o empate termina, o aríete volta ao ponto morto superior em alta velocidade. Você obtém a velocidade de desenho lenta necessária para qualidade, além do tempo de ciclo rápido necessário para volume.
Controle Cinemático: O Eight-Link Motion modifica a curva de velocidade do deslizamento, proporcionando uma melhoria de até 40% no controle do fluxo de metal sem sacrificar os cursos gerais por minuto (SPM).
Garantia de qualidade: A velocidade de impacto reduzida atenua diretamente o retorno elástico, o rasgo e a deterioração da superfície em geometrias de painéis grandes e complexas, beneficiando tanto os desenhos profundos quanto os rasos.
Longevidade das ferramentas: Velocidades de engate mais baixas reduzem significativamente o choque e a vibração, prolongando a vida útil da matriz e reduzindo os custos de manutenção das ferramentas.
Ajuste estratégico: embora exija um investimento de capital inicial maior do que as prensas mecânicas padrão, a tecnologia gera um ROI superior em aplicações de estampagem progressiva, de estampagem profunda e de alto volume, onde a redução de refugo é crítica.
Índice
Uma prensa de movimento de oito links usa um sistema de ligação especial para controlar o movimento do slide. Ao contrário das prensas de manivela tradicionais, ela pode retardar o deslizamento durante a conformação e acelerar durante o curso de retorno.
Esse controle de movimento dá ao material mais tempo para esticar e fluir, reduzindo o rasgo e melhorando a qualidade da peça, ao mesmo tempo que mantém a alta velocidade de produção.
As impressoras tradicionais usam um padrão de movimento fixo. A velocidade do deslizamento muda com a rotação da manivela, dificultando a redução da velocidade de conformação sem diminuir a produção.
Um sistema de oito elos altera esse processo por meio de uma estrutura de ligação mecânica. Ele retarda o deslizamento quando a matriz entra em contato com o material, permitindo uma conformação mais suave e reduzindo o impacto em materiais de alta resistência.
Após a formação, o slide retorna rapidamente para manter a eficiência da produção.
Principais benefícios:
Melhor controle de fluxo de metal
Redução de rasgos e deformações
Maior eficiência de produção
Por exemplo, uma prensa de movimento articulado pode funcionar às mesmas 20 SPM que uma prensa padrão, ao mesmo tempo que fornece uma velocidade de formação mais lenta, semelhante a uma máquina de velocidade mais baixa.

O curso de retorno mais rápido cria forças de aceleração mais altas. Portanto, a estrutura da prensa e o sistema de automação devem ser projetados para lidar com essas mudanças.
As prensas de movimento de link requerem coordenação adequada com:
Mortes progressivas
Sistemas de transferência
Alimentadores automáticos
Sensores de proteção de matriz
O movimento ascendente mais rápido requer ajustes de tempo precisos. A sincronização adequada evita colisões de transferência e garante uma produção estável.
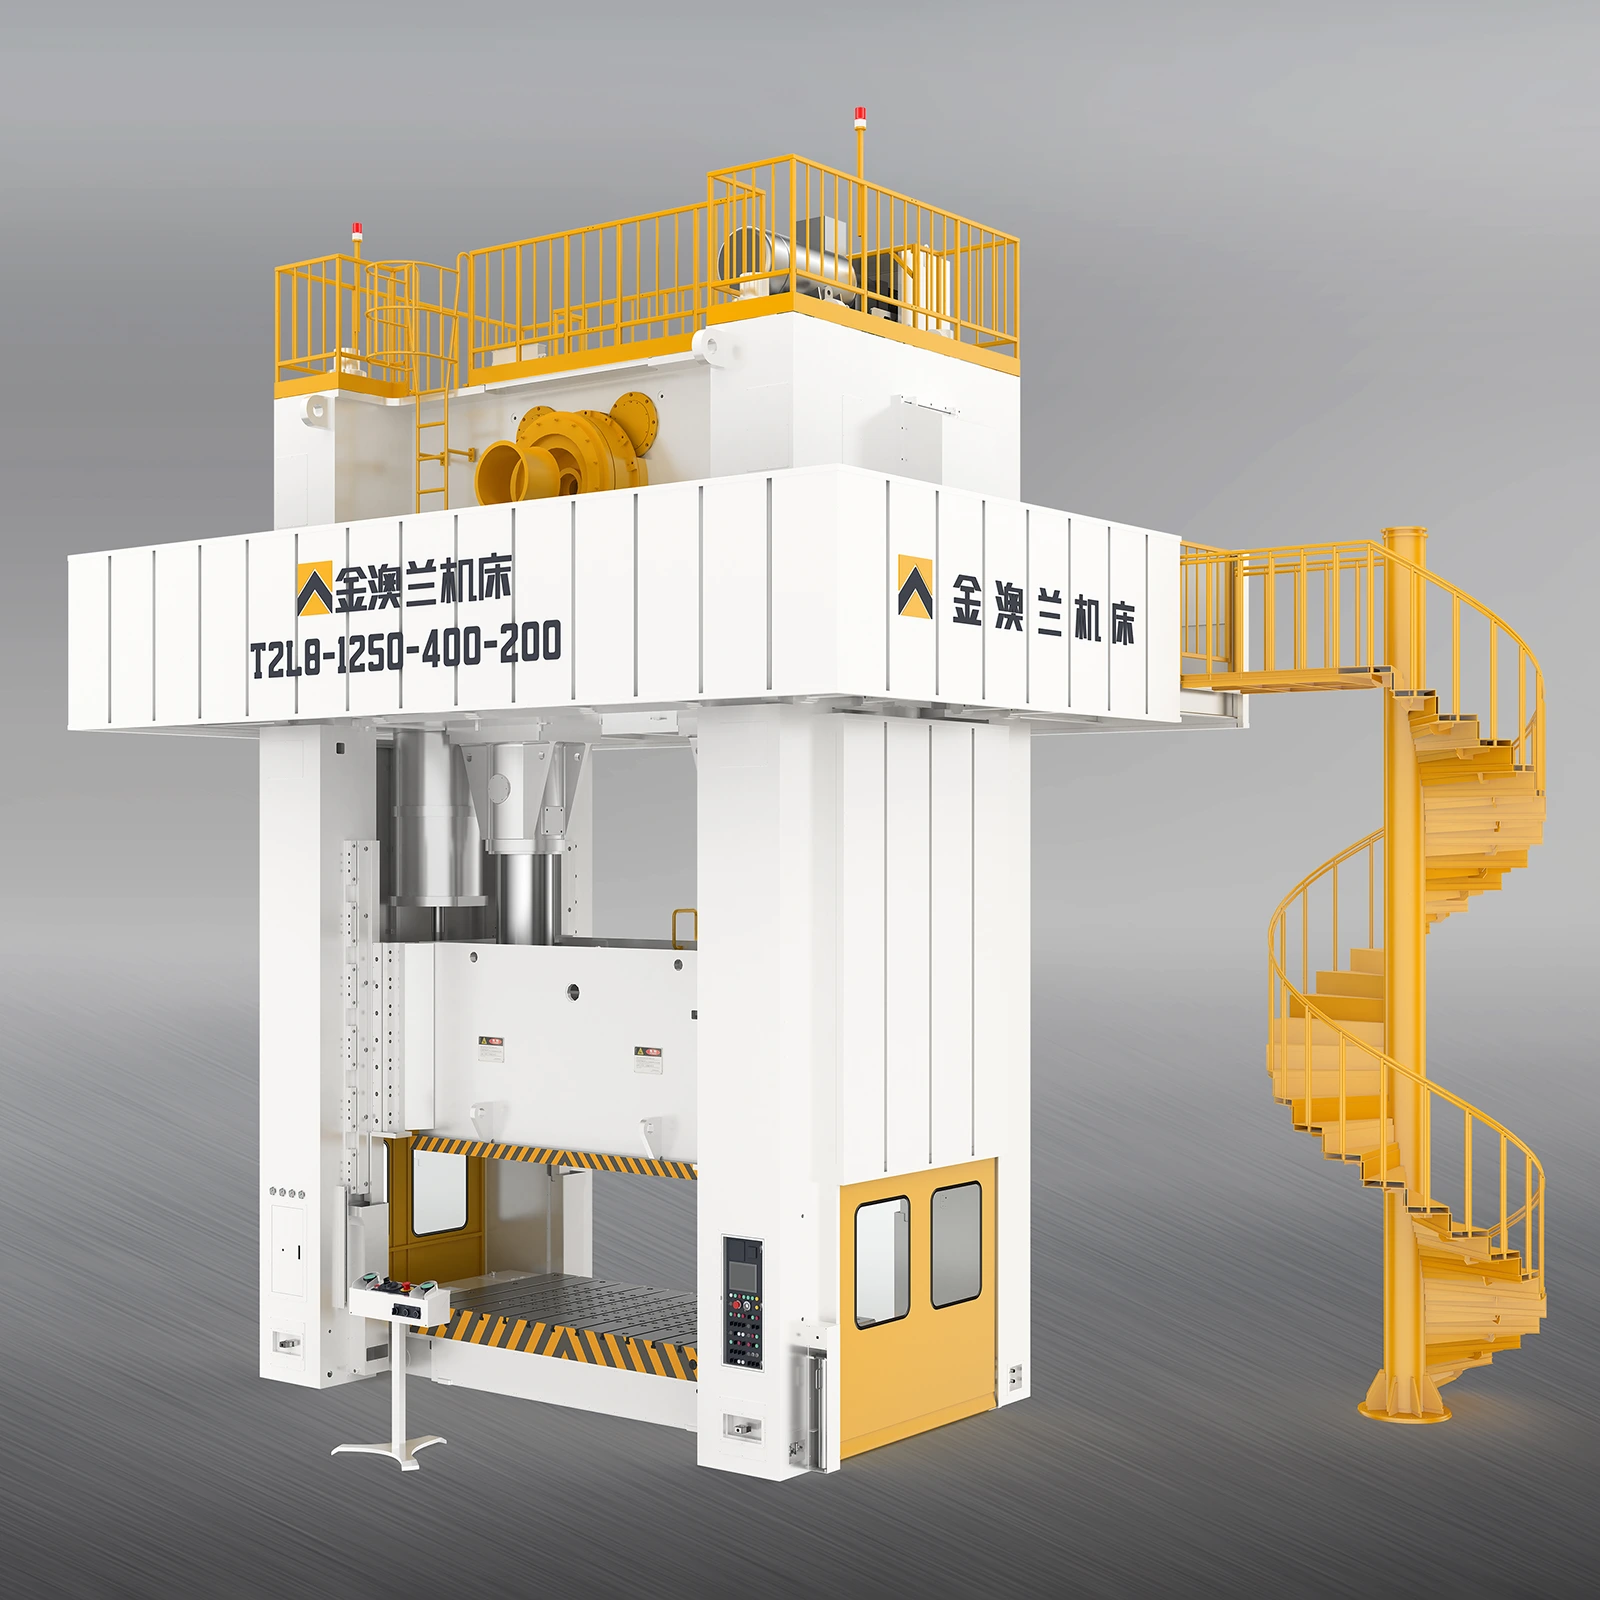
A tecnologia de movimento de oito links melhora a qualidade da estampagem controlando a velocidade do deslizamento durante o processo de conformação. O curso de conformação mais lento ajuda os materiais a fluir suavemente, reduz defeitos e melhora a qualidade da superfície.
Painéis grandes, como peças automotivas e caixas de eletrodomésticos, exigem fluxo consistente de material durante a conformação.
As prensas de movimento de oito elos desaceleram o deslizamento quando o punção entra em contato com o material. Isso dá ao metal mais tempo para esticar e reduz problemas como:
Desbaste de material
Rasgando
Formação irregular
Esta vantagem é especialmente importante para materiais de aço e alumínio de alta resistência, que requerem condições de conformação mais controladas.
O movimento controlado também melhora as aplicações de desenho raso, garantindo melhor distribuição do material e formas finais mais precisas.
Materiais de alta resistência geralmente retornam parcialmente à sua forma original após a conformação, criando problemas de retorno elástico.
A velocidade de conformação controlada de uma prensa de movimento de oito braços aplica a força de forma mais gradual. Isso ajuda a reduzir:
Primavera de volta
Rugas
Rachaduras
Erros dimensionais
Ao manter a pressão estável durante a fase de conformação, os fabricantes podem obter peças mais precisas com menos ajustes nas ferramentas.
Grandes painéis exteriores requerem superfícies lisas e detalhes precisos. A alta velocidade de impacto pode criar marcas na superfície, danos por fricção e desgaste da matriz.
O movimento de oito elos reduz o impacto durante o contato com o material, ajudando a:
Proteja as superfícies da matriz
Reduza defeitos superficiais
Melhorar a qualidade da aparência
O tempo de formação mais longo na parte inferior do traço também melhora o desempenho da gravação e da cunhagem, permitindo detalhes mais nítidos e recursos mais precisos sem recursos adicionais.
O desgaste das ferramentas representa uma enorme despesa operacional na estampagem de painéis grandes. As prensas padrão geram choques severos ao perfurar ou cortar materiais de alta resistência. Essa tonelagem reversa envia vibrações destrutivas através da matriz, da base da prensa e da coroa. A cinemática modificada do acionamento do link suaviza o engate do material, amortecendo significativamente esse choque.
Velocidades de impacto mais baixas se traduzem diretamente em uma redução no lascamento do punção e no desgaste da matriz. As arestas de corte do ferramental não batem no material; eles o cortam com força controlada. Este engate mais suave estende os intervalos entre a manutenção de rotina da matriz. Os técnicos da sala de ferramentas gastam menos tempo afiando punções, substituindo molas quebradas e reparando seções desgastadas da matriz. Ao longo de milhões de ciclos, a redução de choques e vibrações preserva a integridade estrutural de matrizes progressivas complexas e sapatas de matrizes pesadas em ferro fundido.
A redução de sucata serve como um mecanismo primário de recuperação de custos na área de estamparia. Cortar os custos gerais de produção e manter a qualidade exige a maximização do rendimento do material. Como a velocidade de conformação mais lenta evita rasgos e rachaduras, os operadores produzem menos painéis rejeitados. Esta queda imediata nas taxas de refugo melhora diretamente a lucratividade de cada ciclo de produção.
O fluxo de metal aprimorado permite que os projetistas de matrizes implementem um agrupamento de blanks mais rígido. Quando a prensa controla o fluxo do metal de forma eficaz, o processo requer menos excesso de material aglutinante para manter a folha no lugar. Os engenheiros podem reduzir o tamanho geral da peça inicial. Cortar apenas alguns milímetros de largura de uma bobina contínua de alumínio ou aço avançado de alta resistência gera uma enorme economia de matéria-prima em um cronograma de produção anual. Você compra menos peso de bobina para produzir exatamente o mesmo número de peças boas.
A integração desta tecnologia com linhas de estampagem progressiva de médio a alto volume requer um planejamento cuidadoso, mas produz alta eficiência. As matrizes progressivas realizam múltiplas operações sequencialmente à medida que a tira de metal passa pela prensa. O tempo de curso modificado oferece uma vantagem distinta aqui. O movimento rápido para cima e o movimento descendente mais lento alteram a janela de alimentação tradicional.
Quando sincronizado corretamente, esse tempo modificado fornece uma janela maior e mais estável para transferência de peças. A tira de metal tem mais tempo para avançar e assentar nos pinos piloto antes que o punção se encaixe. Esta estabilidade reduz o risco de falhas de alimentação, alongamento do furo piloto e subsequentes paralisações da linha. Os operadores alcançam um rendimento efetivo mais alto porque a linha funciona continuamente sem falhas de sensor causadas por alimentação errática de material ou alimentações curtas.
As prensas excêntricas e de manivela padrão dominam a indústria devido à sua simplicidade mecânica. Eles utilizam uma conversão direta de movimento rotativo em linear. Essa simplicidade os torna altamente confiáveis e relativamente baratos de fabricar. No entanto, sua curva de movimento harmônico fixo força a corrediça a atingir o material em alta velocidade ao operar em altas taxas de ciclo.
As prensas de link introduzem uma curva modificada. A compensação é clara. As impressoras padrão oferecem custos iniciais mais baixos e requisitos de manutenção mais simples. No entanto, eles não conseguem corresponder à qualidade da peça, às capacidades de fluxo de metal e às métricas de vida útil da ferramenta dos sistemas de link motion em desenhos complexos. Ao estampar painéis grandes e profundos, a sucata gerada por uma prensa de manivela padrão rapidamente eclipsa sua economia de custos inicial. Você acaba pagando pela impressora mais barata por meio de peças rejeitadas e ferramentas quebradas.
As servoprensas representam o máximo em flexibilidade cinemática. Os servomotores de alto torque permitem que os operadores programem perfis de curso infinitos, pausando, revertendo ou desacelerando o aríete a qualquer momento. Você pode programar um movimento de pêndulo para correr extremamente rápido em partes rasas. No entanto, esta flexibilidade acarreta um enorme prémio de capital, uma arquitectura electrónica complexa e elevadas exigências energéticas.
Uma prensa mecânica de oito elos fornece um meio-termo altamente eficaz. Ela oferece o perfil de curso modificado específico necessário para estampagem profunda e melhor fluxo de metal, mas a um custo de capital significativamente menor do que uma servoprensa. Ele se baseia na confiabilidade mecânica tradicional e robusta e na energia do volante, em vez de servoacionamentos complexos e bancos de capacitores. Para instalações que operam matrizes progressivas dedicadas e de alto volume, onde o perfil do curso não precisa mudar diariamente, o acionamento do link mecânico oferece ROI superior.
Recurso | Prensa de manivela padrão | Prensa de movimento de oito links | Imprensa Servo |
|---|---|---|---|
Cinemática de deslizamento | Movimento harmônico fixo | Modificado mecanicamente (saída lenta, retorno rápido) | Perfis infinitamente programáveis |
Velocidade de impacto | Alta em velocidades de produção | Significativamente reduzido | Variável / Totalmente controlado |
Impacto na vida útil da ferramenta | Desgaste padrão e choque | Estendido devido ao baixo choque | Estendido devido ao baixo choque |
Complexidade de manutenção | Baixo | Médio (mais ligações/pinos) | Alto (eletrônica complexa/resfriamento) |
Armazenamento de energia | Volante Mecânico | Volante Mecânico | Bancos de capacitores / acionamento direto |
R: A principal vantagem é a curva de velocidade de deslizamento modificada. A ligação mecânica retarda o punção durante a fase de conformação de trabalho, permitindo que o metal flua sem rasgar. Em seguida, ele acelera rapidamente durante o curso de retorno. Isso redefine a produtividade e a precisão ao desvincular a velocidade de conformação do tempo geral do ciclo.
R: Aumenta o tempo disponível para o fluxo do metal em até 40% durante a fase crítica de conformação. Esta pressão sustentada permite que o material se estique uniformemente sobre a geometria da matriz. Ele evita o desbaste e rasgos localizados em estampagens profundas e elimina metais soltos ou enrugamentos em estampagens rasas e complexas.
R: Não. Embora o curso de trabalho seja significativamente mais lento para proteger o material e as ferramentas, a prensa compensa com um curso de retorno muito mais rápido. Este rápido movimento ascendente garante que a máquina mantenha, ou até mesmo aumente, os cursos globais por minuto (SPM) em comparação com as prensas padrão.
R: Reduz a velocidade de impacto quando a matriz engata no material. Este engate mais suave reduz drasticamente o choque de impacto, a vibração destrutiva e as forças de encaixe. Ao minimizar essas transferências cinéticas violentas, a prensa evita lascas do punção, reduz escoriações e amplia os intervalos entre a manutenção rotineira da matriz.
R: Sim, as matrizes progressivas existentes são fisicamente compatíveis. Contudo, os operadores devem ajustar os tempos de alimentação e transferência. A cinemática do slide modificada cria uma janela operacional diferente. O movimento ascendente mais rápido gera forças de elevação mais altas, exigindo que a automação de transferência e os sensores sejam recalibrados para corresponder ao novo perfil de movimento.
R: A principal desvantagem é a complexidade mecânica. O sistema utiliza um número maior de ligações mecânicas, pinos de conexão e buchas de bronze em comparação com uma simples prensa de manivela. Essas peças móveis extras exigem sistemas de lubrificação automatizados e rigorosos e monitoramento rigoroso para evitar desgaste e manter a precisão do deslizamento.
R: O movimento ascendente mais rápido gera forças de elevação e inércia significativamente maiores. A corrediça limpa o espaço da matriz muito mais rapidamente do que uma prensa padrão. Isso requer automação de transferência rápida e altamente sincronizada. Os alimentadores mecânicos padrão podem ter dificuldade para acompanhar o ritmo, muitas vezes necessitando de uma atualização para equipamentos de alimentação acionados por servo de alta velocidade.


