
Número Browse:0 Autor:editor do site Publicar Time: 2026-08-10 Origem:alimentado


A aquisição de equipamentos de estampagem industrial acarreta enormes riscos operacionais. A seleção de especificações erradas leva diretamente ao desgaste acelerado das ferramentas, a gargalos de produção incapacitantes e a graves responsabilidades de segurança no chão de fábrica. Muitas instalações cometem um erro crítico no início do processo de aquisição. Eles não conseguem definir completamente a composição exata da peça, a complexidade da matriz e o alcance do projeto de longo prazo antes de avaliar as capacidades da máquina. Esse desalinhamento entre os requisitos reais de produção e as especificações da máquina resulta em células de estampagem de baixo desempenho e em constantes intervenções de manutenção.
Você precisa de uma estrutura de avaliação sistemática e centrada na engenharia ao comprar uma prensa mecânica . Essa abordagem equilibra especificações técnicas, restrições de instalações e limitações acústicas em relação aos seus objetivos específicos de fabricação. Ao analisar os limites de escoamento dos materiais, as tolerâncias de deflexão estrutural e a prontidão para automação, você pode proteger equipamentos que lidam com os volumes de produção atuais enquanto se adaptam às futuras ligas de alta resistência. A análise a seguir fornece os parâmetros técnicos necessários para especificar, avaliar e integrar a impressora certa para suas instalações.
A tonelagem não é uma métrica estática: a capacidade necessária deve ser calculada com base na resistência ao cisalhamento, espessura e perímetro do material, incluindo uma margem de segurança estrita de 20% para evitar sobrecarga da prensa.
Os mecanismos de acionamento determinam a aplicação e o controle do aríete: as prensas mecânicas se destacam na moldagem em alta velocidade, as prensas hidráulicas dominam a estampagem profunda com força consistente e controle superior do aríete, e as servoprensas oferecem personalização incomparável do perfil do curso.
A rigidez da estrutura afeta a vida útil da matriz: As tolerâncias de deflexão nas prensas de estrutura C versus prensas de lado reto correlacionam-se diretamente com os custos de manutenção de ferramentas e a precisão da peça.
Conformidade, ruído e automação são requisitos básicos: As compras modernas devem priorizar a conformidade OSHA/ANSI, o gerenciamento acústico e a integração de PLC para alimentadores de bobinas para garantir o ROI de longo prazo.
Índice
O subdimensionamento de uma prensa causa falhas catastróficas na máquina. O superdimensionamento desperdiça espaço e capital valiosos. Você deve calcular os requisitos de tonelagem com precisão com base na composição metalúrgica específica da sua peça. A falta de consideração das propriedades dos materiais leva a graves erros de cálculo de tonelagem e danos ao equipamento.
Para determinar a força de base necessária para corte ou perfuração, use a fórmula de tonelagem padrão: Resistência ao cisalhamento do material × Espessura do material × Comprimento de corte. Este cálculo fornece a força mínima absoluta necessária para cisalhar o metal. O aço-carbono padrão se comporta de maneira muito diferente das ligas avançadas de alta resistência sob pressão. Materiais de alta resistência exigem uma curva de força significativamente alterada e geram choque intenso.
Determine o perímetro total do corte em polegadas.
Meça a espessura máxima do material.
Identifique a resistência ao cisalhamento específica do material em libras por polegada quadrada (PSI).
Multiplique estes três números e divida por 2.000 para encontrar a tonelagem de referência necessária.
Adicione uma margem de segurança de 20% para compensar o embotamento da ferramenta e as variações de espessura do material.
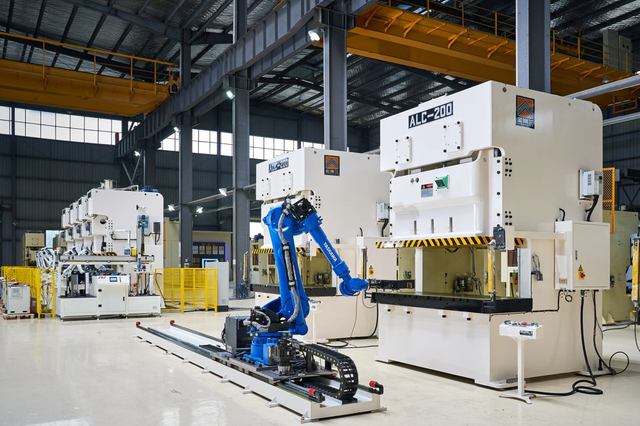
O choque instantâneo, ou tonelagem reversa, ocorre no exato milissegundo em que o punção rompe o material. A liberação repentina da pressão acumulada envia uma violenta onda de choque de volta à estrutura da imprensa. Se a máquina não tiver massa estrutural para absorver essa tonelagem reversa, você terá estruturas rachadas, dentes de engrenagem quebrados e rolamentos destruídos. A obturação de materiais pesados e de alta resistência gera os mais altos níveis de tonelagem reversa.
Tipo de material | Resistência ao cisalhamento aproximada (PSI) | Características de formação |
|---|---|---|
Alumínio 6061-T6 | 30.000 | É necessária baixa tonelagem, choque instantâneo mínimo. |
Aço macio (1018) | 50.000 | Linha de base padrão para a maioria das operações gerais de estampagem. |
Aço inoxidável (304) | 75.000 | Alta taxa de endurecimento, requer ferramentas rígidas. |
Aço avançado de alta resistência (DP780) | Mais de 110.000 | Tonelagem extrema necessária, geração de tonelagem reversa severa. |
Sempre antecipe futuras mudanças de produção. Se a sua instalação fizer a transição para materiais de maior resistência no próximo ano, uma prensa dimensionada exatamente para o aço-carbono atual irá falhar. Implemente um fator de segurança mínimo estrito de 20% acima dos requisitos máximos calculados atuais para proteger a estrutura da máquina e os componentes do acionamento contra condições de sobrecarga.
O mecanismo de acionamento determina as capacidades fundamentais da máquina. Você deve combinar o tipo de unidade diretamente com suas operações específicas de conformação, estampagem ou trefilação. Cada tecnologia oferece curvas de força e velocidades operacionais distintas.
As prensas mecânicas utilizam um enorme volante giratório e um mecanismo de embreagem para acionar o aríete. Essas máquinas se destacam em alta velocidade, estampagem superficial, perfuração e supressão progressiva de matrizes. Uma característica definidora de uma prensa mecânica é sua curva de força. A máquina só atinge sua tonelagem nominal máxima na parte inferior do curso, conhecida como Ponto Morto Inferior (BDC). Se a sua operação exigir alta força no curso, uma prensa mecânica irá parar ou sofrer graves danos à embreagem.
As prensas hidráulicas utilizam fluido pressurizado que atua nos cilindros para mover o aríete. Eles dominam aplicações de estampagem profunda, conformação complexa e baixa velocidade. Ao contrário das variantes mecânicas, os sistemas hidráulicos fornecem tonelagem nominal total em todo o curso. Eles também oferecem controle de memória RAM superior. Os operadores podem ajustar a pressão e a velocidade em qualquer ponto exato durante o ciclo, evitando o rasgo do material durante estampagens profundas.
As servoprensas substituem o volante e a embreagem tradicionais por servomotores de alto torque acoplados diretamente ao eixo de transmissão. Eles oferecem versatilidade incomparável. Você pode programar velocidades exatas de deslizamento, criar tempos de permanência personalizados na parte inferior do curso para cunhagem e reverter o aríete instantaneamente. Este perfil de curso programável torna a tecnologia servo ideal para conformações complexas e execuções de produção variáveis. Você pode operar uma servoprensa no modo pêndulo, onde o aríete percorre apenas a distância exata necessária para limpar a peça, aumentando drasticamente as velocidades de produção.
Tipo de unidade | Melhores aplicativos | Característica da curva de força | Velocidade e controle |
|---|---|---|---|
Mecânico | Supressão de alta velocidade, estampagem superficial, perfuração | Força máxima apenas no ponto morto inferior (BDC) | Velocidade muito alta; controle mínimo de curso |
Hidráulico | Estampagem profunda, conformação pesada, trabalho em baixa velocidade | Tonelagem total disponível durante todo o curso | Velocidade mais baixa; excelente controle de pressão e aríete |
Servo | Conformação complexa, peças variáveis, cunhagem | Tonelagem completa disponível em qualquer ponto programado | Velocidade variável; perfis de curso totalmente programáveis |
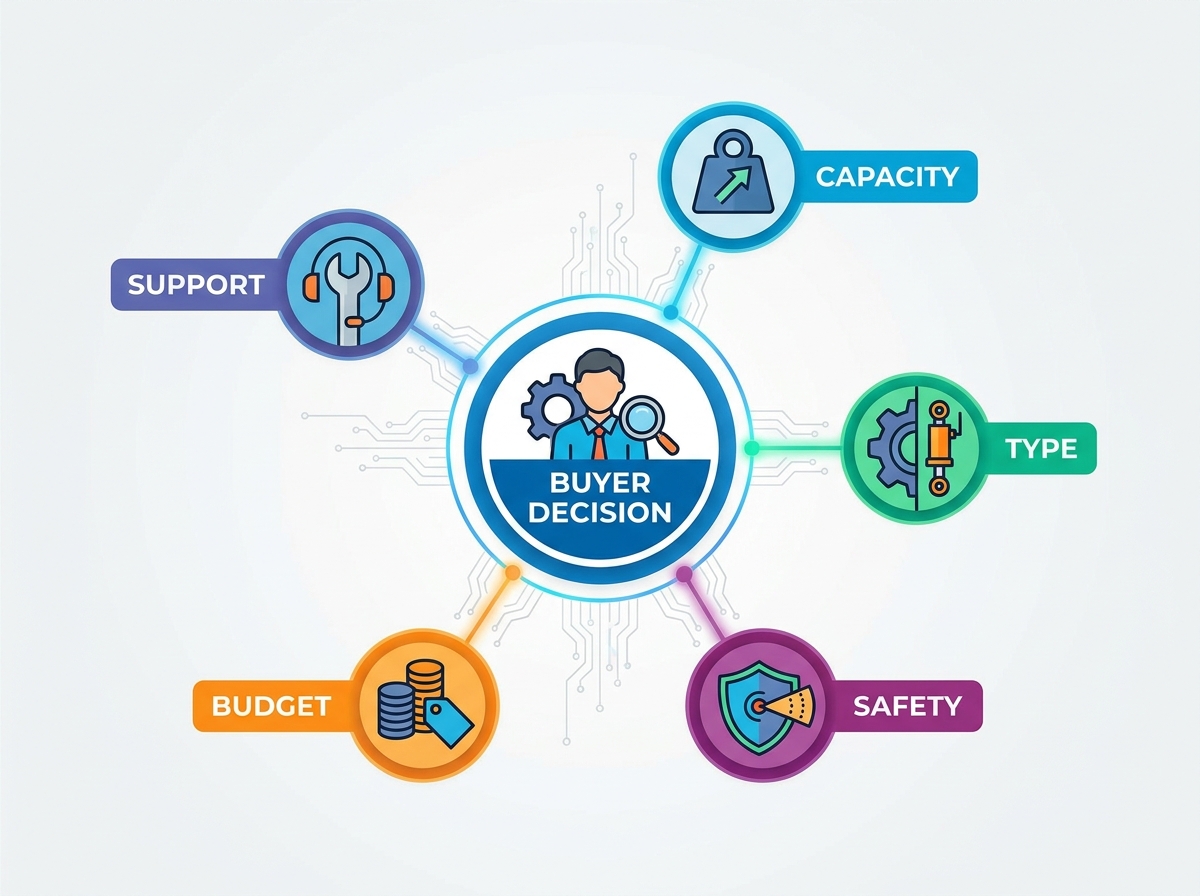
A rigidez da estrutura determina diretamente a vida útil da matriz e a precisão da peça. Sob cargas pesadas, todas as estruturas metálicas dobram. O grau dessa deflexão determina se seus golpes se alinham perfeitamente com as matrizes inferiores ou se colidem com elas. Você deve avaliar os projetos de estrutura com base em seus requisitos de tolerância.
As prensas C-Frame, ou Gap Frame, apresentam frente e laterais abertas. Este projeto oferece excelente acesso em três lados para ajustes de ferramentas, carregamento manual de peças e integração de sistemas de transferência automatizados. A frente aberta cria uma fraqueza estrutural inerente. Sob tonelagem pesada, a estrutura sofre deflexão angular, muitas vezes chamada de escancarada ou bocejante. A parte superior da prensa dobra ligeiramente para cima e para longe da cama. Essa guinada desalinha o ferramental, causando desgaste prematuro do punção e peças fora de tolerância em trabalhos pesados. Os C-Frames são geralmente limitados a aplicações abaixo de 250 toneladas, onde a precisão extrema não é o principal fator.
As prensas Straight Side, ou H-Frame, utilizam um design totalmente fechado de quatro pilares. A coroa, a cama e os montantes laterais são frequentemente amarrados com enormes tirantes pré-tensionados. Esses tirantes são aquecidos durante a montagem e resfriados, encolhendo para unir os componentes da estrutura sob imensa pressão. Esta arquitetura elimina a deflexão angular. O aríete move-se perfeitamente paralelo à cama, mesmo sob carga máxima. As estruturas laterais retas são obrigatórias para aplicações de alta tonelagem, operações complexas de matrizes progressivas e fabricação de peças com tolerâncias extremamente restritas.
Tipo de quadro | Perfil de deflexão | Acesso às ferramentas | Faixa de tonelagem ideal |
|---|---|---|---|
Quadro C (lacuna) | Deflexão angular (abertura) sob cargas pesadas | Excelente acesso em 3 lados | 20 a 250 Toneladas |
Lado reto | Deflexão vertical mínima, guinada angular zero | Limitado às janelas dianteiras e traseiras | 100 a 4.000+ toneladas |
As dimensões físicas da área de trabalho devem acomodar suas ferramentas atuais, o tamanho máximo da matéria-prima e quaisquer matrizes progressivas futuras que você planeje usar. O cálculo incorreto desses parâmetros espaciais torna as matrizes existentes completamente inutilizáveis.
A altura de fechamento é a dimensão vertical mais crítica. É definido como a distância do topo da base até a parte inferior do slide quando o curso está no ponto morto inferior e o ajuste do slide é discado totalmente para cima. Se a sua matriz for mais alta que a altura máxima de fechamento, ela simplesmente não caberá na máquina. Se a matriz for muito curta, o aríete não poderá alcançá-la sem adicionar placas espaçadoras grossas.
Avalie a espessura e a usinagem da placa de reforço. Matrizes progressivas pesadas requerem áreas de reforço enormes para suportar todo o comprimento da ferramenta sem flacidez. Procure configurações padronizadas de ranhuras em T que correspondam às suas ferramentas existentes. Slots padronizados permitem implementar sistemas de troca rápida de matrizes (QDC), utilizando pinças hidráulicas e elevadores de matrizes para reduzir os tempos de troca de horas para minutos.
Meça o comprimento físico e a largura da sua maior sapata.
Verifique se a sapata da matriz se ajusta entre os montantes da estrutura da prensa.
Meça a altura fechada de suas matrizes mais altas e mais curtas.
Confirme se a faixa de ajuste do deslizamento da prensa acomoda ambos os extremos.
Verifique se há furos de sucata no leito para facilitar a remoção automatizada de resíduos.
O comprimento do curso determina a profundidade máxima da peça que você pode formar e ainda assim ejetar da ferramenta com sucesso. Você deve combinar o comprimento do curso com a profundidade da peça, garantindo folga suficiente para alimentação automatizada de material e sistemas de ejeção de peças.
Um erro comum envolve especificar um comprimento de traço que mal ultrapassa a parte desenhada. Se você desenhar um copo de dez centímetros de profundidade, um traço de vinte centímetros será insuficiente. Você precisa de espaço para o punção sair da peça, espaço para a peça sair da matriz inferior e espaço para a automação varrer a peça. As operações de estampagem profunda requerem cursos excepcionalmente longos para permitir o manuseio do material.
Diferencie claramente entre SPM máximo e SPM efetivo. Uma prensa mecânica pode apresentar capacidade máxima de 200 golpes por minuto. O rendimento real da sua produção é limitado pela velocidade do manuseio do material. Se o seu alimentador de rolo servo só puder avançar a bobina com precisão a 80 SPM, a velocidade máxima da prensa será irrelevante. Atualizar para uma prensa de alta velocidade sem atualizar simultaneamente o equipamento de alimentação periférica cria um gargalo que anula a vantagem de velocidade da máquina. A velocidade no meio do curso também é importante. As operações de trefilação exigem velocidades intermediárias mais lentas para evitar rasgar o metal, mesmo que a máquina possa circular mais rápido.

Os ambientes de estampagem industrial são inerentemente perigosos. As compras modernas devem priorizar a segurança do operador e a estrita conformidade regulatória. A compra de máquinas que não possuem confiabilidade de controle moderno expõe os operadores a lesões graves e a grandes responsabilidades legais.
Os recursos de segurança básicos não são negociáveis. A máquina deve possuir cortinas de luz de tamanho adequado que parem instantaneamente o aríete se um operador quebrar o plano infravermelho. As proteções físicas rígidas devem envolver todos os componentes móveis da unidade, volantes e pontos de esmagamento. Para operações de carregamento manual, os controles anti-amarração bimanuais garantem que as mãos do operador estejam ocupadas com segurança no console antes que o aríete possa circular. Esses controles devem exigir atuação simultânea para evitar que os operadores pressionem um botão com fita adesiva.
A conformidade com os regulamentos OSHA 1910.217 e os padrões ANSI B11.1 para prensas mecânicas é obrigatória. Isso requer controles de embreagem/freio de válvula dupla com monitores de verificação cruzada. Se uma válvula falhar, a segunda válvula para a prensa e o monitor evita outro ciclo até que a falha seja eliminada. Evite comprar máquinas importadas ou muito usadas que não possuam esses modernos sistemas de segurança redundantes. A modernização de controles desatualizados para atender aos padrões legais atuais exige engenharia e recertificação dispendiosas no mercado de reposição.
As prensas autônomas alimentadas manualmente não podem competir na fabricação moderna de alto volume. Seu novo equipamento deve funcionar como o hub central de uma célula de estampagem automatizada. Avalie o sistema de controle da prensa quanto à compatibilidade de arquitetura aberta com equipamentos periféricos.
O Controlador Lógico Programável (CLP) principal deve comunicar-se perfeitamente com servoalimentadores de rolos, endireitadores elétricos, desbobinadores e transportadores de sucata. Um sistema de controle proprietário e fechado força você a confiar em configurações manuais e impede a automação sincronizada. Os controles padrão da indústria de fabricantes como Allen-Bradley ou Wintriss fornecem os caminhos de integração necessários.
Procure interruptores de limite programáveis (PLS) baseados em resolver integrados. Esses limites eletrônicos permitem que você acione eventos externos – como disparar um jato de ar de ejeção parcial ou sinalizar o avanço do alimentador – em graus exatos de rotação do virabrequim. Entradas de sensor de proteção de matriz integradas também são necessárias. Esses sensores verificam se a peça foi ejetada e se o material foi alimentado adequadamente antes de permitir o próximo golpe, evitando colisões catastróficas da matriz. Monitores de tonelagem integrados monitoram a força de cada golpe, parando instantaneamente a máquina se um punção fraco ou material dobrado aumentar a força necessária.
A realidade física da instalação de equipamentos industriais pesados introduz desafios espaciais, estruturais e ambientais significativos. Você deve avaliar a infraestrutura da sua instalação antes de finalizar qualquer especificação da máquina.
Verifique a folga do teto. Grandes prensas laterais retas apresentam coroas enormes e motores de acionamento montados na parte superior. Certifique-se de ter espaço vertical não apenas para a máquina, mas também para a ponte rolante necessária para montar a coroa durante a instalação e puxar o motor para manutenção futura. Verifique a área do piso para garantir o acesso adequado das empilhadeiras para carregar bobinas e remover lixeiras.
Cargas dinâmicas determinam os requisitos da fundação. Uma estrutura em C de 60 toneladas pode ser apoiada em um piso de concreto armado padrão. Uma prensa lateral reta de 600 toneladas que realiza corte pesado requer um poço de concreto especializado e projetado com reforço de vergalhão pesado. A fundação deve absorver uma enorme energia cinética, muitas vezes calculada em 1,5 a 2 vezes o peso estático da máquina. Em instalações com equipamentos vizinhos sensíveis, você deve especificar suportes de isolamento de vibração para evitar que ondas de choque atravessem a laje do piso.
Aborde o impacto acústico imediatamente. Prensas mecânicas geram níveis severos de decibéis durante operações pesadas de corte. Este ruído excede facilmente os limites de conservação auditiva de 85 dBA da OSHA. Talvez seja necessário projetar invólucros acústicos ao redor da célula de estampagem ou especificar materiais de amortecimento especializados nas ferramentas para manter um ambiente de trabalho compatível. Avalie sua infraestrutura de serviços públicos. Confirme se você possui quedas de energia trifásicas adequadas, volume de ar comprimido suficiente para embreagens pneumáticas e cilindros de contrapeso e protocolos adequados de manuseio de fluidos para sistemas hidráulicos.

Uma máquina é tão confiável quanto a rede de serviços que a suporta. O tempo de inatividade prolongado destrói os cronogramas de produção. Você deve avaliar rigorosamente a infraestrutura de suporte nacional do Fabricante do Equipamento Original antes de se comprometer com uma compra.
Avalie a acessibilidade de componentes críticos de desgaste. Lonas de embreagem e freio, chavetas de bronze, interruptores de limite de came rotativo e bombas do sistema de lubrificação eventualmente exigirão substituição. Sua equipe de manutenção consegue acessar esses componentes sem desmontar toda a estrutura da máquina? Os sistemas de embreagem úmida funcionam em banho de óleo, oferecendo maior vida útil e melhor dissipação de calor do que as embreagens secas, mas exigem manutenção de fluidos mais complexa. São necessários sistemas de lubrificação centralizados e automatizados. Eles fornecem continuamente óleo ou graxa dosados às superfícies críticas dos rolamentos, evitando falhas catastróficas por atrito causadas pela falta de lubrificação manual.
Investigue o estoque de peças de reposição do OEM. Optar por uma marca obscura e de baixo custo geralmente resulta em desastre quando um componente proprietário falha. Se o fabricante não estocar peças de reposição no mercado interno, você enfrentará semanas de inatividade aguardando remessa internacional e desembaraço aduaneiro. Exija uma estrutura de garantia clara e verifique os tempos de resposta garantidos para técnicos de serviço de campo treinados na fábrica.
Avaliar o equipamento estritamente com base em sua capacidade de operar as peças específicas atuais limita sua flexibilidade operacional. Você deve analisar a versatilidade geral da máquina, os perfis de consumo de energia e a capacidade de lidar com uma ampla gama de projetos futuros para maximizar o retorno do investimento.
A eficiência energética varia drasticamente entre as tecnologias de acionamento. As prensas mecânicas tradicionais utilizam motores principais em funcionamento contínuo para manter os enormes volantes girando, consumindo energia elétrica significativa mesmo quando o aríete está ocioso. As servoprensas eliminam totalmente o volante. Seus motores de alto torque consomem apenas potência de pico durante o curso de formação real e podem até mesmo regenerar energia de volta ao sistema durante a desaceleração. Esta diferença fundamental no consumo de energia tem impacto na eficiência operacional a longo prazo e nas estratégias de redução de carga de pico.
Avalie a adaptabilidade da máquina. Uma máquina altamente versátil permite licitar em uma ampla variedade de contratos. Uma prensa hidráulica com perfis de pressão programáveis pode alternar entre a estampagem profunda de gabinetes de alumínio pela manhã e a cunhagem de suportes de aço pesados à tarde. Uma prensa servo pode imitar o encaixe em alta velocidade de uma prensa mecânica para moldagem e, em seguida, mudar para um aperto lento e controlado para formar geometrias complexas. Priorize equipamentos que expandam as capacidades da sua instalação, em vez de ficar preso a um método de produção único e rígido.
Audite seu estoque atual de matrizes para documentar alturas de fechamento, dimensões da cama e tonelagem necessária antes de entrar em contato com os fabricantes.
Calcule a força máxima necessária usando a resistência ao cisalhamento da liga mais dura que você planeja usar, adicionando uma margem de segurança estrita de 20%.
Verifique a espessura da laje do piso, a capacidade de carga dinâmica e a folga da ponte rolante da sua instalação antes de finalizar qualquer área ocupada pela máquina.
Especifique controles PLC de arquitetura aberta para garantir compatibilidade imediata com seu equipamento existente de alimentação de bobinas e remoção de sucata.
Fundada em 1983, a Zhejiang Jinaolan Machine Tool fabrica prensas mecânicas e equipamentos de linha de estampagem relacionados, incluindo sistemas de alimentação, matrizes e soluções de transferência. Com capacidades de prensa variando de 25 a 2.400 toneladas, a empresa apoia fabricantes que buscam equipamentos coordenados para aplicações automatizadas de estampagem de metal.
R: Você calcula a tonelagem necessária multiplicando a resistência ao cisalhamento do material pela espessura do material e pelo comprimento total do perímetro de corte. Sempre adicione uma margem de segurança mínima de 20% a este cálculo de linha de base para levar em conta variações de material, embotamento da ferramenta e para evitar sobrecarga na estrutura da prensa.
R: Tonelagem reversa, ou choque instantâneo, é a liberação violenta de energia que ocorre no milissegundo em que um golpe rompe o material. Esta divulgação repentina envia uma enorme onda de choque de volta à imprensa. Se a máquina não for projetada estruturalmente para absorvê-lo, a tonelagem reversa quebrará as estruturas e destruirá as engrenagens de transmissão.
R: As prensas hidráulicas são escolhidas para estampagem profunda e conformação complexa porque fornecem tonelagem nominal total em todo o comprimento do curso. Eles também fornecem controle superior do êmbolo, permitindo que os operadores ajustem com precisão a velocidade e a pressão de prensagem em qualquer ponto, o que evita o rasgo do material durante estampagens profundas.
R: A altura de fechamento é a distância vertical do topo da base até a parte inferior do escorregador quando o curso está no ponto morto inferior (totalmente para baixo) e o ajuste do escorregador é ajustado totalmente para cima. Determina a altura máxima da matriz que pode caber fisicamente dentro da máquina.
R: As prensas C-Frame têm uma frente aberta, o que faz com que a estrutura se dobre ligeiramente sob cargas pesadas. Esta deflexão angular desalinha o punção superior com a matriz inferior. O desalinhamento repetido causa desgaste prematuro das ferramentas, punções lascados e peças que não atendem às tolerâncias dimensionais.
R: Raramente. Embora a máquina possa ser capaz de alto SPM, sua velocidade real de produção é limitada pela automação periférica. Se o seu alimentador de rolo servo não puder avançar o material com precisão ou o seu sistema de ejeção não conseguir limpar a peça com rapidez suficiente, você deverá reduzir a velocidade da prensa para corresponder à automação.


