Número Browse:0 Autor:editor do site Publicar Time: 2026-11-09 Origem:alimentado


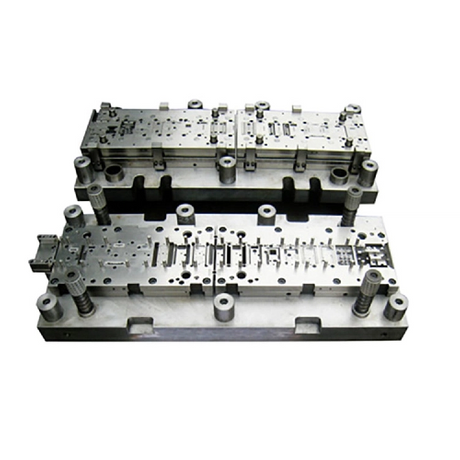
Use a estampagem de matriz de transferência quando a peça precisar se mover de forma independente entre as operações de estampagem e o programa de produção puder justificar manuseio e ferramentas dedicados. Vale especialmente a pena avaliar quando uma tira de suporte interferiria no fluxo de material durante o estiramento, limitaria o acesso para corte ou flangeamento ou forçaria um layout de tira ineficiente. Antes de confirmar, confirme se a peça bruta e cada formato intermediário podem ser agarrados, movidos e localizados de forma confiável na taxa de produção necessária.
Índice
Um alojamento, carcaça ou prato profundo pode exigir um estiramento inicial, um redesenho e posterior corte ou flangeamento. Se manter a peça presa a um transportador restringe o fluxo de material ou dificulta o acesso a uma operação posterior, movê-la como uma peça separada dá ao projetista da matriz mais liberdade para definir o processo.

A profundidade de desenho por si só não determina a escolha. Revise a forma do blank, a direção do desenho, os raios, a classe do material e os limites de desbaste. Pergunte para onde a folha precisa fluir e se os pontos de fixação do transportador interfeririam nesse movimento. Para peças que necessitam de vários golpes, verifique como a primeira forma formada será apoiada e localizada antes do próximo golpe.
Uma estação de tração pode precisar apoiar a peça em torno de seu perímetro. Uma estação posterior de acabamento ou flange pode precisar de acesso à mesma borda. As ferramentas de transferência permitem que a equipe planeje como manusear e localizar a peça em cada estágio. Uma mudança na orientação também pode ser avaliada se o equipamento de transferência e as ferramentas puderem acomodá-la.
Esquematize os pontos de fixação antes que o conceito da ferramenta seja finalizado. Uma flange que seja fácil de segurar após o desenho pode desaparecer durante o corte. Uma superfície visível pode precisar ficar livre de marcas de pinças. Revise a peça plana e todas as formas intermediárias, incluindo como a peça acabada sai da estação final.
Uma faixa progressiva pode exigir bandas de suporte ou largura de faixa adicional para manter a peça estável através de várias estações. Um processo de transferência pode usar peças cortadas separadamente ou peças separadas no início da linha. Isso dá à equipe outra maneira de organizar os espaços em branco e comparar o consumo de material.
Compare os layouts reais. Inclui esqueleto de corte, corte de borda, sucata de transportador e perdas de inicialização. Se o conceito de transferência usar peças pré-cortadas, inclua o custo de fabricação, empilhamento e alimentação. Uma peça bruta menor pode melhorar a utilização do material e, ao mesmo tempo, adicionar custos de manuseio em outras partes do processo.
Na estampagem por matriz de transferência, um mecanismo move uma peça bruta separada ou parcialmente formada de uma estação para outra. Na estampagem progressiva, a peça normalmente permanece presa a uma tira de suporte através de estações sucessivas até que seja cortada. Com ferramentas de estágio único, cada matriz executa um estágio e uma peça que necessita de mais operações deve ser movida para ferramentas adicionais.
Fator de seleção | Estampagem de matriz de transferência | Estampagem progressiva | Matrizes separadas de estágio único |
|---|---|---|---|
Como a peça se move | Um mecanismo de transferência move peças individuais | O sistema de alimentação avança a tira transportadora | Operadores ou automação movem peças entre operações separadas |
Formando acesso | Vale a pena avaliar quando uma transportadora interferiria no desenho, corte ou localização | Um forte candidato quando a peça pode permanecer fixada e a tira permanece estável | Cada operação pode ser configurada separadamente |
Comparação de materiais | Revise o aninhamento de blanks, sucata de blanks e corte | Revise a largura da tira, o passo de alimentação, os suportes e os resíduos de corte | Revise o layout em branco e o refugo para cada operação |
Verificação principal da produção | Agarre, levante, localize e libere todas as formas intermediárias dentro da janela de movimento disponível | Avance, pilote e libere a tira de forma confiável na taxa desejada | Controle o tempo de processamento, filas e variação entre configurações |
Quando colocá-lo na lista | Produção repetida em vários estágios com um claro benefício do manuseio independente de peças | Produção estável alimentada por bobina com um transportador prático e layout de tiras | Demanda menor ou incerta, ou um processo que se beneficia de configurações independentes |
Veja uma caixa de aparelho ilustrativa. Uma primeira estação desenha a casca, uma segunda estação a redesenha, uma terceira apara o aro e uma quarta forma um flange. Se as abas do suporte restringirem o estiramento ou obstruírem o flange, vale a pena desenvolver um conceito de transferência. Se um layout de tira revisado fornecer acesso de formação adequado e alimentação confiável, mantenha a opção progressiva na comparação. Para quantidades piloto, avalie também as operações separadas para ver quanto volume de produção é necessário para justificar ferramentas de transferência dedicadas.

Para uma visão geral do processo, consulte o guia da KINGLAN sobre como funciona a estampagem de transferência . Sua linha de matrizes de estampagem abrange ferramentas de estágio único, de transferência e progressivas.
Comece com um layout de estação proposto e as cargas que ocorrem durante o curso. Verifique a força de prensagem utilizável na posição de formação, a energia na velocidade pretendida e a carga descentralizada permitida. Várias estações podem aplicar carga em locais diferentes no mesmo curso. Uma estimativa de carga estação por estação ajuda a equipe a verificar a demanda combinada e como ela é distribuída pela impressora.
Confirme as dimensões utilizáveis da base e da corrediça, altura da matriz, curso, inclinação da estação e acesso para carga, descarga e troca de matrizes. Para um retrofit, compartilhe o modelo exato da prensa e os desenhos disponíveis. Identifique também qualquer almofada, ejetor, alimentador de blanks ou controles existentes com os quais a nova ferramenta deve funcionar.
Revise o caminho à medida que o mecanismo de transferência segura, levanta, avança, abaixa e libera a peça de trabalho. Verifique se há interferência entre as garras, peças, punções, matrizes e guias. Inclua alterações na altura da peça após o desenho, movimento à medida que a peça é liberada e a posição de quaisquer recursos que possam ficar presos na ferramenta.
Defina como a linha detectará uma peça faltante, uma peça mal posicionada ou um espaço em branco duplo, quando aplicável. Combine como o sistema irá parar e como os operadores irão limpar as estações afetadas e reiniciar. KINGLAN lista um manipulador bidimensional para linhas de prensa multiestação . Confirme o movimento e a disposição de fixação em relação ao layout da sua estação antes de especificar o equipamento.

Peça a cada fornecedor que faça uma cotação com base no mesmo volume anual, tamanho de lote, tolerâncias de peças e premissas operacionais. Inclua a matriz, o equipamento de transferência, a preparação da peça bruta, as perdas de material, a mão de obra de configuração, a manutenção e o tempo de inatividade esperado. Use resultados aceitos durante o mesmo período de produção para que uma taxa de cursos anunciada mais alta não distorça a comparação.
Por exemplo, suponha que a opção de transferência acrescente US$ 30.000 em custos iniciais de ferramentas e automação, mas economize cerca de US$ 0,15 por peça aceita em custos recorrentes de produção. Sob essas premissas, recupera o investimento adicional após 200.000 peças aceitas. Recalcule se as duas rotas produzirem taxas de refugo, custos de manutenção ou tempos de troca diferentes. Este é um exemplo de cálculo para comparação de propostas.
Inclua o seguinte em sua solicitação de cotação:
Peça e material: desenho 2D, modelo 3D se disponível, qualidade da chapa, faixa de espessura, acabamento e superfícies cosméticas.
Requisitos de produção: demanda anual, tamanho típico de lote, meta de peças aceitas por hora e frequência de troca planejada.
Equipamento existente: modelo da prensa, dimensões da base e da corrediça, curso, altura da matriz disponível e equipamento de alimentação ou transferência instalado.
Requisitos de qualidade: Dimensões críticas, limites de rebarbas, marcas de pinça permitidas e locais de inspeção para desbaste, quando relevante.
Requisitos de teste: espaços em branco de produção representativos, duração de execução acordada, frequência de medição e critérios de aceitação para produção e defeitos.
Durante o teste, meça as peças aceitas por hora junto com a velocidade da prensa. Registre falhas de transferência, reinicie sucata e defeitos recorrentes por estação. Um teste deve mostrar se a linha proposta pode manter a qualidade da peça e reiniciar de forma confiável sob as condições que importam na produção.
Vale a pena escolher quando o manuseio independente de peças resolve um problema específico de desenho, acesso, localização ou utilização de material, e o teste suporta o custo de produção e a produção esperados. Se uma tira estável transportar a peça com eficiência em todas as operações, a estampagem progressiva pode continuar sendo uma boa opção.
Sim, especialmente quando peças em bruto separadas precisam passar por operações de desenho, redesenho e acabamento. Confirme a viabilidade do desenho e estabeleça pontos de fixação e localização confiáveis para cada formato intermediário.
A economia de material depende dos layouts reais da peça bruta e da tira. Compare a sucata da transportadora e da tira com a sucata de corte e corte e inclua perdas iniciais e peças rejeitadas.
Pode ser possível após uma análise de compatibilidade. Verifique o espaço da matriz, a força e a energia utilizáveis na velocidade necessária, os limites de carga fora do centro, a folga de transferência e os controles necessários para sincronizar a prensa com o sistema de manuseio.
Não existe um limite universal. Compare o investimento adicional com economias recorrentes por peça aceita e, em seguida, verifique se a demanda esperada durante a vida útil e os tamanhos dos lotes suportam o retorno financeiro.
Planejando um projeto de estampagem em vários estágios? Discuta sua aplicação de matriz de transferência com a KINGLAN . Compartilhe o desenho da peça, o grau e a espessura do material, o volume anual e os detalhes da prensa existente. Se você já executa a peça, inclua a operação que limita a produção ou causa maior desperdício.