
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-01 Origem:alimentado


Você precisa de uma nova máquina para sua operação de estampagem. Duas opções principais estão à sua frente. Um oferece acesso aberto e um preço mais baixo. O outro oferece rigidez e precisão a um custo mais elevado. Qual deles se adapta ao seu trabalho?
Sua escolha depende de quatro coisas: precisão, tonelagem, tamanho da peça e orçamento. Um design Gap Frame é adequado para alguns trabalhos. Um design direto combina com outros. Você não pode escolher bem sem pesar esses fatores.
Este artigo fornece uma comparação sistemática. Você verá como o design, a deflexão, a velocidade e o custo do quadro diferem. Esse conhecimento ajuda você a combinar a impressora certa com suas necessidades de estampagem. Você também encontrará uma lista de verificação para seu próximo projeto de estampagem.
As prensas de estrutura aberta proporcionam acesso aberto e custam menos para trabalhos leves.
As prensas laterais retas proporcionam alta rigidez e precisão para cargas muito pesadas.
Escolha uma estrutura de folga para peças pequenas e trocas rápidas de matrizes.
Escolha uma prensa de lado reto para fazer muitas peças com tolerâncias muito restritas.
Use a lista de verificação para combinar a tonelagem, a precisão e o orçamento com o que você precisa.
Você verá a primeira diferença assim que observar esses dois tipos de prensas de estampagem. Uma prensa de estrutura gap , também chamada de prensa de estrutura C, tem uma frente aberta em formato de letra C. Este lado aberto permite alcançar o trabalho por três lados. Uma impressora de lado reto usa uma moldura de caixa fechada. Seus montantes envolvem totalmente a área de trabalho.
Essa diferença na estrutura causa todo o resto. A tabela abaixo mostra como cada projeto atua sob carga.
Pressione tipo | Projeto estrutural | Rigidez e deflexão | Implicação de engenharia |
|---|---|---|---|
Prensa de quadro de lacuna | Formato C frontal aberto | Menor rigidez; maior deflexão sob carga | Bom acesso, mas não ideal para alta precisão ou alta tonelagem |
Prensa lateral reta | Moldura retangular fechada | Alta rigidez; distribuição uniforme de carga; deflexão reduzida | Lida com tonelagem maior e atende a trabalhos de conformação exigentes |
A deflexão da estrutura é importante na fabricação. Muita deflexão causa espessura irregular da peça, desgaste da ferramenta e baixa precisão dimensional. Os engenheiros usam equações de resistência dos materiais e análise de elementos finitos para manter a deflexão dentro de limites seguros.
O design da moldura molda o que cada impressora pode fazer. As prensas Gap Frame oferecem vantagens claras para peças pequenas e médias e trocas rápidas de matrizes. Você pode chegar facilmente à área da matriz, o que acelera a configuração. Essas prensas funcionam bem para operações básicas de estampagem.
As prensas de lado reto brilham em trabalhos de alta tonelagem e alta precisão. Sua estrutura fechada mantém o alinhamento sob cargas pesadas. Uma fonte observa que a rigidez da estrutura lateral reta pode melhorar a precisão dimensional em até 30% em comparação com prensas de estrutura aberta. Acima de aproximadamente 200 toneladas, as prensas de lado reto preservam a precisão e prolongam a vida útil da matriz de forma mais eficaz.
Essa divisão afeta o planejamento da produção . As prensas Gap Frame são adequadas para oficinas flexíveis que executam muitos lotes pequenos. As prensas de lado reto adaptam-se a linhas dedicadas que executam estampagem progressiva em alto volume. Ambos são tipos comuns de prensas de estampagem, mas desempenham funções diferentes. Suas aplicações decidem qual delas ganha um lugar no seu andar.
O formato C aberto de uma prensa de estrutura espaçada tem um ponto fraco. Sob uma carga pesada, a estrutura dobra em ângulo. Esta curva inclina um pouco o aríete. A matriz então fecha de forma desigual na peça de trabalho. Você vê o resultado em espessuras irregulares das peças e controle dimensional deficiente. Para trabalhos de alta precisão, essa inclinação torna-se um grande problema.
Uma prensa lateral corrige isso com sua estrutura de caixa fechada. Os montantes conectam a coroa e a cama em um laço forte. As forças de carga se espalham uniformemente pela estrutura. A flexão permanece pequena mesmo com tonelagem total. Este design oferece melhor precisão e mantém tolerâncias restritas em longos ciclos de produção. Uma fonte afirma que do lado reto a rigidez da estrutura pode melhorar a precisão dimensional em até 30% em comparação com as prensas de estrutura aberta. Esse ganho é importante quando você estampa peças com tolerâncias restritas.
A capacidade de tonelagem vem da rigidez do chassi. As prensas de estrutura aberta geralmente suportam cargas leves a médias. Eles funcionam bem para perfurar, dobrar e formar superfícies superficiais. À medida que você aumenta a tonelagem, a flexão aumenta. A qualidade da peça cai. O desgaste da matriz acelera. Você chega a um ponto em que a prensa de estrutura espaçada não consegue mais manter a tolerância que seu trabalho de estampagem precisa.
As prensas de lado reto atendem à faixa de serviço pesado. Acima de cerca de 200 toneladas, eles mantêm a precisão e prolongam a vida útil da matriz melhor do que os designs de estrutura com abertura. Sua rigidez suporta estampagem profunda, cunhagem e outras operações difíceis de estampagem. Os benefícios aparecem na repetibilidade. Você obtém as mesmas dimensões da peça do primeiro ao último traço. Para tarefas precisas e repetitivas de alto volume, essa consistência justifica o custo mais elevado. Sua operação de estampagem obtém menos rejeições e maior vida útil da ferramenta.
O tamanho da base de cada tipo de prensa molda a forma como você manuseia as peças. Uma prensa de estrutura aberta proporciona uma cama menor. No entanto, a sua frente aberta permite-lhe carregar e descarregar a partir de três lados. Esse acesso acelera as trocas de matrizes e a remoção de peças. Você pode deslizar um novo dado pela lateral sem subir nas colunas. Para trabalhos de estampagem de pequeno a médio porte, esse layout economiza tempo em cada configuração.
Uma prensa lateral reta oferece uma área de cama maior. Suas colunas ficam nos cantos. Este projeto suporta matrizes maiores e estoque de bobinas mais amplo. Você pode executar matrizes progressivas com mais estações. A compensação vem no acesso. Você não pode alcançar a área do dado pelas laterais. Você deve carregar apenas pela frente. Para grandes tiragens de estampagem, essa limitação raramente o atrasa. O tamanho da cama compensa parcialmente a capacidade.
A velocidade do ciclo depende da rigidez do chassi e do projeto do acionamento. Uma prensa de estrutura lacunada funciona em velocidade moderada. Sua estrutura mais leve permite movimentos rápidos em peças pequenas. Você obtém um ciclo rápido em materiais finos. Mas cargas pesadas obrigam você a desacelerar. O quadro desvia mais em alta velocidade sob carga. Essa deflexão prejudica a qualidade da peça.
Uma prensa de lado reto mantém alta velocidade com tonelagem total. Sua estrutura rígida absorve o choque de cada golpe. Você pode executar golpes contínuos sem perder a precisão. Essa estabilidade torna as prensas de lado reto ideais para linhas automatizadas. Alimentadores, sistemas de transferência e robôs funcionam melhor com tempos de ciclo consistentes. A automação aumenta a eficiência da produção e reduz os custos trabalhistas. Para fabricação de alto volume, a prensa de lado reto oferece a velocidade e a repetibilidade que sua linha precisa. As prensas Gap Frame são adequadas para trabalho manual ou semiautomático. As prensas de lado reto adaptam-se à produção totalmente automatizada.
Seu orçamento molda essa decisão tanto quanto suas peças. Uma prensa de estrutura lacunada custa menos inicialmente. Utiliza menos matéria-prima e circuitos hidráulicos mais simples. Uma prensa direta exige um investimento de capital muito maior. Sua pesada estrutura de aço, bombas e cilindros de alta capacidade aumentam o preço.
A instalação adiciona outra camada. Uma máquina de estrutura gap geralmente fica em um piso industrial padrão. A configuração de uma unidade autônoma normalmente leva dias. Uma prensa de lado reto pode precisar de uma base de concreto armado para suportar seu peso e vibração. Grandes impressoras de transferência podem exigir semanas de configuração e alinhamento. Transporte, montagem, trabalho elétrico e comissionamento contribuem para a conta final. Solicite orçamentos detalhados que listem todos os requisitos auxiliares. Essa etapa permite comparar fornecedores em igualdade de condições.
Aspecto | Prensa de quadro de lacuna | Imprensa lateral reta |
|---|---|---|
Custo inicial | Mais acessível | Significativamente maior |
Necessidades de fundação | Piso industrial padrão | Muitas vezes concreto armado |
Tempo de instalação | Dias para unidades autônomas | Semanas para grandes unidades de transferência |
Custos ocultos | Despesas acessórias mais baixas | Técnicos especializados, maior espaço físico |
Uma prensa de estrutura lacunada mantém a manutenção simples. Seu design aberto proporciona aos técnicos fácil acesso ao aríete, à área da matriz e às linhas hidráulicas. A manutenção de rotina leva menos tempo. Você gasta menos em peças e mão de obra durante a vida útil da máquina.
Uma prensa de lado reto exige uma manutenção mais rigorosa. A sua moldura fechada esconde alguns componentes atrás dos montantes. Você precisa de técnicos especializados para chamadas de serviço. A maior área ocupada também aumenta os custos de espaço físico. No entanto, essa rigidez compensa de outras maneiras. Menos rejeições e maior vida útil da matriz reduzem o custo por peça. Para produção de alto volume, essa compensação geralmente favorece o design direto. Sua operação de estampagem ganha eficiência quando a prensa mantém a tolerância curso após curso. Pese o preço de compra em relação ao custo total de propriedade. Uma máquina mais barata que perde precisão sob carga custa mais no longo prazo. Uma máquina rígida que funciona durante anos sem desvios protege suas margens de fabricação.
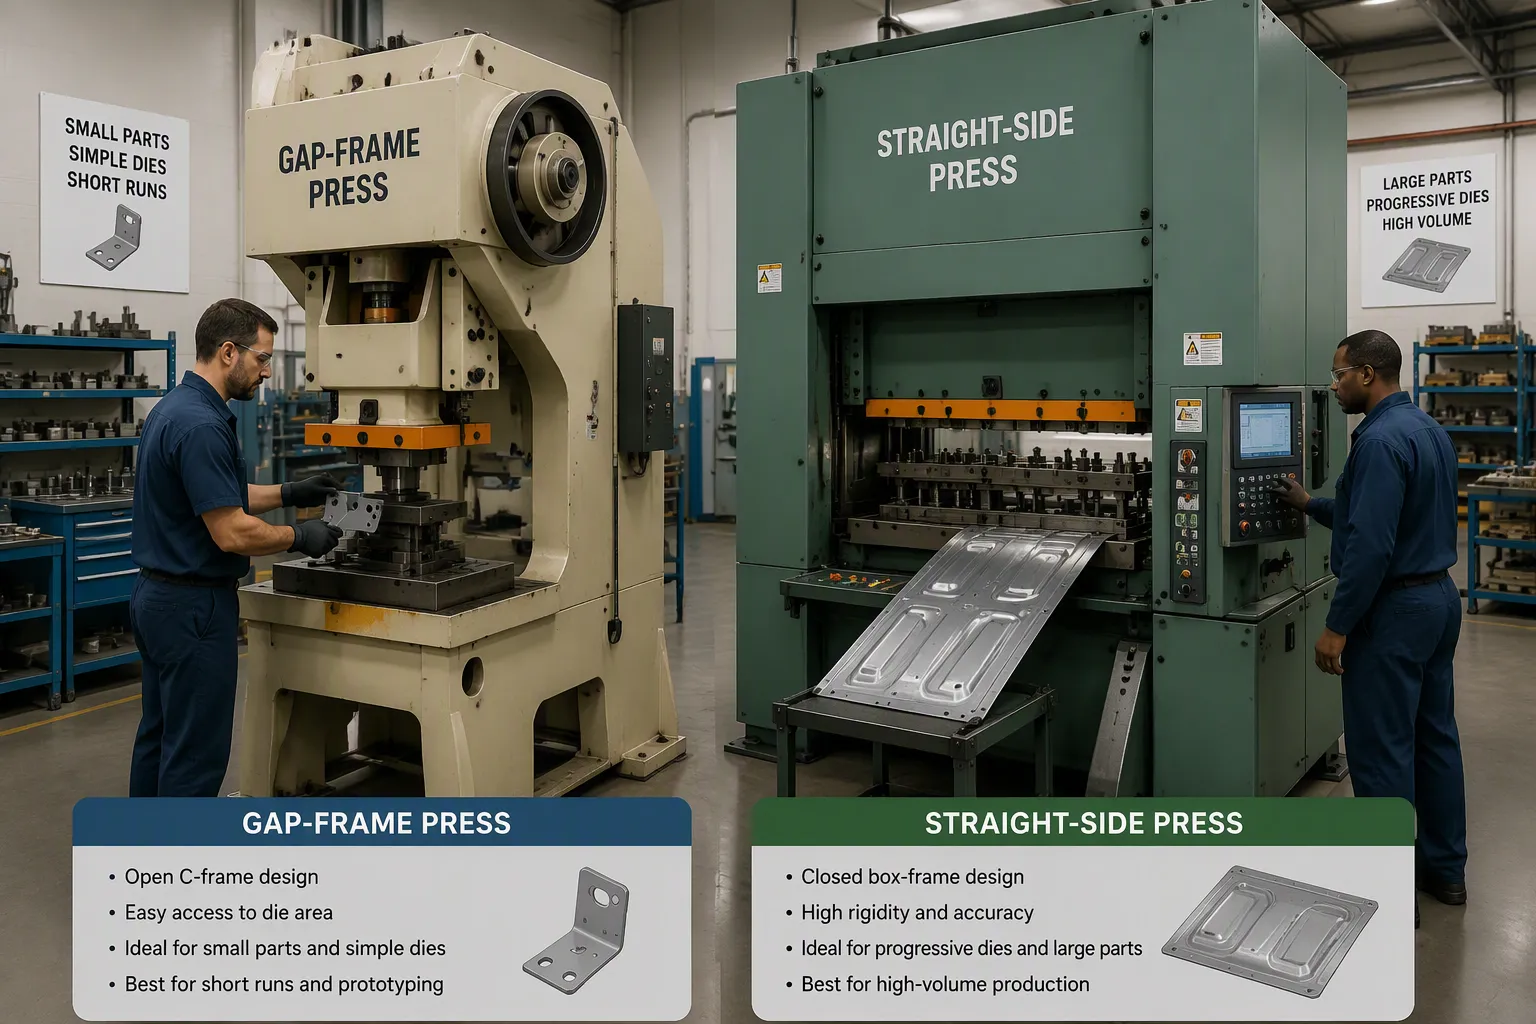
Agora você pode ver as principais diferenças entre os dois designs. Como você escolhe? Os tipos de prensas de estampagem que existem hoje fazem trabalhos diferentes. Suas aplicações lideram sua escolha . O ajuste certo depende de suas peças, necessidades de tonelagem e quanto você produz. Combine suas aplicações com a máquina certa para obter os melhores resultados.
As máquinas Gap-frame funcionam melhor para tarefas mais leves. Você os encontrará em pequenas linhas de produção e oficinas. Eles lidam bem com perfuração, flexão e formação de luz. Esses trabalhos não necessitam de tonelagem extrema ou tolerâncias muito restritas. A estrutura aberta permite que você alcance rapidamente a área da matriz. Você pode trocar as matrizes rapidamente. O tempo de configuração diminui porque você pode alcançar o trabalho por três lados.
Peças pequenas e médias se adaptam a um design de estrutura com lacunas. Pense em colchetes, painéis simples e peças rasas desenhadas. Este design acelera o carregamento e o descarregamento. Esses tipos de prensas de estampagem mantêm os custos baixos para volumes de produção moderados. Você pode executá-los manualmente ou com automação básica. Essas máquinas oferecem precisão confiável para trabalhos padrão.
As principais vantagens das máquinas gap-frame são o custo inicial mais baixo e a manutenção mais simples. As mudanças de ferramentas levam minutos, não horas. Para empregos que mudam de semana para semana, essa flexibilidade economiza dinheiro. Se o seu trabalho usa bitolas mais leves e tolerâncias padrão, uma prensa de estrutura espaçada se adapta ao seu piso. Você ganha eficiência através de trocas mais rápidas e menos tempo de inatividade.
As máquinas de lado reto realizam trabalhos pesados. Você precisa deles para estampagem profunda, cunhagem e conformação de alta tonelagem. Estas operações necessitam de muito pouca deflexão sob carga total . Uma estrutura lateral reta oferece essa estabilidade. Esses tipos de prensas de estampagem lidam bem com trabalhos exigentes.
Peças grandes e estampagem progressiva se beneficiam da estrutura em caixa fechada. Você pode executar estampagem progressiva com configurações de múltiplas estações. Cada estação na estampagem progressiva permanece alinhada curso após curso. Essa repetibilidade na estampagem progressiva mantém as dimensões das peças consistentes em longas tiragens de produção. A estampagem de transferência também funciona bem. A estrutura rígida suporta ferramentas complexas sem flexibilidade.
As linhas de produção de alto volume dependem de projetos de lado reto. Eles mantêm a precisão em alta velocidade. A automação se adapta perfeitamente à sua estrutura estável. Você pode adicionar alimentadores, sistemas de transferência e robôs sem problemas. O design suporta velocidades de ciclo mais rápidas sem perder a precisão. A máquina lida com cada ciclo da mesma maneira.
Para tarefas de alta precisão, o design do lado reto supera as opções de espaço. As tolerâncias permanecem rigorosas mesmo com tonelagem total. O desgaste da matriz diminui porque o aríete fecha sempre de maneira uniforme. Essa consistência melhora a qualidade de fabricação.
Se suas peças precisam de estampagens profundas ou cunhagens acima de 200 toneladas, uma máquina de lado reto atende às suas necessidades. O custo inicial mais elevado compensa-se através de menos rejeições e maior vida útil da ferramenta. A qualidade da sua peça melhora golpe após golpe. As vantagens de uma estrutura rígida tornam-se claras em aplicações exigentes. Esses dois tipos de prensas de estampagem resolvem problemas diferentes. Escolha com base na sua tonelagem, tamanho da peça e necessidades de precisão.
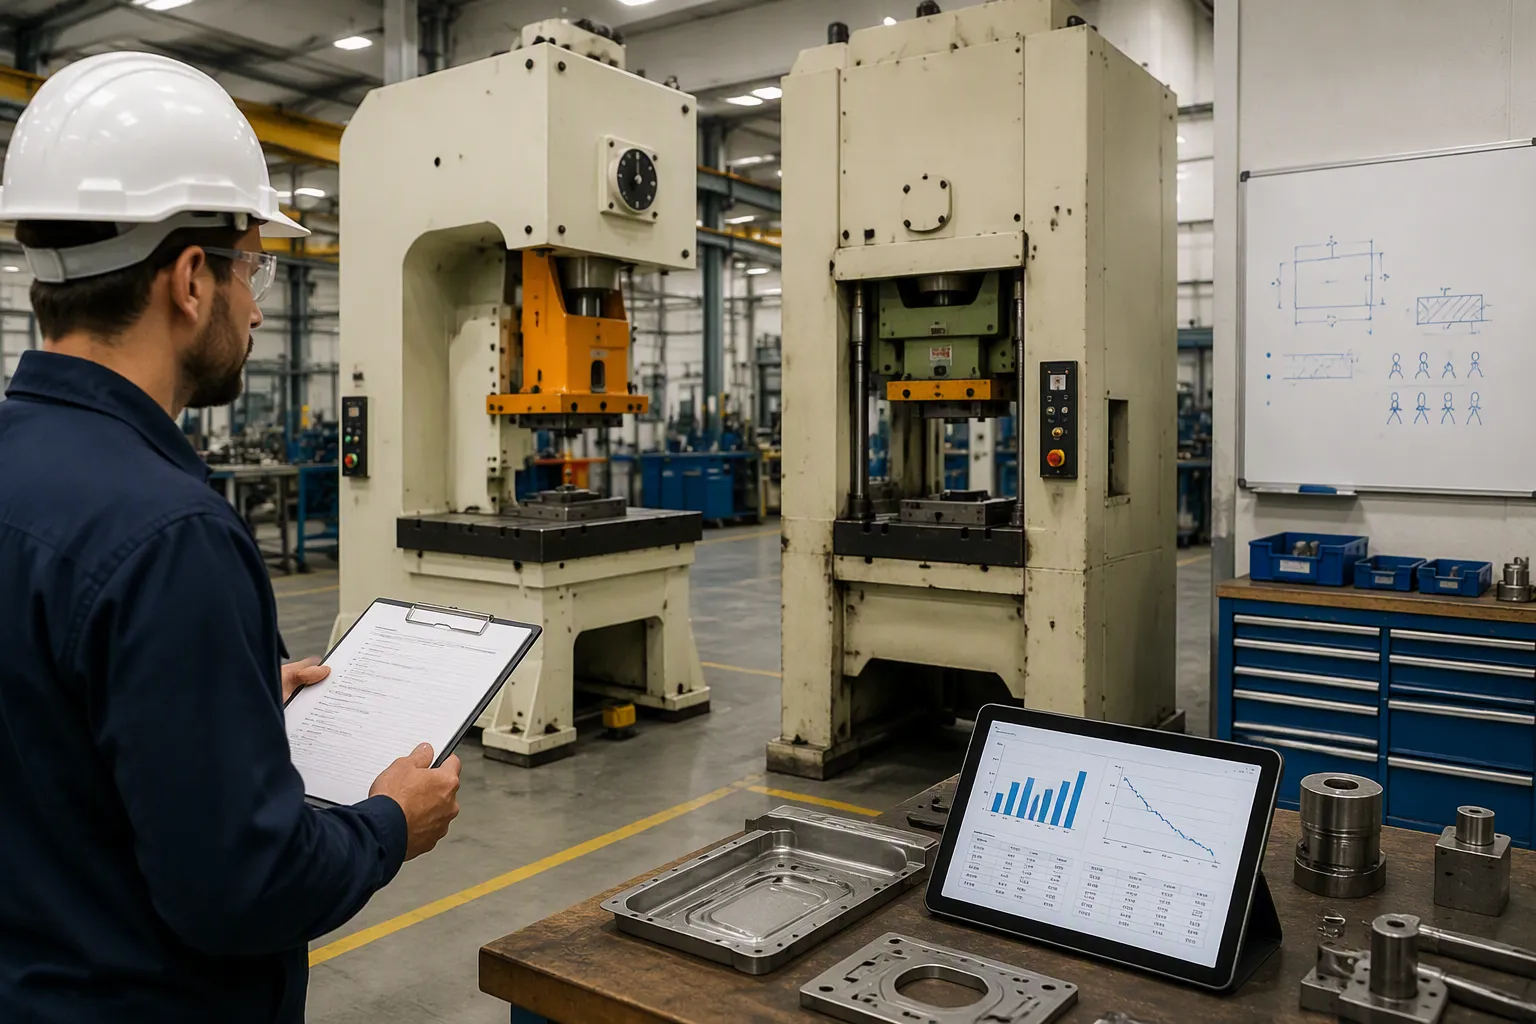
Você olhou os designs. Agora você precisa de uma maneira clara de combinar uma máquina com seu trabalho. Use esta lista de verificação antes de solicitar qualquer orçamento. Isso ajuda você a restringir suas escolhas rapidamente.
Liste o tamanho da peça e a espessura do material. Meça a maior parte que você planeja executar. Anote a qualidade e o calibre do material. Painéis grandes e espaços em branco grossos levam você a uma moldura reta. Suportes pequenos e peças rasas cabem em uma moldura de lacuna.
Descubra a tonelagem que você precisa. Some as forças de corte, dobra e conformação para o pior caso de trabalho. Adicione uma margem de segurança no topo. Se o seu número ultrapassar aproximadamente 200 toneladas, os fatos neste artigo apontam para um design reto para precisão duradoura.
Defina sua tolerância de precisão. Anote a tolerância mais rígida que seu cliente aceita. Tolerâncias frouxas funcionam com uma estrutura de lacuna. Tolerâncias estreitas em longos percursos necessitam da rigidez de uma estrutura fechada.
Estime seu volume de produção. Conte as peças que você precisa a cada mês e a cada ano. Baixos volumes com trocas freqüentes de matrizes favorecem uma estrutura com lacunas. A produção de alto volume com poucas trocas favorece uma máquina de lado reto.
Defina seu limite de orçamento. Inclua o preço de compra, trabalho de fundação, instalação e manutenção contínua. Um quadro de lacuna custa menos inicialmente. Uma máquina reta custa mais, mas muitas vezes recupera esse dinheiro através de menos rejeições e maior vida útil da matriz.
Pontue cada item em relação a ambos os designs. O padrão geralmente fica claro após a etapa três ou quatro. Se a lista de verificação apontar em duas direções ao mesmo tempo, avalie acima de tudo suas necessidades de tolerância e volume. Esses dois fatores determinam o custo real da má qualidade das peças.
Uma lista de verificação aproxima você. Ele não pode substituir uma avaliação especializada de seus trabalhos específicos. Entre em contato com um fabricante de prensas quando sua estimativa de tonelagem estiver próxima da linha de 200 toneladas, quando suas tolerâncias forem excepcionalmente restritas ou quando você planejar adicionar automação posteriormente.
Traga dados reais para essa palestra. Compartilhe seus desenhos de peças, especificações de materiais, cálculos de tonelagem e previsões de volume. Peça ao fornecedor para confirmar sua escolha de estrutura e dimensionar o acionamento e a base para suas matrizes. Um bom fornecedor também indicará os requisitos básicos e o acesso ao serviço antes de você assinar.
Pergunte sobre a gama completa de tipos de prensas de estampagem que o fornecedor fabrica. Alguns fabricantes oferecem modelos com estrutura aberta e laterais retas. Essa faixa permite que eles recomendem o ajuste honesto em vez de forçar um design. Discuta seus planos para estampagem progressiva e estampagem de transferência também. Uma linha progressiva ou de transferência impõe exigências diferentes à rigidez da estrutura e à velocidade do ciclo do que uma operação de estação única. O fornecedor pode combinar a estrutura, o sistema de alimentação e os controles com sua linha.
Por fim, solicite um teste ou uma visita de referência. Observe uma máquina executando um trabalho semelhante ao seu. Verifique a qualidade da peça em tonelagem total. Esta etapa confirma os números no papel. Também mostra como a máquina se comporta no uso diário de fabricação. Uma breve visita muitas vezes resolve a decisão mais rapidamente do que outra rodada de cotações.
Uma prensa de estrutura aberta oferece acesso aberto e um preço mais baixo para trabalhos de estampagem mais leves. Uma prensa de lado reto oferece precisão e rigidez para produção pesada e de alto volume. Sua aplicação precisa decidir qual máquina é adequada.
Use a lista de verificação para avaliar seu próximo projeto de estampagem. Compare tonelagem, tolerância e volume. Se ainda não tiver certeza, entre em contato com um fornecedor de prensas para obter uma recomendação personalizada. Essa etapa protege sua eficiência, velocidade e qualidade da peça.
Uma prensa de estrutura lacunada é melhor para cargas leves a médias. Sua forma de C aberta dobra quando a força é pesada. Essa flexão inclina o aríete e prejudica a precisão da peça. Acima de cerca de 200 toneladas, você perde precisão e o desgaste da matriz acelera. Escolha um design de lado reto para trabalhos de estampagem pesados.
A deflexão causa espessura irregular da peça e controle dimensional deficiente. O aríete fecha de forma desigual na peça de trabalho. Você vê o resultado em peças rejeitadas e desgaste mais rápido da ferramenta. Uma estrutura lateral reta distribui as forças de carga uniformemente. Uma fonte observa que sua rigidez pode melhorar a precisão dimensional em até 30% em comparação com prensas de estrutura aberta.
Uma prensa de lado reto se adapta melhor às linhas automatizadas. Sua estrutura rígida mantém alta velocidade com tonelagem total. Alimentadores, sistemas de transferência e robôs funcionam melhor com tempos de ciclo constantes. Uma prensa de estrutura lacunada é adequada para trabalho manual ou semiautomático. Cargas pesadas forçam você a desacelerar nesse projeto.
Muitas vezes, sim. Uma prensa de lado reto pode precisar de uma base de concreto armado para suportar seu peso e vibração. Grandes unidades de transferência podem exigir semanas de configuração e alinhamento. Uma máquina de estrutura gap geralmente fica em um piso industrial padrão. A configuração de uma unidade autônoma normalmente leva dias.
Entre em contato com um fornecedor quando sua estimativa de tonelagem estiver próxima da linha de 200 toneladas. Faça o mesmo quando suas tolerâncias forem excepcionalmente restritas ou se você planejar adicionar automação mais tarde. Traga desenhos de peças, especificações de materiais e previsões de volume. Um bom fornecedor confirma sua escolha de estrutura e dimensiona a unidade para suas matrizes.


