
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


A seleção de prensas industriais acarreta enormes riscos para as instalações de produção. A subespecificação do equipamento inevitavelmente leva a danos catastróficos na matriz e à interrupção das linhas de produção. As prensas padrão de ponto único ou de dois pontos atingem limites mecânicos ao aumentar a produção. A estampagem de painéis grandes, matrizes progressivas e peças assimétricas geram cargas severas descentralizadas. As máquinas básicas simplesmente não conseguem lidar com essas forças excêntricas sem comprometer a qualidade da peça. A atualização para uma prensa mecânica de quatro pontos representa uma necessidade geométrica e cinemática estrita para perfis de fabricação específicos. As instalações devem avaliar a adequação técnica, a prontidão das instalações e as capacidades do fornecedor antes de se comprometerem com este equipamento. Este guia explora exatamente quando uma fábrica deve fazer a transição para a suspensão de quatro pontos para manter a precisão, proteger as ferramentas e garantir a estabilidade da produção a longo prazo.
Domínio da carga fora do centro: Uma prensa mecânica de quatro pontos é obrigatória ao estampar peças grandes e assimétricas, onde a distribuição desigual da força causaria o tombamento do deslizamento em sistemas de dois pontos.
Extensão da vida útil da matriz: Ao manter um paralelismo de deslizamento rigoroso em tamanhos de bases enormes, as prensas de quatro pontos reduzem drasticamente o desgaste da ferramenta e o tempo de inatividade para manutenção.
Capacidades de materiais: Essenciais para formar aços avançados de alta resistência (AHSS) e ligas de alumínio que exigem alta tonelagem distribuída em uma ampla área para controlar o retorno elástico.
Realidade da implementação: A transição requer uma preparação significativa das instalações, incluindo poços de fundação especializados, maior espaço livre superior e integração de automação atualizada.
Estratégia de Aquisições: Avaliar opções novas versus reconstruídas e avaliar as redes de serviços OEM são tão críticas quanto as especificações técnicas da imprensa.
Índice
A cinemática da prensa determina como a força é transferida do mecanismo de acionamento para a ferramenta. Uma prensa de dois pontos utiliza dois pontos de suspensão, ou pitmans, conectados ao slide. Este projeto funciona bem para cargas simétricas centradas sob o aríete. No entanto, uma prensa mecânica de quatro pontos utiliza quatro pontos de suspensão distintos posicionados perto dos cantos da corrediça. Este arranjo geométrico muda fundamentalmente a forma como a máquina distribui a força. A física da distribuição da carga nos quatro cantos garante que a corrediça permaneça paralela à placa de apoio durante todo o curso. Quando as forças de estampagem empurram o aríete, os quatro pitmans resistem à deflexão uniformemente. Esta suspensão multiponto cria uma plataforma rígida e estável, capaz de lidar com grandes tonelagens em amplas áreas de leito. A energia cinética é transferida uniformemente, evitando que o escorregador se desloque lateralmente sob carga pesada.
Prensas mecânicas de dois pontos podem sofrer tombamento do deslizamento sob cargas descentralizadas excessivas, causando distribuição desigual de força, desalinhamento da matriz e desgaste prematuro da ferramenta. Esses problemas podem levar a punções danificados, dimensões inconsistentes das peças e aumento dos custos de manutenção. As prensas de quatro pontos proporcionam melhor distribuição de carga e estabilidade de deslizamento, reduzindo os riscos de tombamento em aplicações de estampagem de matrizes grandes e de alta tonelagem.
As estruturas de prensa de tirantes usam hastes de aço pré-carregadas para conectar a coroa, os montantes e a base, proporcionando alta rigidez estrutural e deformação controlada da estrutura sob cargas pesadas. As estruturas soldadas oferecem construção flexível e podem fornecer desempenho confiável quando projetadas adequadamente. A seleção da estrutura depende da tonelagem, dos requisitos de rigidez, dos custos de fabricação e das necessidades de precisão, com projetos de tirantes comumente usados em prensas de estampagem grandes e pesadas.
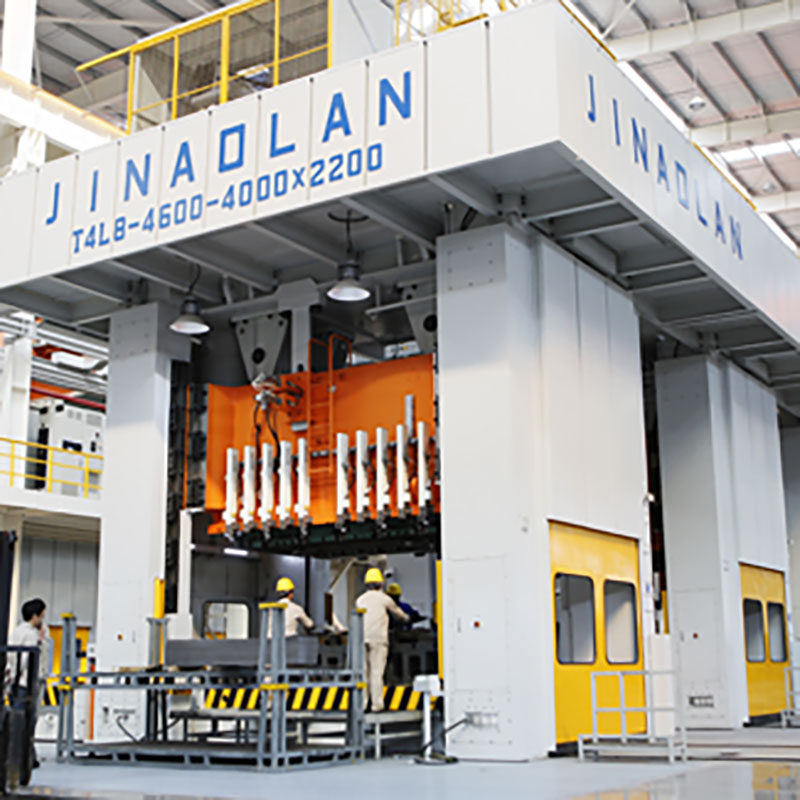
O tamanho da cama serve como indicador principal para os requisitos de suspensão de quatro pontos. Quando uma cama excede 120 a 144 polegadas da esquerda para a direita ou requer dimensões profundas da frente para trás, a suspensão de quatro pontos torna-se inegociável. Dois pitmans simplesmente não conseguem suportar a extensão de um escorregador enorme sem permitir que o centro ou as bordas se desviem. Camadas grandes são obrigatórias para matrizes progressivas de múltiplas estações e matrizes de transferência grandes. Painéis de carroceria automotiva, carcaças de eletrodomésticos e anteparas aeroespaciais exigem múltiplas estações de conformação, perfuração e corte em uma única ferramenta. À medida que a peça se move através da matriz, os requisitos de tonelagem mudam ao longo da base. Uma configuração de quatro pontos fornece o suporte necessário para lidar com essas operações complexas de múltiplas estações sem sacrificar a precisão.
Para executar matrizes progressivas grandes com sucesso, as instalações devem garantir que a prensa atenda a critérios geométricos específicos:
O escorregador deve manter o paralelismo dentro de 0,002 polegadas por pé de comprimento da cama sob carga total.
A placa de reforço deve apresentar espessura adequada para resistir ao arqueamento sob as estações centrais da matriz.
Os montantes devem fornecer espaço suficiente para derramamento de sucata e ejeção automatizada de peças.
A altura de fechamento deve acomodar a matriz mais alta no inventário da instalação, permitindo espaço para futuras modificações na ferramenta.
Nem todas as peças estampadas são perfeitamente simétricas. As operações assimétricas de estampagem, corte ou perfuração deslocam naturalmente o centro da tonelagem para longe do centro físico da base da prensa. Por exemplo, carimbar o painel interno de uma porta de carro requer um desenho profundo em uma extremidade e um corte raso na outra. Isso cria uma carga excêntrica severa. Se você executar esta matriz em uma prensa de dois pontos, a máquina terá dificuldade para manter o paralelismo. A suspensão de quatro pontos neutraliza mecanicamente essas cargas excêntricas. As quatro conexões de canto resistem às forças ascendentes desiguais, forçando o escorregador a descer perfeitamente plano. Manter a precisão do BDC em toda a base garante que as peças assimétricas se formem corretamente sem enrugar, rasgar ou exigir operações secundárias de achatamento.
A ciência dos materiais influencia fortemente a seleção da imprensa. A estampagem de aços avançados de alta resistência (AHSS), aços de fase dupla (DP) e ligas de alumínio de classe aeroespacial apresenta desafios extremos. Esses materiais requerem uma tonelagem significativamente maior para produzir e formar. Além disso, eles exibem tendências severas de retorno elástico. O controle do retorno elástico requer a aplicação de alta tonelagem distribuída uniformemente em uma ampla área na parte inferior do curso. Além disso, a supressão de materiais de alta resistência gera enormes forças de encaixe. Quando o material fratura, a liberação repentina de energia armazenada envia uma onda de choque através da prensa, conhecida como tonelagem reversa. A massa absoluta, a rigidez e a aplicação de força uniforme de uma prensa mecânica de quatro pontos são necessárias para absorver esse choque. Máquinas mais leves se despedaçarão sob o estresse da supressão contínua do AHSS.
Resistência ao escoamento do material versus requisitos de prensa | |||
Tipo de material | Força de rendimento típica (MPa) | Risco de tonelagem reversa | Configuração de impressora recomendada |
|---|---|---|---|
Aço suave (CQ/DQ) | 150 - 250 | Baixo | Dois pontos ou quatro pontos |
Alta resistência e baixa liga (HSLA) | 300 - 550 | Moderado | Quatro pontos (para camas grandes) |
Aço Avançado de Alta Resistência (AHSS) | 600 - 900+ | Alto | Quatro pontos (obrigatório) |
Aços Martensíticos | 900 - 1500+ | Extremo | Quatro Pontos com Amortecedores Hidráulicos |
As prensas mecânicas de quatro pontos geralmente usam sistemas de guia deslizante de comprimento total de 8 pontos para manter o alinhamento preciso do aríete e minimizar o movimento lateral. A orientação adequada do deslizamento reduz a deflexão, melhora a precisão da estampagem e evita o desgaste irregular da matriz. A baixa deflexão e o alinhamento consistente ajudam a reduzir rebarbas, defeitos de material e requisitos de manutenção durante a produção de grandes volumes.
Os acionamentos de virabrequim são comumente usados para operações de corte em alta velocidade e cursos mais curtos, enquanto os acionamentos de engrenagens excêntricas são frequentemente preferidos para prensas grandes que exigem cursos mais longos e energia de conformação substancial. Ambas as configurações oferecem diferentes características de força e velocidade. A seleção do sistema de acionamento apropriado melhora o desempenho da conformação, a eficiência da produção e a confiabilidade do equipamento.
Os sistemas de estampagem automatizados integram alimentadores de bobinas, manuseio robótico e mecanismos de transferência para melhorar a produtividade e reduzir as operações manuais. Prensas de quatro pontos com aberturas laterais adequadas e sistemas de controle compatíveis suportam a movimentação eficiente do material entre as estações de matrizes. A sincronização precisa entre o movimento da prensa e o equipamento de automação ajuda a evitar colisões, reduzir o tempo de inatividade e manter uma produção consistente.
As prensas de estampagem com eficiência energética utilizam motores de alta eficiência, sistemas de acionamento otimizados e controles de velocidade adequados para reduzir o consumo de eletricidade. Os inversores de frequência variável (VFDs) podem melhorar a flexibilidade operacional em configurações compatíveis, enquanto os sistemas regenerativos podem recuperar energia durante a desaceleração. A avaliação do consumo de energia e do desempenho do motor ajuda a reduzir os custos operacionais e a melhorar a eficiência a longo prazo.
As novas prensas mecânicas de quatro pontos oferecem designs de estrutura modernos, compatibilidade de automação e garantias do fabricante, mas exigem um investimento inicial mais elevado. As prensas reconstruídas podem reduzir os custos de aquisição ao atualizar estruturas, controles e componentes mecânicos existentes. Os compradores devem comparar as condições do equipamento, os requisitos de precisão, a conformidade com a segurança, os custos de manutenção e a vida útil esperada antes de tomar uma decisão.

As prensas de quatro pontos de alta precisão ajudam a melhorar o retorno sobre o investimento (ROI), mantendo o alinhamento consistente dos slides, reduzindo o desperdício e minimizando o desgaste das ferramentas. Uma melhor precisão de estampagem também pode reduzir as operações de acabamento secundário e o tempo de inatividade não planejado. Essas economias de longo prazo ajudam a compensar custos mais elevados de equipamentos, ao mesmo tempo em que apoiam a produção estável e de alto volume.
Comparação das capacidades da impressora e impacto na produção | ||
Recurso/capacidade | Prensa mecânica de dois pontos | Prensa Mecânica de Quatro Pontos |
|---|---|---|
Pontos de Suspensão | Dois (centro-esquerda, centro-direita) | Quatro (montado em canto) |
Capacidade de carga fora do centro | Baixo a moderado | Excepcionalmente alto |
Risco de tombamento de slide | Alto (com matrizes assimétricas) | Praticamente eliminado |
Tamanho ideal da cama | Abaixo de 120 polegadas | 120 polegadas a mais de 300 polegadas |
Taxa de desgaste de ferramentas | Acelerado sob cargas excêntricas | Minimizado devido ao paralelismo estrito |
Melhor Aplicação | Supressão simétrica, matrizes progressivas menores | Painéis de carroceria grandes, AHSS, matrizes de transferência grandes |
A compra inicial é apenas o começo do relacionamento com o OEM. Enfatize a importância de um suporte robusto de pós-venda e de redes de serviços acessíveis. Quando uma prensa de grande tonelagem falha, todo o cronograma de produção é interrompido. Você precisa de técnicos de serviço OEM nacionais ou altamente acessíveis que possam implantar imediatamente. Avalie as métricas do tempo médio de reparo (MTTR) do fornecedor e sua capacidade de fornecer diagnóstico remoto. Um fabricante com uma forte presença de serviços regionais evita que pequenas falhas elétricas se transformem em eventos catastróficos de inatividade de várias semanas.
As soluções prontas para uso raramente atendem perfeitamente aos requisitos complexos de estampagem. Avalie a capacidade do fabricante de personalizar a máquina de acordo com suas linhas de produtos específicas. Eles podem projetar comprimentos de curso personalizados para acomodar peças repuxadas? Eles podem ajustar as alturas de fechamento para aceitar seu estoque de matrizes existente? O OEM deve demonstrar capacidade de engenharia para modificar tamanhos de janelas, usinagem de placas de reforço e pontos de integração de automação. A disposição de projetar a prensa em torno de seu sistema de transferência específico garante uma instalação tranquila e eficiência de produção imediata.
A confiabilidade da cadeia de suprimentos impacta diretamente o tempo de atividade da impressora. Discuta o risco de componentes proprietários com fornecedores potenciais. Se um fabricante depende muito de componentes eletrônicos obscuros e proprietários ou de peças de desgaste usinadas sob medida, você enfrenta riscos graves. Exija prazos de entrega garantidos para peças de reposição críticas. Você deve saber exatamente quanto tempo leva para adquirir conjuntos de embreagem/freio de reposição, buchas de bronze e engrenagens de transmissão. Os OEMs que utilizam componentes padronizados e disponíveis comercialmente para pneumática, hidráulica e controles oferecem um investimento muito mais seguro a longo prazo.
Calcule o centro exato da tonelagem, a área necessária do leito e as forças de encaixe para sua matriz mais exigente.
Solicite uma análise de elementos finitos (FEA) da estrutura de prensa proposta sob suas condições de carga específicas de possíveis fabricantes.
Realize uma auditoria abrangente das instalações para determinar a capacidade de suporte de carga do solo e a prontidão da fundação.
Quantifique os custos ocultos de manutenção da matriz causados pelo tombamento da lâmina em seu equipamento atual para justificar o gasto de capital.
R: A principal diferença está no número de conexões entre o mecanismo de acionamento e a corrediça. Uma prensa de quatro pontos utiliza quatro conexões de canto, proporcionando capacidade superior para lidar com cargas descentralizadas e manter um paralelismo de deslizamento rigoroso em áreas de leito maciças em comparação com um projeto de dois pontos.
R: Aplicações que exigem grandes áreas de leito e manuseio de cargas descentralizadas severas exigem estritamente este equipamento. Isso inclui estampagem de painéis de carroceria automotiva, fabricação de grandes eletrodomésticos, componentes HVAC e execução de matrizes progressivas ou de transferência complexas de múltiplas estações.
R: Cargas excêntricas e descentralizadas causam inclinação ou armação da corrediça em prensas de um ou dois pontos. Esta deflexão danifica os pinos-guia da matriz e produz peças fora da tolerância. O suporte de quatro cantos de uma prensa de quatro pontos resiste a essas forças desiguais, evitando danos à matriz e mantendo a precisão.
R: Embora as prensas mecânicas de quatro pontos possam produzir cerca de 400 toneladas para aplicações especializadas, elas são mais comuns e críticas na faixa de serviço pesado, normalmente abrangendo de 800 toneladas a mais de 3.000 toneladas.
R: Ao manter o paralelismo rígido do deslizamento, as prensas de quatro pontos evitam o desgaste irregular do punção e o cisalhamento da matriz. Essa estabilidade amplia significativamente o tempo entre as afiações necessárias das ferramentas, reduzindo o trabalho na sala de ferramentas e diminuindo os custos gerais de manutenção das ferramentas.
R: A instalação dessas máquinas enormes requer poços de fundação de concreto projetados. As instalações devem realizar testes de suporte de carga do solo e instalar bases profundas e fortemente reforçadas de concreto, muitas vezes incorporando almofadas de isolamento de vibração para absorver choques dinâmicos e proteger o piso da fábrica ao redor.


