
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


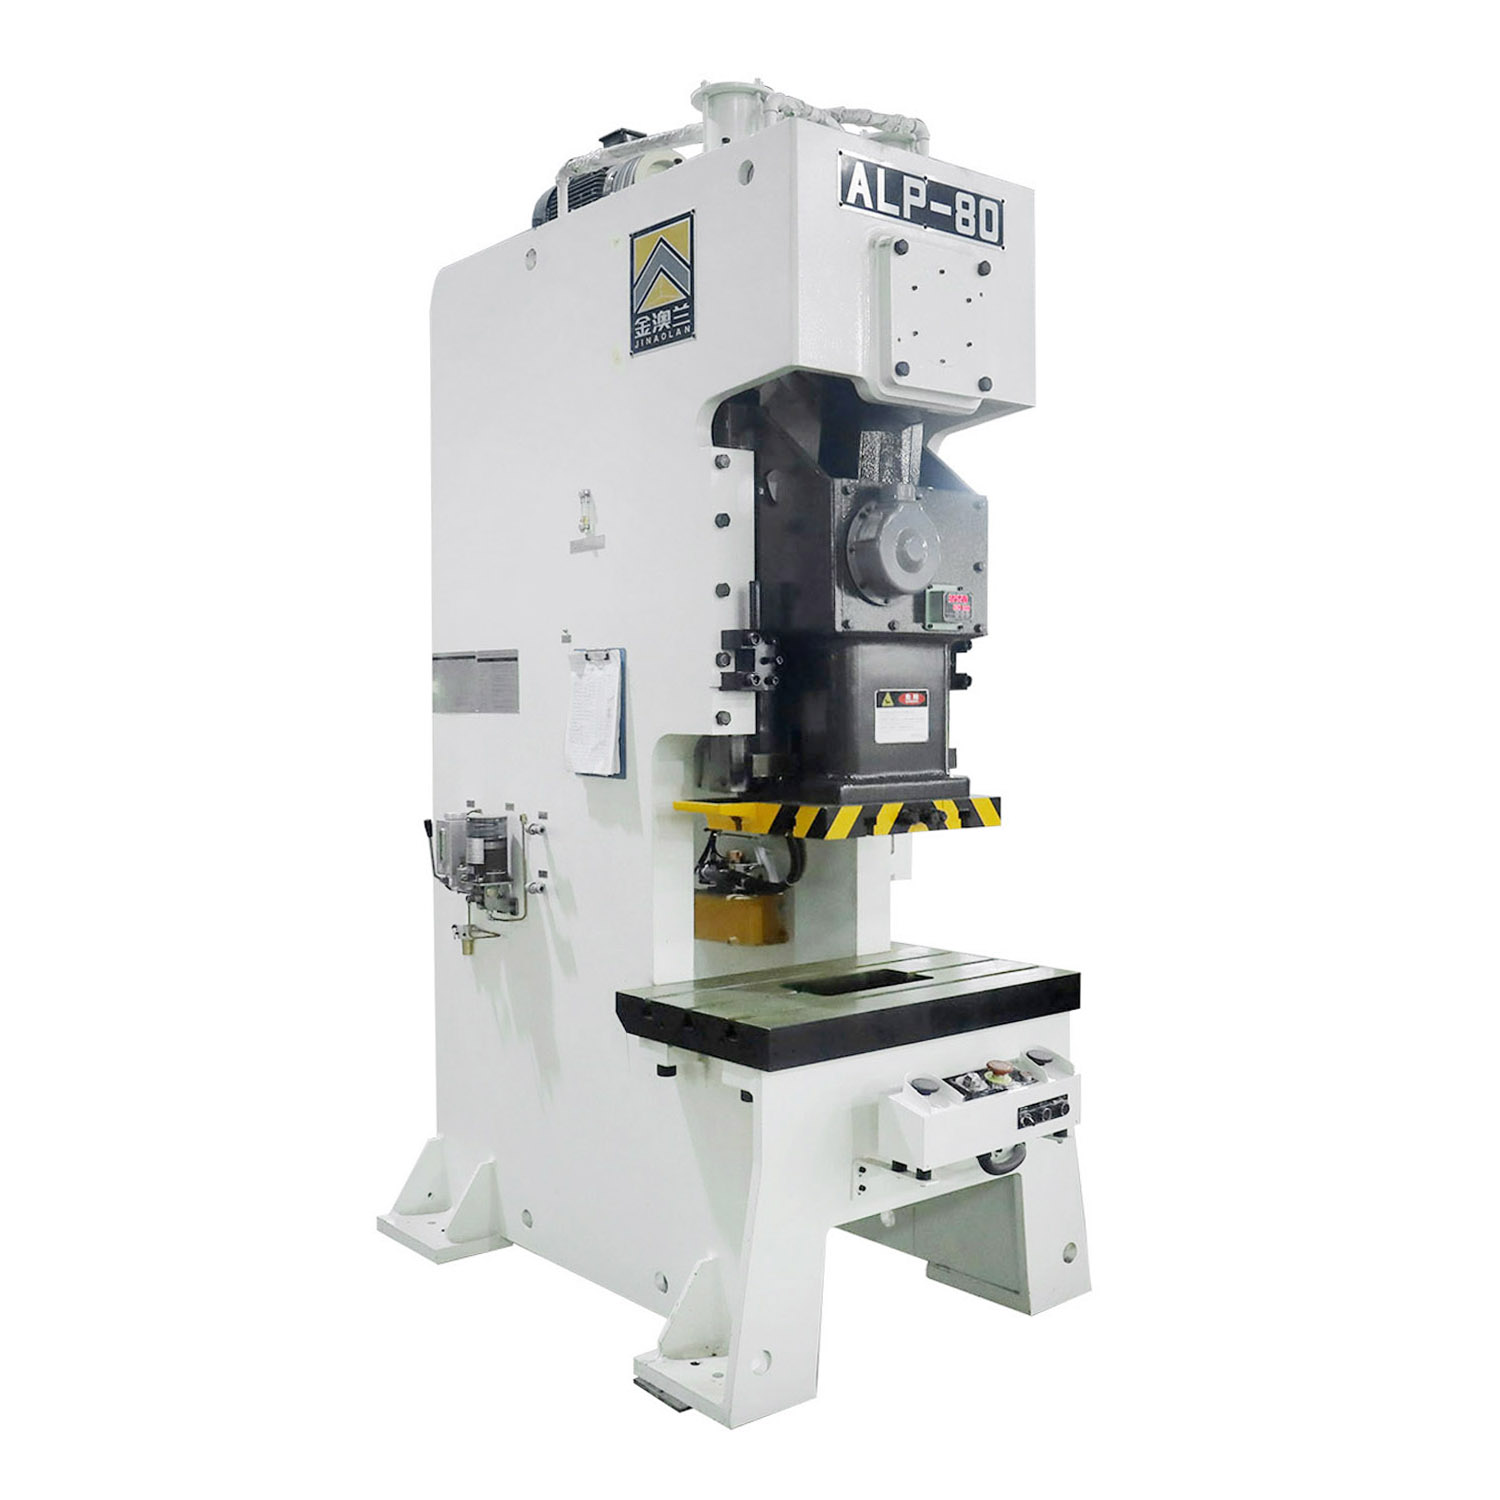
O desgaste prematuro da matriz, as altas taxas de rejeição de peças e o tempo de inatividade não planejado diminuem a lucratividade em operações de estampagem de metal em grande escala. Ao manusear matrizes progressivas maciças, as prensas tradicionais de estrutura gap (estrutura C) muitas vezes ficam aquém sob cargas pesadas. Eles sofrem de deflexão angular, comumente conhecida no chão de fábrica como efeito de “bocejo”. À medida que a tonelagem aumenta, a frente aberta da estrutura em C curva-se para cima. Essa flexibilidade estrutural desvia o punção e a matriz do alinhamento paralelo, lascando arestas de corte caras e produzindo componentes fora da tolerância. Atualizar o projeto estrutural é a solução definitiva para eliminar esta deflexão. As prensas de lado reto utilizam um design de estrutura fechada de quatro pilares que mantém um paralelismo estrito entre a base e o aríete. Essa integridade estrutural garante distribuição uniforme de pressão, elimina bocejos angulares e garante precisão repetível em aplicações de alta tonelagem e leitos grandes.
Superioridade estrutural: As prensas de lado reto utilizam um design de estrutura fechada de quatro pilares que elimina a deflexão angular, garantindo distribuição uniforme de pressão em matrizes grandes.
Vida útil prolongada da ferramenta: O paralelismo aprimorado entre a base e o aríete reduz drasticamente o desgaste lateral nos pinos-guia e nas arestas de corte, prolongando diretamente a vida útil de matrizes progressivas caras.
Consistência de produção: A velocidade constante e a cinemática do curso controlado melhoram a qualidade da peça, reduzindo especificamente defeitos como adelgaçamento da parede lateral em aplicações de estampagem profunda.
Compensações operacionais: embora ofereçam precisão superior, rigidez e maior segurança ao operador, as prensas de lado reto exigem uma área maior, engenharia de fundação especializada e apresentam acessibilidade mais restrita à matriz em comparação com prensas abertas.
Índice
As prensas de lado reto usam uma estrutura rígida e simétrica para minimizar a deflexão angular durante a estampagem de alta tonelagem. Ao contrário das prensas com estrutura em C, que podem flexionar sob cargas pesadas, os projetos de lado reto distribuem as forças de maneira mais uniforme por meio de montantes reforçados e tirantes pré-carregados. Isso melhora o alinhamento do pistão à base, reduz o desgaste irregular da matriz e oferece suporte a precisão de estampagem consistente.
As prensas laterais retas proporcionam maior estabilidade ao manusear cargas descentralizadas em matrizes progressivas grandes. Vários pontos de suspensão e sistemas robustos de orientação deslizante ajudam a distribuir forças desiguais geradas por operações de puncionamento, dobra e conformação. Isso reduz a inclinação do aríete, evita o desalinhamento das ferramentas e mantém a qualidade consistente das peças durante a produção de alto volume.
As prensas de lado reto geralmente oferecem maior rigidez de estrutura e distribuição de tonelagem mais uniforme do que as prensas de estrutura aberta. Sua construção de estrutura fechada minimiza a deflexão e suporta matrizes grandes, operações de alta tonelagem e estampagem de precisão. As prensas de estrutura aberta proporcionam acesso mais fácil às ferramentas, mas são mais suscetíveis à deformação angular sob cargas pesadas ou descentralizadas. A seleção da estrutura apropriada depende da tonelagem, das dimensões da matriz e dos requisitos de precisão.

Os mecanismos de orientação determinam a estabilidade horizontal do aríete. Os fabricantes utilizam vários designs para alcançar essa estabilidade, e a seleção do correto depende muito da sua aplicação específica de estampagem.
Gibs quadrados de oito pontas: fornecem controle excepcional, capturando o slide em todos os quatro cantos, tanto da frente para trás quanto da esquerda para a direita. Eles oferecem resistência máxima a cargas descentralizadas.
Gibs de seis pontos: Frequentemente encontrados em prensas laterais retas ligeiramente menores, oferecendo um equilíbrio entre gerenciamento de expansão térmica e estabilidade lateral.
Guias de rolamento de rolos: oferecem precisão de baixo atrito para aplicações de velocidade extremamente alta, como estampagem de laminação de motores, onde a expansão térmica causada pelo atrito deve ser minimizada.
Folgas mais apertadas impedem o movimento horizontal do deslizamento. Durante o curso de trabalho, o aríete não pode deslocar-se lateralmente. Esse rastreamento rígido mantém a precisão da prensa no lado reto , mesmo sob cargas laterais pesadas geradas por operações pesadas de conformação ou perfuração de cames. Sistemas de lubrificação adequados alimentam continuamente essas peças com óleo, mantendo uma película hidrodinâmica que evita o contato metal com metal, mantendo folgas tão estreitas quanto 0,0015 polegadas.
As prensas hidráulicas de lado reto fornecem força de conformação controlada durante todo o curso, tornando-as adequadas para estampagem profunda e conformação complexa de metais. A velocidade e o tempo de permanência ajustáveis ajudam a melhorar o fluxo de material e reduzir defeitos. As prensas mecânicas de lado reto oferecem velocidades de produção mais altas e movimentos repetíveis, tornando-as ideais para estampagem, perfuração e conformação superficial. A melhor escolha depende dos requisitos de formação, do volume de produção e das necessidades de precisão.
As prensas de lado reto oferecem rigidez superior da estrutura, distribuição de carga e precisão de estampagem, mas fornecem acesso lateral mais limitado do que as prensas de estrutura C. Os sistemas automatizados de alimentação e troca rápida de matrizes (QDC) ajudam a melhorar a acessibilidade e reduzir o tempo de configuração. A proteção adequada da máquina, os intertravamentos de segurança e o manuseio automatizado são essenciais para proteger os operadores e, ao mesmo tempo, manter uma produção eficiente e de alta precisão. Tornando mais fácil a implementação de sistemas abrangentes de cortinas de luz e proteção física.
O paralelismo entre a base e o aríete é essencial para manter a precisão da estampagem sob cargas pesadas. Os testes dinâmicos medem o alinhamento do aríete durante a operação real, ajudando a identificar a deflexão da estrutura e a distribuição desigual da força. O paralelismo adequado reduz o desgaste da matriz, evita erros dimensionais e garante qualidade consistente da peça em estampagem de alta precisão.
A cinemática do curso controla a velocidade e o movimento do aríete durante todo o ciclo de estampagem. As prensas link-drive proporcionam movimento mais lento durante a conformação, enquanto as prensas servo oferecem velocidade, posição e tempo de permanência programáveis. A velocidade de conformação controlada melhora o fluxo do material, reduz rasgos e afinamentos e apoia a produção eficiente de componentes metálicos complexos.
O controle de vibração protege equipamentos e ferramentas de estampagem contra forças de impacto excessivas. Estruturas rígidas, tirantes devidamente tensionados e sistemas de absorção de choque ajudam a reduzir a tonelagem reversa, a vibração da máquina e o ruído operacional. O gerenciamento eficaz de vibrações prolonga a vida útil do equipamento, melhora a estabilidade da estampagem e reduz os requisitos de manutenção.
As prensas de estampagem de alta precisão mantêm o alinhamento consistente do punção à matriz, reduzindo o desgaste irregular, os danos às ferramentas e a frequência de manutenção. As estruturas rígidas da máquina e a orientação precisa do deslizamento ajudam a prolongar a vida útil da matriz, minimizar os custos de substituição e melhorar a eficiência da produção durante a fabricação de grandes volumes.
Equipamentos de estampagem de precisão melhoram a consistência dimensional e reduzem defeitos como rebarbas, rasgos e formação irregular. O movimento estável do carneiro e a distribuição uniforme da carga suportam melhor capacidade de processo (Cp/Cpk), menores taxas de refugo e menos operações de acabamento secundário, ajudando os fabricantes a manter a qualidade consistente do produto.
A seleção adequada da prensa de estampagem ajuda a evitar danos ao equipamento, tempo de inatividade excessivo e custos de produção desnecessários. Os fabricantes devem avaliar a rigidez da estrutura, a tonelagem necessária, as características do curso, a compatibilidade da automação e as despesas operacionais a longo prazo. Cálculos precisos de capacidade e uma margem de segurança de engenharia adequada melhoram a confiabilidade do equipamento e o retorno do investimento.
Para matrizes progressivas grandes e aplicações de alta tonelagem, a integridade estrutural de uma prensa de lado reto é um requisito inegociável. Garante precisão sustentada, segurança do operador e eficiência operacional a longo prazo. A atualização de uma estrutura lacunada elimina a deflexão angular destrutiva que arruína ferramentas caras e causa rejeição de peças.
Avalie seus requisitos máximos de carga descentralizada com base em suas matrizes progressivas mais complexas para determinar o projeto de chaveta necessário.
Meça a área necessária da cama e certifique-se de que as dimensões da prensa acomodem o crescimento futuro das ferramentas e a remoção automatizada de sucata.
Exija especificações de paralelismo dinâmico e dados de testes de deflexão diretamente do fabricante da prensa antes de assinar um pedido de compra.
Realize uma análise completa da tonelagem e da curva de energia para suas matrizes específicas para evitar subdimensionar a prensa e causar falhas mecânicas prematuras.
Avalie as restrições das suas instalações, incluindo altura do teto, capacidade do guindaste e requisitos de fundação, para preparar o local adequadamente.
R: As prensas de lado reto utilizam um design de estrutura fechada de quatro pilares. Esta estrutura simétrica elimina a deflexão angular sob cargas pesadas. Em vez de se abrir como uma estrutura em C, uma estrutura lateral reta se estende verticalmente, mantendo o aríete e a base perfeitamente paralelos durante o curso de estampagem.
R: Ao impedir o movimento lateral e manter o paralelismo estrito, a prensa evita o desgaste irregular nos pinos-guia e nas arestas de corte. Este alinhamento preciso amplia significativamente os intervalos entre as afiações das matrizes e evita danos catastróficos às ferramentas.
R: Escolha uma prensa hidráulica quando sua aplicação exigir pressão consistente durante todo o curso, como em operações de repuxo profundo. Escolha uma prensa mecânica para precisão em alta velocidade, corte e cursos mais altos por minuto (SPM).
R: O tamanho da matriz é limitado apenas pelas dimensões específicas da base da máquina e pela capacidade de tonelagem. As prensas de lado reto são construídas para ferramentas massivas, lidando rotineiramente com matrizes progressivas com mais de 120 polegadas de comprimento e pesando dezenas de milhares de libras.
R: Os técnicos usam células de carga de precisão e ferramentas de medição a laser durante o curso de estampagem real. Isso mede a deflexão e o alinhamento sob a tonelagem de trabalho, fornecendo uma imagem verdadeira da precisão, em vez de apenas verificar o estado de repouso.
R: Sim. As prensas de lado reto e de precisão de alta velocidade são padrões da indústria para a fabricação de laminações de motores e componentes eletrônicos. Eles apresentam extrema resistência à vibração, folgas ultra-apertadas e cinemática deslizante otimizada para ciclismo rápido.


