
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


A seleção de equipamentos de conformação para serviços pesados determina a capacidade de produção, a qualidade das peças e o layout das instalações por décadas. A formação de um grande painel de chapa metálica requer o equilíbrio de imensos requisitos de tonelagem com um controle preciso de deflexão. Você deve gerenciar o fluxo de materiais e a eficiência do tempo de ciclo simultaneamente. A escolha do mecanismo de acionamento ou do tipo de estrutura errados leva a altas taxas de refugo, acelera o desgaste prematuro da matriz e causa longos períodos de inatividade. Este guia fornece uma estrutura de avaliação técnica comparando sistemas hidráulicos, mecânicos e servoacionados. Detalhamos como a cinemática do drive e a arquitetura da estrutura se alinham aos requisitos específicos de estampagem de grandes formatos. Você aprenderá a combinar as especificações da máquina diretamente com a geometria da peça e o volume de produção. Ao compreender essas diferenças mecânicas, você pode especificar o equipamento exato necessário para sua linha de produção sem sobrecarregar ou subdimensionar a instalação.
As prensas hidráulicas fornecem tonelagem total durante todo o curso, tornando-as a escolha padrão para estampagem profunda de painéis grandes e complexos.
Prensas mecânicas (especificamente configurações link-drive) oferecem cursos por minuto (SPM) superiores para produção de painéis mais rasos e de alto volume.
As prensas servoacionadas fornecem perfis de curso programáveis, combinando as capacidades de estampagem profunda dos sistemas hidráulicos com a velocidade das prensas mecânicas, embora com um CapEx inicial mais elevado.
A arquitetura de lado reto (estrutura em H) é obrigatória para a produção de grandes painéis; as prensas de estrutura aberta não podem fornecer a rigidez necessária para evitar a deflexão angular sob cargas descentralizadas.
Índice
Calcular a tonelagem correta é o primeiro passo para especificar uma grande prensa de chapa metálica . Os engenheiros calculam a tonelagem necessária com base na resistência ao cisalhamento do material, na espessura do material e no perímetro total do corte ou forma. A fórmula básica de blanking multiplica o comprimento do perímetro pela espessura do material e pela resistência ao cisalhamento do material. Você deve então adicionar um fator de segurança, normalmente 20%, para levar em conta o desgaste da ferramenta e as variações do material.
Por exemplo, cobrir um painel com perímetro de 120 polegadas de aço macio de 0,125 polegadas (resistência ao cisalhamento de 50.000 PSI) requer 375 toneladas de força. A adição do fator de segurança de 20% eleva a exigência para 450 toneladas. Diferentes materiais alteram drasticamente esse cálculo.
Tipo de material | Resistência média ao cisalhamento (PSI) | Característica de formação |
|---|---|---|
Alumínio (5052-H32) | 28.000 | Propenso a escoriações, requer ferramentas polidas |
Aço macio (1018) | 50.000 | Fluxo de material altamente previsível |
Aço inoxidável (304) | 75.000 | Alta taxa de endurecimento, requer velocidades de estiramento lentas |
Aço Avançado de Alta Resistência (AHSS) | Mais de 120.000 | Springback extremo, choque de alta pressão |
O tamanho da cama, ou área de apoio, é igualmente crítico. A base deve acomodar matrizes progressivas grandes ou sistemas de matrizes de transferência completamente. As ferramentas nunca devem ultrapassar a placa de suporte. As matrizes salientes criam momentos de tombamento severos durante o ciclo de estampagem. Este carregamento irregular danifica as guias deslizantes e causa falha prematura da matriz. Ao dimensionar a base, leve em consideração a pegada física das sapatas da matriz, mecanismos de fixação e qualquer equipamento de detecção na matriz. Você também precisa de autorização para sistemas automatizados de remoção de sucata embaixo da cama.
Diferentes operações de estampagem requerem força de prensagem, velocidade e controle de movimento específicos. A estampagem e puncionamento exigem operação em alta velocidade e resistência ao choque, enquanto a estampagem profunda requer velocidade de conformação controlada e força sustentada. A flexão e a cunhagem dependem do fornecimento preciso de força próximo ao ponto morto inferior (BDC). A adequação das capacidades da prensa à operação melhora a precisão da conformação, reduz o desgaste da matriz e garante uma qualidade de produção consistente.
A profundidade do desenho e o fluxo do material influenciam diretamente a qualidade da estampagem. O comprimento do curso da prensa, a tonelagem disponível e a velocidade do aríete devem corresponder à geometria do painel e às propriedades do material. A pressão adequada do suporte do blank, controlada através de almofadas de molde ou molas de nitrogênio, ajuda a evitar enrugamentos e rasgos durante a estampagem profunda. O controle preciso de força e movimento suporta dimensões de painel consistentes.
Os golpes por minuto (SPM) determinam a produtividade da estampagem, mas velocidades mais altas nem sempre melhoram a eficiência. As operações de estampagem geralmente podem ser executadas mais rapidamente, enquanto a estampagem profunda requer movimentos mais lentos e controlados para evitar danos materiais. A otimização do comprimento do curso, da velocidade de conformação e da alimentação automatizada ajuda a equilibrar o rendimento da produção, a qualidade da peça e a eficiência do equipamento.
As prensas hidráulicas fornecem força de conformação controlável durante todo o curso, tornando-as adequadas para estampagem profunda e conformação de painéis grandes. A velocidade do pistão, o comprimento do curso e o tempo de permanência ajustáveis ajudam a gerenciar o fluxo de material e reduzir defeitos. Embora geralmente mais lentos que as prensas mecânicas, os sistemas hidráulicos oferecem flexibilidade para painéis automotivos, caixas de eletrodomésticos e componentes metálicos complexos.
As prensas mecânicas usam mecanismos acionados por volante para fornecer operações de estampagem repetíveis e de alta velocidade. As prensas de manivela padrão são adequadas para corte e conformação superficial, as prensas link-drive proporcionam movimento de conformação mais lento para melhorar o fluxo do material, e as prensas articuladas proporcionam alta força próxima ao BDC para cunhagem e dimensionamento de precisão. Sua alta produtividade os torna adequados para fabricação contínua.
As prensas acionadas por servo usam controle de motor programável para ajustar a velocidade, a posição e os perfis de movimento do aríete durante todo o curso. Eles suportam operações como estampagem profunda, estampagem e conformação de precisão, ao mesmo tempo que melhoram a flexibilidade do processo e reduzem potencialmente o consumo de energia. Embora o investimento inicial e a complexidade do sistema de controle sejam maiores, as servoprensas oferecem vantagens para fabricantes que produzem designs de painéis variados.
Tipo de unidade | Disponibilidade de tonelagem | Velocidade (SPM) | Melhor Aplicação | Limitação Primária |
|---|---|---|---|---|
Hidráulico | Curso completo | Lento para Médio | Desenho profundo, curso variável | Manutenção de fluidos, ciclos mais lentos |
Mecânico (Manivela) | Perto apenas do BDC | Muito alto | Blanking, formação superficial | Curso fixo, choque de alto impacto |
Mecânico (Link) | Perto apenas do BDC | Alto | Desenho moderado, painéis automáticos | Ligação mecânica complexa |
Servo-acionado | Programável | Médio a alto | Formação complexa, multifuncional | Elevadas despesas de capital inicial |
As prensas de lado reto (estrutura em H) proporcionam alta rigidez estrutural e distribuição uniforme de carga, tornando-as ideais para estampagem de painéis grandes. Suas estruturas reforçadas, tirantes pré-carregados e guias deslizantes de precisão minimizam a deflexão e mantêm o paralelismo entre deslizamento e reforço. Essa estabilidade melhora a precisão da conformação, reduz o desgaste da matriz e suporta uma produção consistente sob cargas de alta tonelagem.
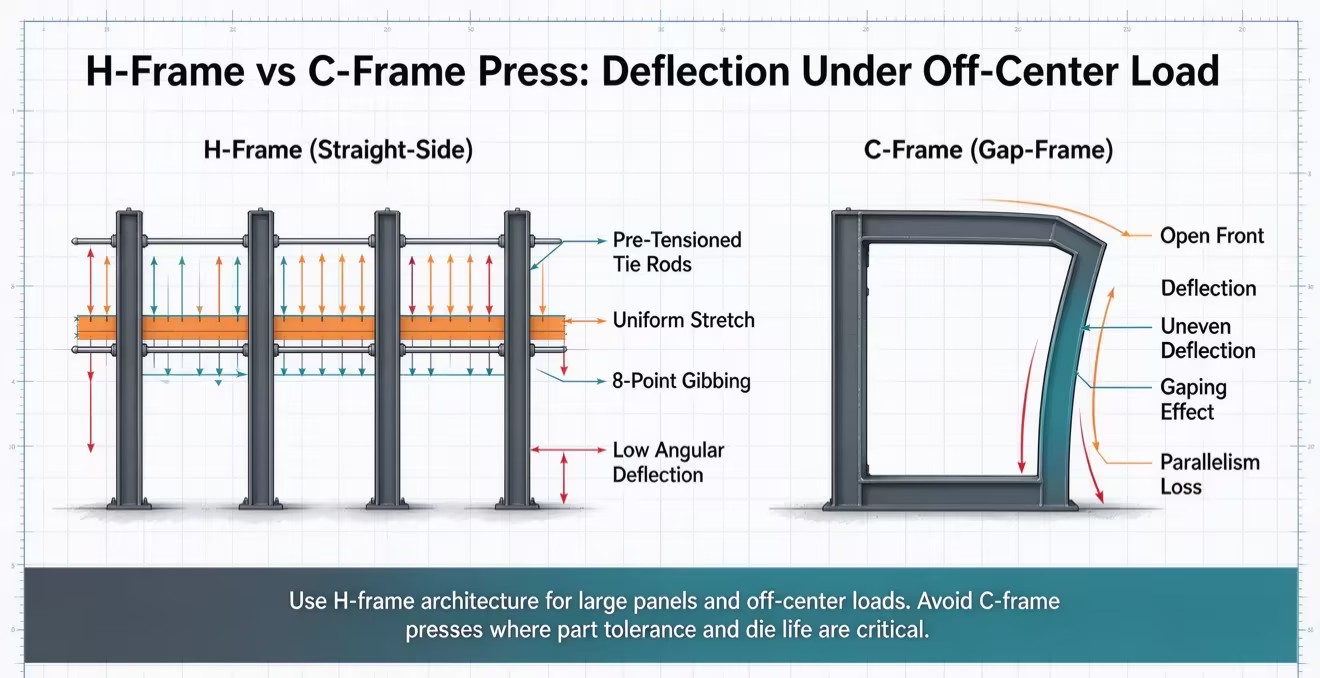
As prensas de estrutura Gap (estrutura C) oferecem acesso conveniente às ferramentas e manuseio flexível de materiais, mas são mais suscetíveis à deflexão da estrutura sob cargas pesadas ou descentralizadas. A deformação excessiva pode afetar o alinhamento da matriz, acelerar o desgaste das ferramentas e reduzir a precisão da peça. Para estampagem de painéis grandes, as prensas de lado reto são geralmente preferidas quando são necessárias alta rigidez e precisão.
A compatibilidade das ferramentas afeta diretamente a qualidade da estampagem e a flexibilidade da produção. As almofadas da matriz controlam a força de retenção da peça bruta durante a estampagem profunda, ajudando a prevenir rugas e rasgos do material. As almofadas hidráulicas fornecem controle de pressão ajustável, enquanto os sistemas Quick Die Change (QDC) simplificam a substituição de ferramentas e reduzem o tempo de inatividade. A seleção de ferramentas compatíveis e recursos de automação melhora a eficiência e a consistência da conformação.
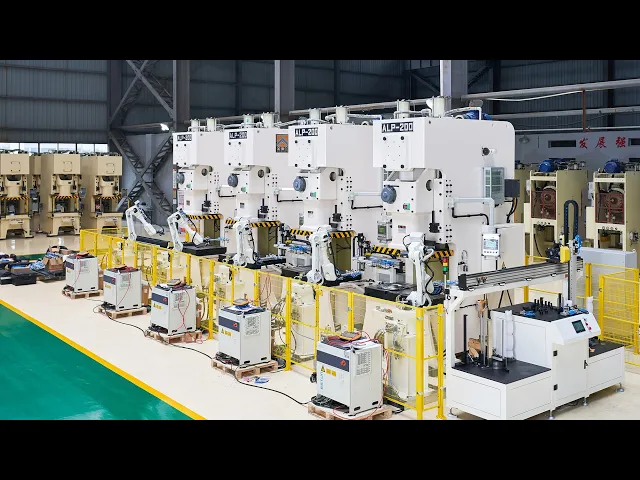
O manuseio automatizado de materiais melhora a segurança, a eficiência e a consistência na estampagem de painéis grandes. Destacadores, transferências robóticas e detectores de espaços em branco duplos suportam alimentação confiável de folhas e movimentação de peças. A sincronização adequada entre a prensa e o equipamento de transferência evita colisões, protege as ferramentas e permite uma produção estável em grandes volumes.
A eficiência energética da prensa depende da tecnologia de acionamento, dos ciclos operacionais e dos requisitos de produção. As prensas hidráulicas oferecem controle de força flexível, as prensas mecânicas são eficientes para estampagem contínua de alto volume e as servoprensas fornecem movimento programável com potencial recuperação de energia regenerativa. Avaliar o consumo de eletricidade, os custos de manutenção e a eficiência da produção ajuda os fabricantes a otimizar as despesas operacionais a longo prazo.
Calcule os requisitos exatos de tonelagem usando fórmulas de resistência ao cisalhamento e perímetro do material, adicionando uma margem de segurança de 20% para levar em conta o desgaste da ferramenta.
Audite a capacidade da fundação da sua instalação, o potencial de profundidade do poço e os limites da ponte rolante antes de finalizar qualquer especificação do equipamento.
Solicite testes físicos de matrizes de fabricantes selecionados usando suas ferramentas e materiais de produção reais para verificar a dinâmica do fluxo de material.
Especifique exclusivamente arquiteturas de estrutura de lado reto para evitar deflexão angular e proteger seus investimentos em ferramentas contra danos por carregamento descentralizado.
R: A tonelagem depende inteiramente da espessura do material, da resistência ao cisalhamento e do perímetro total de corte. Embora não exista um mínimo universal, a formação de grandes painéis automotivos ou de eletrodomésticos normalmente requer máquinas a partir de 600 toneladas. Aplicações pesadas frequentemente excedem 2.000 toneladas para lidar com as forças de corte necessárias e fornecer espaço adequado para matrizes de transferência grandes.
R: Os sistemas hidráulicos são superiores para estampagem profunda. Eles fornecem tonelagem nominal total em todo o comprimento do curso. Isso permite um fluxo de material profundo e controlado sem parar o motor. Os sistemas mecânicos perdem a tonelagem disponível mais acima no curso, dificultando ou impossibilitando a estampagem profunda sem superdimensionar severamente a máquina.
R: Sim, em muitas aplicações. Os servoacionamentos oferecem perfis de curso programáveis, permitindo-lhes imitar as velocidades lentas de conformação e os tempos de permanência dos sistemas hidráulicos. Eles fornecem os recursos de repuxo profundo da hidráulica combinados com as fases de retração e aproximação em alta velocidade dos sistemas mecânicos, oferecendo flexibilidade incomparável no chão de fábrica.
A: Uma almofada de matriz aplica pressão ascendente contra o anel porta-chapa dentro da matriz. Esta pressão de retenção controlada evita que a chapa metálica enrugue à medida que é puxada para dentro da cavidade da matriz durante operações de estampagem profunda. Ele gerencia o fluxo de materiais e mantém a integridade das peças em geometrias complexas.
R: O carregamento descentralizado ocorre quando as forças de conformação não estão perfeitamente centralizadas sob o aríete, criando momentos de tombamento severos. Você deve selecionar um design de lado reto (estrutura em H) com guias deslizantes robustas de 8 pontos para resistir a essas forças. As máquinas de estrutura espaçada desviam de maneira desigual sob cargas descentralizadas, destruindo as tolerâncias das peças e acelerando o desgaste da matriz.
R: Máquinas de alta tonelagem exigem poços profundos de concreto para abrigar componentes inferiores da estrutura, almofadas de matrizes e transportadores de sucata. A fundação deve apresentar concreto fortemente armado projetado para absorver cargas de choque dinâmicas. Testes de rolamento do solo, bombas de depósito para gerenciamento de fluidos e placas de isolamento de vibração são requisitos de engenharia obrigatórios antes da instalação.


