
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


Na estamparia de metal de alto volume, a perfeição da engenharia dita o sucesso. Pequenos descuidos se transformam em graves gargalos de produção. Uma falha nas ferramentas a 100.000 golpes por hora destrói margens, danifica prensas e interrompe cadeias de fornecimento. Preencher a lacuna entre os modelos CAD teóricos e as realidades da impressão física continua sendo um desafio constante no chão de fábrica. Os tomadores de decisão devem avaliar se um proposto projeto de matriz progressivo leva em conta forças dinâmicas, operações simultâneas, alimentação contínua de tiras de metal e manutenção de longo prazo antes de cortar o aço. Esta lista de verificação fornece uma estrutura rigorosa para avaliar propostas de ferramentas. Ao auditar layouts de tiras, sequenciamento de estações, seleção de materiais e integração de sensores, as equipes de engenharia podem validar a viabilidade. Você pode selecionar parceiros de fabricação capazes de fornecer milhões de ciclos perfeitos sem tempos de inatividade inesperados.
O layout da tira determina a lucratividade: otimizar antecipadamente a utilização do material e a precisão da progressão evita custos excessivos de sucata e garante a estabilidade contínua da tira em toda a matriz.
A execução simultânea não é negociável: As operações sequenciais devem ser projetadas para equilibrar as forças de corte e conformação simultaneamente em um único golpe, evitando o desgaste desigual da matriz e a deflexão da prensa.
A integração do sensor atenua a catástrofe: execuções de alto volume exigem sensores integrados na matriz para detecção de falha de alimentação e prevenção de golpes para proteger a ferramenta contra autodestruição.
A acessibilidade à manutenção define o tempo de atividade: Um design superior e progressivo da matriz utiliza pastilhas modulares de troca rápida para componentes de alto desgaste, reduzindo drasticamente o tempo de inatividade durante a afiação de rotina.
Índice
O layout da tira constitui a base de qualquer operação de estampagem. A avaliação se concentra em maximizar a utilização do material, mantendo ao mesmo tempo resistência suficiente da trama transportadora para alimentar a tira metálica contínua com precisão. Um layout defeituoso compromete todo o ciclo produtivo, causando problemas de alimentação e instabilidade dimensional.
A matéria-prima representa o maior gasto contínuo em estamparia. Os engenheiros calculam o passo e a largura ideais para minimizar a sucata do esqueleto sem enfraquecer o transportador. Avaliar estratégias de agrupamento em relação ao custo de um estoque de bobinas mais amplo requer cálculos matemáticos difíceis. Layouts de fileira dupla ou perfis interligados reduzem drasticamente o desperdício ao estampar peças metálicas complexas de alto volume. Você deve analisar os requisitos de direção de fibra. A formação ao longo do grão evita trincas em aços de alta resistência, mesmo que isso signifique sacrificar alguns pontos percentuais de utilização do material. O layout deve equilibrar a economia de material em relação aos limites físicos do metal.
A seleção do tipo de suporte apropriado depende da geometria da peça. Os transportadores centrais proporcionam estabilidade para peças simétricas, permitindo um fluxo uniforme de material. Os transportadores de borda única ou dupla permitem formação agressiva de ação lateral e perfuração de came. Projetar corretamente os elevadores de estoque mantém a tira perfeitamente nivelada durante o avanço. Isso evita encadernação, distorção ou atolamentos de alimentação. Os elevadores de material carregados por mola ou acionados por nitrogênio devem fornecer força ascendente suficiente para limpar a matriz da matriz sem induzir vibração da tira. Se a tira saltar durante o ciclo de alimentação, os pinos piloto errarão seus alvos, causando falha na alimentação.
O passo de progressão determina a distância exata que o material avança durante cada ciclo de prensagem. O cálculo desta dimensão requer levar em consideração o tamanho físico da peça bruta, a largura da alma de conexão e o espaço necessário entre as estações. Se o passo for muito apertado, a teia irá rasgar sob tensão. Se estiver muito solto, o desperdício de material dispara. Os furos piloto devem ser feitos na primeira estação. Esses furos se encaixam nos pinos piloto em estações subsequentes para puxar a tira para um alinhamento perfeito antes que os punções de corte façam contato. O dimensionamento correto dos furos piloto garante que a tira possa ser localizada com precisão sem distorcer as bordas do furo.
Projetar o layout para exigir elevação mínima da tira permite velocidades de impressão mais rápidas. A elevação excessiva força a prensa a operar com um curso mais longo, limitando a eficiência dos movimentos por minuto. Valide se o curso da matriz acomoda a folga da peça sem deslocamento excessivo. Manter a progressão apertada garante máxima eficiência e reduz o desgaste dos rolamentos da prensa. Você também deve levar em conta a teia elástica. Ao desenhar ou formar recursos profundos, a rede transportadora deve flexionar e esticar sem quebrar. A incorporação de loops de expansão no design do transportador absorve esse consumo de material, mantendo constante a distância geral do passo.
Cada estação em uma Matriz Progressiva realiza sua operação sem comprometer a integridade da tira. Peças metálicas complexas requerem sincronização perfeita para manter a precisão dimensional.
Distribua operações de grande tonelagem ao longo do comprimento da matriz. Isto evita o carregamento descentralizado no aríete da prensa. O carregamento descentralizado causa deflexão do aríete, levando ao desgaste prematuro da matriz e à espessura irregular da peça. A utilização de comprimentos de punção escalonados reduz o choque de impacto inicial. O escalonamento dos punções em uma fração da espessura do material minimiza o ruído acústico e protege os rolamentos da prensa contra enormes picos de tonelagem. Quando vários punções atingem o material simultaneamente, a força de encaixe pode danificar a estrutura da prensa. Escalonar os comprimentos do punção em apenas alguns milésimos de polegada divide essa força em incrementos gerenciáveis.
Os aços de alta resistência possuem memória de material significativa. A avaliação do projeto para estações de dobra excessiva ou operações de cunhagem neutraliza essa elasticidade natural. A revisão dos dados da análise de elementos finitos valida as estratégias de compensação de retorno elástico antes de cortar aço. Depender de tentativa e erro durante a fase de teste atrasa o lançamento da produção. Você deve projetar as estações de conformação com blocos de cames ajustáveis ou insertos calços. Isso permite que os fabricantes de ferramentas ajustem o ângulo de curvatura excessiva na base da prensa sem retirar a ferramenta inteira da máquina.
A placa de remoção mantém o material plano contra o bloco da matriz enquanto os punções se retraem. Sem uma placa de decapagem robusta, o material levantaria com os punções, destruindo a rede transportadora e causando um enorme emperramento. Os engenheiros devem calcular a força de decapagem exata necessária com base no perímetro total de corte e na resistência ao cisalhamento do material. Molas helicoidais reforçadas ou cilindros independentes de gás nitrogênio fornecem essa força. As molas de nitrogênio oferecem uma pegada mais compacta e fornecem força total no contato inicial, tornando-as superiores para materiais de alta resistência. A placa de decapagem também atua como guia secundária para perfurações delgadas, evitando que elas se desviem e quebrem sob cargas laterais pesadas.
Garanta ângulos de inclinação e folga adequados nas cavidades da matriz. Isto facilita a eliminação confiável de sucata. A retenção de sucata, conhecida como extração de slug, ocorre quando a sucata adere ao punção e retrai para dentro da matriz. Isso destrói a ferramenta no próximo golpe.
Incorpore ângulos de cisalhamento na face dos punções para quebrar a sucção da película de óleo.
Instale pinos ejetores com mola dentro do centro dos punções para empurrar fisicamente o cartucho para baixo.
Use botões de matriz com boca de sino que se alarguem ligeiramente abaixo da área de corte para evitar que as lesmas se acumulem.
Integre jatos de ar direcionados e sincronizados com o curso da prensa para soprar a sucata para fora da zona de corte.
Aplique sistemas de vácuo sob a sapata da matriz para puxar ativamente os pedaços leves pela calha de sucata.
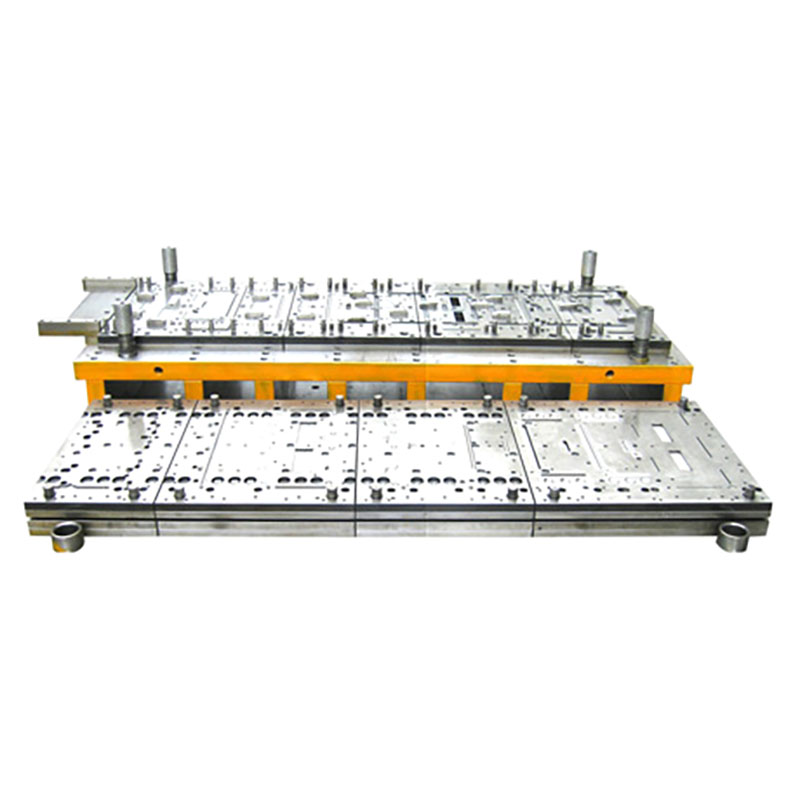
A produção de alto volume exige materiais de ferramentas que resistam ao desgaste, escoriações e fadiga. O custo inicial de materiais premium compensa intervalos de manutenção estendidos.
A especificação de carboneto de tungstênio para punções de alto impacto é obrigatória em execuções de volumes ultra-altos. O metal duro oferece excepcional resistência ao desgaste, mas carece de tenacidade para lidar com deflexões laterais severas. A seleção de aços para ferramentas apropriados com base na tenacidade garante a longevidade da ferramenta. Você deve combinar o material da ferramenta com o modo de falha específico daquela estação. Se um punção estiver lascando, ele precisará de mais resistência. Se estiver perdendo a vantagem rapidamente, precisará de mais resistência ao desgaste.
Material de ferramentas | Características Primárias | Aplicação Ideal em Matrizes Progressivas |
|---|---|---|
Aço ferramenta D2 | Alto carbono, alto cromo. Boa resistência ao desgaste. | Estações padrão de moldagem e moldagem para volumes moderados. |
Aço Rápido M2 | Excelente tenacidade e equilíbrio de desgaste. | Punções submetidas a alto impacto e forças laterais moderadas. |
CPM-10V | Metalurgia do pó. Extrema resistência ao desgaste. | Matrizes de corte de alto desgaste para estampagem de materiais abrasivos. |
Carboneto de tungstênio | Dureza máxima. Frágil sob cargas laterais. | Perfurações retas e perfurações de volume ultra-alto. |
A avaliação de revestimentos por deposição física de vapor reduz o atrito. Revestimentos como TiN, TiCN e TiAlN são altamente eficazes na estampagem de aço inoxidável ou alumínio. Esses metais tendem naturalmente a serem soldados a frio ao aço para ferramentas, um processo conhecido como escoriação. A verificação das especificações do tratamento térmico garante que a tenacidade do núcleo seja mantida juntamente com a dureza da superfície. Um punção com superfície dura, mas com núcleo quebradiço, quebra sob velocidades de produção. O tratamento criogênico após o ciclo inicial de têmpera e revenimento estabiliza a microestrutura do aço. Isso evita alterações dimensionais nos componentes da ferramenta ao longo do tempo e aumenta a vida útil geral em fadiga.
Operar em altas velocidades sem monitoramento contínuo apresenta riscos operacionais. O projeto deve incorporar nativamente tecnologia de sensor para interromper a impressão instantaneamente ao detectar uma anomalia.
A integração de sensores de proximidade ou óptica a laser verifica se a tira de metal contínua avançou até o passo exato de micromilímetros. A utilização de pinos piloto com sensores integrados detecta se a tira está desalinhada antes que a matriz feche. Se o pino piloto não conseguir entrar completamente no orifício piloto, o sensor envia um sinal de falha ao controle da prensa. Isso aciona uma parada de emergência em milissegundos, evitando que a matriz quebre peças semi-formadas.
A integração de dezenas de sensores em uma única ferramenta requer uma estratégia de fiação meticulosamente planejada. Os fios soltos pendurados na parte superior da sapata serão inevitavelmente cortados por componentes móveis ou esmagados por sucata de metal não autorizada. Os engenheiros devem projetar canais dedicados fresados diretamente na sapata da matriz para direcionar os cabos do sensor com segurança. Consolidar todas as conexões do sensor em uma caixa de junção vedada e resistente montada na lateral da ferramenta simplifica o processo de configuração. Quando a ferramenta é carregada na prensa, o operador só precisa conectar um único cabo umbilical multipinos para fazer a interface da ferramenta com o sistema de controle da prensa. Isto elimina erros de fiação e reduz drasticamente o tempo de troca.
O projeto de sensores ópticos ou acústicos confirma que a peça final foi separada com sucesso do suporte. Uma peça deixada no bloco da matriz causa danos graves no golpe subsequente. O monitoramento das rampas de sucata evita backups. Se as balas se acumularem na calha, elas eventualmente esmagarão a matriz da matriz e quebrarão os perfuradores. Monitores piezoelétricos de tonelagem instalados na estrutura da prensa monitoram a força de cada golpe. Se um soco quebrar ou um projétil for puxado, a assinatura da tonelagem muda instantaneamente. O monitor detecta esse desvio e interrompe a prensa antes do próximo ciclo.
Cada ferramenta eventualmente requer afiação e manutenção de rotina. O projeto deve permitir que os fabricantes de ferramentas façam a manutenção da matriz rapidamente, sem remover toda a sapata da prensa.
Avaliar o uso de blocos de matrizes segmentados e insertos de punção permite que as equipes de manutenção troquem componentes desgastados em minutos. Garantir que as pastilhas sejam chavetadas ou cavilhadas garante um alinhamento repetível e infalível. Os fabricantes de ferramentas não devem precisar indicar ou alinhar manualmente os componentes de corte durante uma troca intermediária. O design modular transforma um reparo de várias horas em um pit stop rápido.
O alinhamento entre as sapatas superior e inferior da matriz depende inteiramente dos pinos-guia e das buchas. Para operações de alta velocidade, as buchas de bronze sólido padrão geram muito atrito e calor, causando expansão térmica e emperramento. A especificação de pinos-guia com rolamentos de esferas pré-carregados elimina esse problema. Os sistemas de rolamentos de esferas fornecem alinhamento com folga zero, garantindo que os punções entrem na matriz da matriz perfeitamente centralizados em cada golpe. Esse alinhamento preciso é fundamental ao trabalhar com materiais finos que exigem folgas de corte extremamente estreitas. Os engenheiros também devem especificar o comprimento correto do pino para que os pinos-guia permaneçam totalmente encaixados nas buchas antes que qualquer punção entre em contato com o material.
Verificar se o projeto inclui vida útil de afiação adequada em todos os componentes de corte prolonga a vida útil total. A padronização das placas de calço permite que os técnicos restaurem facilmente as alturas do punção e da matriz após a retificação de manutenção. Quando um punção é retificado em alguns milésimos de polegada, um calço correspondente deve ser colocado atrás dele para manter a profundidade exata de formação. Projete a placa stripper com janelas removíveis. Isso dá aos fabricantes de ferramentas acesso direto aos punções sem a necessidade de desparafusar todo o conjunto pesado de decapagem da sapata superior.

A seleção de um parceiro de ferramentas requer olhar além do arquivo CAD. Você deve avaliar seus processos de validação, rigor de engenharia e capacidades de fabricação.
A exigência de simulações cinemáticas e a formação de estudos de viabilidade comprovam que o projeto funciona em um ambiente virtual antes da construção. A Análise de Elementos Finitos prevê adelgaçamento, rasgo e retorno elástico do material. Os fornecedores de ferramentas que ignoram a simulação dependem de métodos desatualizados de tentativa e erro. Isso leva a ciclos intermináveis de testes, datas de entrega perdidas e ferramentas que nunca funcionam na velocidade citada. Exija ver os relatórios de simulação para as estações de conformação mais complexas. Procure percentagens de desbaste que excedam os limites de segurança do material.
É necessário validar a lógica do fornecedor. Eles analisaram objetivamente se a geometria e o volume da peça justificavam uma configuração progressiva? Às vezes, uma matriz de transferência oferece melhor controle dimensional para características estampadas profundas que devem ser separadas da tira antecipadamente. Um parceiro competente recomenda o processo correto com base na física e no volume de produção. Eles calcularão os limites de tonelagem reversa de suas prensas específicas para garantir que a ferramenta não danifique seu equipamento.
É obrigatório revisar as capacidades internas de impressão do fornecedor para testes de matrizes sob velocidades reais de produção. A movimentação lenta de uma prensa não reproduz as forças dinâmicas, a geração de calor e a dinâmica de eliminação de sucata de uma operação de 100 golpes por minuto. O estabelecimento de protocolos FAI rigorosos, incluindo requisitos de Índice de Capacidade de Processo, garante que a ferramenta produza peças dentro da tolerância de forma consistente. O fornecedor deve executar uma tira contínua de pelo menos vários milhares de peças sem parar para provar que a eliminação de sucata e a dinâmica de alimentação estão estáveis.
Audite suas propostas atuais de ferramentas em relação a esta lista de verificação de layout e integração de sensores para identificar possíveis pontos de falha antes de cortar aço.
Solicite simulações cinemáticas e relatórios FEA de seus fornecedores de ferramentas para validar a compensação de retorno elástico e a viabilidade da formação.
Padronize os requisitos de integração de sensores em todas as futuras construções de moldes de alto volume para proteger seus ativos de prensa contra acidentes catastróficos.
Implemente estratégias de pastilhas modulares para componentes de alto desgaste para reduzir o tempo de inatividade para manutenção na área de impressão.
R: Os prazos de entrega padrão variam de 8 a 16 semanas. O cronograma exato depende muito da complexidade da peça, do número de estações e da integração de sensores internos. Fases avançadas de testes, incluindo simulações de produção em velocidade total e ajustes FAI, ampliam o cronograma, mas garantem confiabilidade de longo prazo no chão de fábrica.
R: As matrizes progressivas lidam com alimentação contínua e em alta velocidade de peças complexas planas ou moderadamente formadas. As matrizes de transferência são necessárias para estampagem profunda ou peças que devem ser separadas da tira antecipadamente. Isto permite que a peça se mova entre estações independentes sem a restrição de uma banda transportadora contínua.
R: Os benchmarks da indústria normalmente apontam para 70% a 85% de utilização de material. As estratégias de aninhamento de peças impactam fortemente essa métrica. Embora a maior utilização reduza o desperdício de matéria-prima, os engenheiros devem garantir que a trama restante do esqueleto retenha resistência suficiente para passar com precisão pela prensa, sem distorcer ou deformar sob tensão.
R: Os engenheiros usam estações de dobra excessiva, operações de cunhagem e simulações FEA para prever e neutralizar a elasticidade natural de metais de alta resistência. Ao dobrar intencionalmente o material ligeiramente além do ângulo alvo, o metal relaxa na tolerância dimensional precisa necessária imediatamente após sair da estação de conformação.
R: As causas mais frequentes de falha incluem tração do resíduo, alimentação incorreta de material, escoriações e falha por fadiga. Forças de corte desequilibradas causam deflexão severa da prensa. Isso leva a punções quebradas, matrizes de matrizes danificadas e desgaste excessivo nos rolamentos da prensa, se não for adequadamente mitigado durante a fase inicial de engenharia.
R: Sensores piloto e monitores de ejeção rastreiam continuamente a posição da tira e a saída da peça. Se ocorrer um bloqueio de alimentação ou uma peça não for ejetada, os sensores se comunicam com o controle da prensa para acionar uma parada de emergência em milissegundos. Isso interrompe o aríete antes que ele se feche em uma obstrução, evitando travamentos da ferramenta.


