
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


O tempo de inatividade não planejado da impressora prejudica os cronogramas de produção. A degradação das ferramentas aumenta diretamente os custos de fabricação por peça. A fabricação de alto volume exige equipamentos confiáveis para manter a lucratividade. A falha prematura da ferramenta representa um enorme obstáculo operacional no chão de fábrica. O desgaste abrasivo destrói rapidamente as bordas do punção. O desgaste adesivo, comumente conhecido como escoriação, causa severa transferência de material. O lascamento das bordas prejudica a qualidade da peça e interrompe a produção. Esses problemas agravam-se fortemente ao estampar materiais exigentes. Os aços avançados de alta resistência (AHSS) e o alumínio levam as ferramentas convencionais aos seus limites absolutos.
Prolongar a vida útil da matriz de estampagem nunca é uma tarefa de manutenção reativa. Requer uma abordagem proativa e altamente projetada. Você deve avaliar sistematicamente a metalurgia, a engenharia de superfície e o projeto estrutural da matriz. A dinâmica da imprensa e o manejo operacional rigoroso desempenham papéis igualmente críticos. Exploraremos estratégias práticas para maximizar a longevidade das ferramentas e estabilizar suas operações de estampagem.
Material e Metalurgia: A atualização de aços-ferramenta convencionais para metalurgia do pó (PM) ou substratos de metal duro atrasa significativamente o desgaste abrasivo e a quebra das arestas.
Engenharia de Superfície: A aplicação do revestimento PVD ou CVD correto (por exemplo, TiCN, AlTiN) atenua o desgaste adesivo e reduz o coeficiente de atrito, estendendo diretamente o intervalo de manutenção.
Folga e alinhamento: Folgas precisas entre punção e matriz e alinhamento rígido da prensa são pré-requisitos não negociáveis; materiais avançados não podem compensar a má orientação mecânica.
Controle e dinâmica de sucata: O projeto adequado de eliminação de resíduos e a pressão consistente da almofada de remoção são essenciais para evitar impactos duplos catastróficos.
Manutenção Preditiva: A transição da operação até a falha para a manutenção orientada por sensores e baseada na contagem de cursos evita danos catastróficos à ferramenta e preserva a integridade estrutural da matriz.
Índice
Identificar as causas dos danos prematuros no molde de estampagem é essencial para melhorar a vida útil da ferramenta e reduzir os custos de manutenção. Fatores comuns incluem folga inadequada, carga excessiva, desalinhamento de ferramentas, materiais inadequados e lubrificação inadequada. A análise precisa de falhas ajuda os fabricantes a selecionar medidas corretivas eficazes.
A Análise de Causa Raiz (RCA) ajuda a identificar por que as matrizes de estampagem falham prematuramente. Métodos como os 5 porquês, diagramas de Ishikawa e inspeções microscópicas podem revelar padrões de desgaste, trincas por fadiga e defeitos de material. Os engenheiros devem examinar os componentes danificados, os registros de tonelagem da prensa, as propriedades dos materiais e o alinhamento da máquina para distinguir defeitos nas ferramentas de problemas relacionados ao equipamento.
O desgaste abrasivo ocorre quando partículas duras ou materiais da peça removem gradualmente o metal das superfícies de corte, causando bordas cegas e rebarbas excessivas. O desgaste adesivo (gripagem) resulta do atrito e da transferência de material entre a peça de trabalho e a matriz de estampagem de metal. A lubrificação adequada, os materiais de ferramenta adequados e os revestimentos de superfície ajudam a minimizar ambos os mecanismos de desgaste.
Microlascamento e trincas por fadiga resultam de cargas de impacto repetidas, tensão excessiva ou propriedades inadequadas do aço para ferramentas. Arestas de corte frágeis podem lascar, enquanto a resistência insuficiente do material pode causar deformação ou rachaduras. A otimização do tratamento térmico, da geometria da aresta e da seleção do aço para ferramentas ajuda a melhorar a resistência ao impacto e prolongar a vida útil da matriz.
As propriedades do material da peça influenciam significativamente o desgaste da matriz de estampagem. O aço avançado de alta resistência (AHSS) e o aço de ultra-alta resistência (UHSS) geram maiores forças de corte e tensões nas ferramentas, enquanto as ligas de alumínio são mais suscetíveis à adesão do material e ao desgaste. A combinação de materiais de ferramentas, revestimentos e lubrificação com a peça de trabalho ajuda a evitar falhas prematuras.
A seleção do aço para matriz de estampagem correto requer equilíbrio entre dureza, resistência ao desgaste, tenacidade e custos de fabricação. A seleção do material deve refletir o mecanismo primário de falha, as condições de estampagem e o volume de produção esperado.
Os aços para ferramentas convencionais, como D2 e A2, oferecem resistência ao desgaste econômica para aplicações de estampagem em geral. Os aços-ferramenta para metalurgia do pó (PM), incluindo CPM 10V e Vanadis 4 Extra, apresentam estruturas de metal duro mais finas e uniformes que podem melhorar a resistência ao desgaste e ao lascamento das arestas. Os aços PM são particularmente adequados para aplicações exigentes que envolvem materiais abrasivos e altos volumes de produção.
Grau de material | Processo de Fabricação | Resistência ao desgaste | Resistência ao Impacto | Aplicação Primária |
|---|---|---|---|---|
A2 | Lingote Convencional | Baixo | Alto | Baixo volume, conformação leve, aço macio. |
D2 | Lingote Convencional | Moderado | Baixo | Corte padrão de médio volume. |
CPM 10V | Metalurgia do Pó | Alto | Moderado | Materiais abrasivos de alto volume, AHSS. |
Carboneto de microgrãos | Sinterização | Extremo | Muito baixo | Volume extremo, aço elétrico, prensas rígidas. |
As pastilhas de carboneto de tungstênio proporcionam extrema resistência ao desgaste. Eles duram mais que os aços PM por margens enormes em aplicações abrasivas. O metal duro é ideal para estampagem em alta velocidade de laminações elétricas ou aço inoxidável. Ele mantém uma ponta afiada para milhões de golpes. Muitas matrizes de núcleo de motor de alta velocidade dependem exclusivamente de componentes de metal duro.
No entanto, o metal duro apresenta sérias compensações. Possui alto custo inicial de material e usinagem. Mais importante ainda, o carboneto é extremamente frágil. Praticamente não possui resistência ao impacto. O uso de metal duro requer rigidez superior da prensa. Qualquer deflexão lateral ou desalinhamento angular quebrará instantaneamente um punção de metal duro. Você deve garantir uma orientação mecânica perfeita antes de atualizar para metal duro.
O tratamento térmico adequado não é negociável. A dureza do substrato deve suportar revestimentos superficiais subsequentes. Se o aço da ferramenta for muito macio, ele se deformará sob o revestimento. Isso faz com que o revestimento duro rache e descasque, conhecido como efeito casca de ovo. A adesão estrita às temperaturas de austenitização e revenido é obrigatória. Sempre solicite ao seu fornecedor uma tabela de tratamento térmico certificada.
O tratamento criogênico profundo aprimora ainda mais a metalurgia das ferramentas. Após a têmpera inicial, o aço é resfriado a aproximadamente -300°F (-184°C). Este frio extremo converte a austenita retida em martensita mais dura e estável. O processamento criogênico alivia tensões residuais internas. Aumenta significativamente a estabilidade dimensional e melhora a resistência geral ao desgaste. Ferramentas submetidas ao processamento criogênico mantêm sua vantagem por muito mais tempo em aplicações de alto impacto.
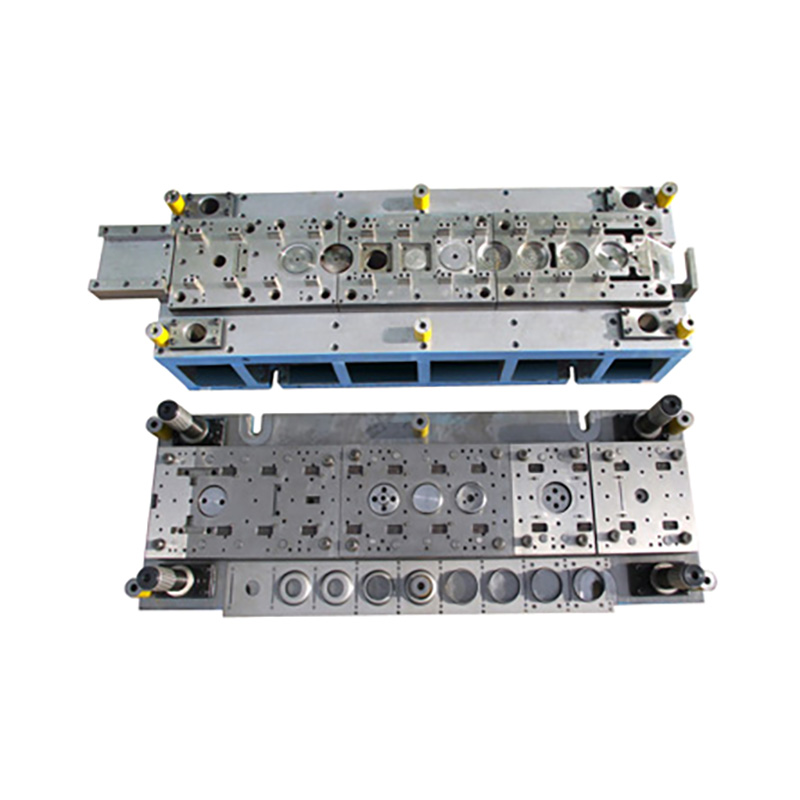
Os revestimentos e tratamentos de superfície melhoram a resistência ao desgaste da matriz de estampagem, reduzem o atrito e prolongam a vida útil das ferramentas. A seleção do revestimento correto depende do material da peça, da temperatura operacional e do mecanismo de desgaste primário.
A Deposição Física de Vapor (PVD) aplica revestimentos finos e resistentes ao desgaste em temperaturas relativamente baixas, ajudando a preservar as dimensões da ferramenta e tornando-a adequada para punções e matrizes de precisão. A Deposição Química de Vapor (CVD) geralmente utiliza temperaturas de processamento mais altas e pode produzir revestimentos mais espessos e altamente duráveis, mas pode exigir tratamento térmico ou acabamento adicional para manter a precisão dimensional.
Os revestimentos TiN, TiCN e AlTiN fornecem diferentes níveis de resistência ao desgaste e proteção térmica. O TiN é uma escolha econômica para estampagem geral, o TiCN oferece maior dureza e resistência à abrasão para materiais exigentes, e o AlTiN oferece excelente estabilidade em altas temperaturas para aplicações que envolvem atrito e calor substanciais. O revestimento ideal depende da compatibilidade do material e das condições de estampagem.
Tipo de revestimento | Dureza (HV) | Coeficiente de Fricção | Melhor para |
|---|---|---|---|
Estanho | ~2300 | 0.40 | Uso geral, aço-carbono, baixo custo. |
TiCN | ~3000 | 0.20 | Aço inoxidável, resistência ao desgaste abrasivo. |
AlTiN | ~3300 | 0.35 | AHSS, alta temperatura, usinagem/estampagem a seco. |
DLC (carbono semelhante a diamante) | ~2500 | 0.10 | Carimbo de alumínio, extremo anti-gripagem. |
A nitretação melhora a dureza superficial e a resistência ao desgaste das matrizes de estampagem, ao mesmo tempo que mantém um núcleo resistente. Ajuda a reduzir escoriações e danos superficiais, especialmente em componentes de conformação grandes. A combinação de nitretação com revestimentos PVD proporciona proteção adicional de superfície para aplicações de estampagem exigentes.
A folga adequada do punção à matriz reduz a formação de rebarbas, o atrito e o desgaste prematuro da ferramenta. A folga deve ser selecionada com base na espessura do material, resistência e requisitos de estampagem. Folga insuficiente aumenta o atrito e a força de decapagem, enquanto folga excessiva pode causar arestas e defeitos dimensionais. O teste ajuda a determinar a configuração ideal.
O controle eficaz de resíduos evita que a sucata puncionada retorne à superfície da matriz e danifique as ferramentas. A folga adequada da matriz, os ângulos de alívio e os mecanismos adequados de retenção ou ejeção de resíduos ajudam a garantir a remoção confiável de sucata. Esses recursos reduzem os riscos de golpe duplo, protegem os punções e melhoram a estabilidade da produção.
As almofadas de decapagem seguram a chapa metálica com segurança durante a puncionamento e removem o material do punção durante a retirada. A pressão consistente do extrator evita o movimento lateral do punção e o carregamento irregular. Molas helicoidais ou molas a gás nitrogênio adequadamente selecionadas ajudam a manter um desempenho de decapagem confiável e reduzem danos às ferramentas.
A preparação da borda do punção melhora a durabilidade da ponta e o desempenho do revestimento. O brunimento controlado da aresta cria um pequeno raio que ajuda a reduzir microlascamento e desgaste prematuro. O raio apropriado depende do material da peça, da folga de corte e dos requisitos de ferramentas.
Os sistemas de orientação de precisão mantêm o alinhamento preciso do punção à matriz durante a estampagem. Pinos-guia, buchas, placas de desgaste e blocos de apoio ajudam a controlar as forças laterais e a evitar o desalinhamento das ferramentas. A orientação adequada reduz o desgaste irregular, melhora a precisão dimensional e prolonga a vida útil da matriz.
A tonelagem da prensa e a rigidez da estrutura afetam diretamente a precisão da estampagem e a durabilidade do ferramental. A deflexão excessiva do aríete ou da base pode causar folga irregular, desgaste da ferramenta e quebra do punção. Selecionar uma prensa com capacidade suficiente, rigidez estrutural e controle de choque apropriado ajuda a manter a produção estável.
Os lubrificantes de estampagem reduzem o atrito, o calor e a adesão do material durante as operações de conformação. Óleos puros, lubrificantes solúveis em água e aditivos de extrema pressão (EP) adequados oferecem diferentes vantagens de desempenho. A seleção do lubrificante deve corresponder à chapa metálica, à pressão de formação e às condições operacionais para minimizar escoriações e desgaste da ferramenta.
Os sistemas de lubrificação automatizados proporcionam uma distribuição consistente do lubrificante durante a estampagem. Sistemas de pulverização programáveis controlam o tempo e a quantidade de aplicação, reduzindo o contato seco, o consumo excessivo de óleo e a variabilidade do operador. A lubrificação adequada melhora a consistência da conformação e ajuda a prolongar os intervalos de manutenção das ferramentas.
Sensores internos e sistemas de monitoramento acústico ajudam a detectar anormalidades de estampagem antes que ocorram sérios danos à ferramenta. Os sensores podem monitorar a alimentação do material, a força de remoção e vibrações de corte incomuns. A detecção precoce de puxões, desgaste do punção ou desalinhamento reduz o tempo de inatividade inesperado e apoia a manutenção preventiva.
A afiação regular do punção e da matriz mantém a qualidade do corte e evita o desgaste excessivo das arestas. Os intervalos de manutenção devem considerar a contagem de cursos, a altura da rebarba e a condição da ferramenta. Desbaste, resfriamento e calços adequados ajudam a preservar a dureza da ferramenta, restaurar a geometria de corte e manter um desempenho de estampagem consistente.
Procedimentos padronizados de manuseio e armazenamento de matrizes ajudam a evitar danos acidentais, corrosão e erros de configuração. Use equipamento de elevação apropriado, verifique a altura de fechamento e as configurações da prensa e aplique proteção adequada contra ferrugem durante o armazenamento. Procedimentos operacionais consistentes melhoram a segurança, a confiabilidade e a prontidão das ferramentas para produção.
Os registros de manutenção de ferramentas apoiam a manutenção preditiva e a melhoria contínua. Acompanhe contagens de golpes, operações de afiação, substituições de componentes e ajustes de matrizes para identificar problemas recorrentes. A análise dessas informações ajuda a otimizar os cronogramas de manutenção, avaliar atualizações de ferramentas e reduzir custos de produção a longo prazo.
Prolongar a vida útil das ferramentas exige uma estratégia abrangente e projetada. A atualização das classes de aço para ferramentas é totalmente ineficaz se o alinhamento da prensa, a eliminação de sucata e as folgas permanecerem defeituosas. Você deve abordar primeiro a base mecânica.
Para estabilizar imediatamente suas operações de estampagem, implemente estas etapas práticas:
Realize uma análise rigorosa de falhas em sua matriz de maior manutenção para identificar os mecanismos exatos de desgaste.
Audite e corrija o paralelismo da prensa, a deflexão da base e os sistemas internos de orientação da matriz antes de investir em novos materiais.
Redesenhe os canais de folga e instale pinos ejetores ativos para eliminar impactos duplos catastróficos.
Atualize a química dos lubrificantes para incluir aditivos direcionados de extrema pressão (EP) aplicados por meio de sistemas de pulverização automatizados.
Transição para um cronograma de manutenção preditiva baseado em contagem de golpes para afiar ferramentas antes que ocorra degradação severa das arestas.
R: A vida média varia drasticamente com base no material e no design. Um aço-carbono de estampagem D2 convencional pode executar 100.000 golpes entre afiações. Uma matriz de metal duro para estampagem de aço elétrico fino pode exceder 2 milhões de golpes. A estampagem AHSS reduz significativamente esses intervalos. As expectativas básicas devem ser definidas por aplicação específica.
R: A folga apertada aumenta o atrito, causando rápido acúmulo de calor e escoriações graves. A folga frouxa força o material a dobrar em vez de cisalhar, acelerando o arredondamento das arestas e criando grandes rebarbas. A folga precisa minimiza o atrito e ao mesmo tempo garante uma fratura limpa, prolongando diretamente a longevidade da ferramenta.
R: A descamação do revestimento, ou efeito casca de ovo, ocorre quando o substrato de aço ferramenta é muito mole para suportar a camada dura de PVD. Sob alta pressão de estampagem, o substrato se deforma, fazendo com que o revestimento rígido rache e se solte. É necessário tratamento térmico adequado ou pré-nitretação para dar suporte ao revestimento.
R: Geralmente não é recomendado. Embora o metal duro ofereça extrema resistência ao desgaste, é altamente frágil. O AHSS requer uma tonelagem enorme e gera choques e vibrações significativos. Essa carga de impacto normalmente quebra punções de metal duro. Os aços para metalurgia do pó (PM) oferecem um melhor equilíbrio entre tenacidade e resistência ao desgaste para AHSS.
R: As molas helicoidais perdem força com o tempo devido à fadiga do metal, resultando em pressão desigual da pastilha de remoção. Esta pressão desigual causa deflexão lateral e quebra do punção. As molas a gás nitrogênio fornecem pressão constante e uniforme durante todo o seu ciclo de vida, garantindo que o punção permaneça perfeitamente alinhado durante a decapagem.
R: A tração do Slug é causada principalmente pela formação de vácuo entre a face do punção e a sucata ou por um ângulo de inclinação insuficiente no botão da matriz. É agravado por lubrificantes pesados. O uso de pinos ejetores de ar, blocos de vácuo ou geometria especializada da face do punção interrompe a sucção e força o projétil para baixo.


