
Número Browse:0 Autor:editor do site Publicar Time: 2026-10-12 Origem:alimentado


Calcular mal a capacidade da imprensa acarreta graves riscos financeiros e operacionais. O subdimensionamento de uma máquina leva a falhas catastróficas da estrutura, motores parados e ferramentas quebradas. O sobredimensionamento resulta em desperdício de despesas de capital e consumo excessivo de energia. Os gerentes de fábrica e os engenheiros de produção enfrentam um equilíbrio rigoroso. Você deve alinhar os requisitos atuais de produção com a escalabilidade futura sem capitalizar demais. A resistência ao escoamento do material, as dimensões das peças e a complexidade das ferramentas determinam as necessidades do seu equipamento.
Descreveremos uma estrutura técnica para seleção de tonelagem de prensas mecânicas . Este guia avalia os limites operacionais, requisitos de instalação e limites de aplicação de uma prensa elétrica de 200 toneladas em comparação com alternativas de 400 e 600 toneladas. Você aprenderá como combinar as especificações da máquina com os requisitos da matriz, controlar a deflexão da estrutura e planejar a infraestrutura de instalações para serviços pesados.
O cálculo da tonelagem requer um buffer: sempre calcule a tonelagem básica necessária para o material e operação específicos e, em seguida, adicione uma margem de segurança mínima de 20% para levar em conta o desgaste da ferramenta e a variação do material.
Combine a tonelagem com o ferramental, não apenas com o material: Matrizes progressivas e carregamento descentralizado exigem tonelagem e rigidez de estrutura significativamente maiores do que o corte simples de estação única.
A infraestrutura da instalação determina a viabilidade: A atualização de uma prensa de 200 toneladas para uma prensa de 400 ou 600 toneladas altera fundamentalmente os requisitos de carga do piso, muitas vezes necessitando de poços de fundação personalizados e equipamentos especializados.
A deflexão é inimiga da precisão: Prensas de maior tonelagem são necessárias não apenas para força bruta, mas para minimizar a deflexão da estrutura ao trabalhar com materiais de alta resistência, garantindo a consistência das peças e prolongando a vida útil da matriz.
Os sistemas de controle geram valor: além da potência bruta, o controle de pressão moderno e consistente e a facilidade de operação determinam o ROI de longo prazo das prensas para serviços pesados.
Índice
O cálculo da tonelagem da prensa começa com o perímetro de corte, espessura do material e resistência ao cisalhamento. Para estampagem e puncionamento, a fórmula básica é Força = Perímetro de corte × Espessura do material × Resistência ao cisalhamento. Isto fornece uma estimativa de força inicial, que deve ser ajustada às condições de ferramental, variações de material e requisitos reais de produção.
A espessura, resistência e profundidade do material afetam diretamente os requisitos de tonelagem da prensa de estampagem. Metais mais espessos e aços de alta resistência geralmente exigem maior força de conformação, enquanto a estampagem profunda também exige comprimento de curso suficiente e controle do suporte do blank. Os engenheiros devem avaliar as propriedades do material, a complexidade da conformação e a força necessária durante todo o curso antes de selecionar a capacidade da prensa.
Uma margem de capacidade de 20% a 30% pode servir como orientação preliminar ao selecionar a tonelagem da prensa de estampagem. Por exemplo, um requisito de conformação de 160 toneladas pode justificar a consideração de uma prensa de 200 toneladas. Essa margem ajuda a acomodar variações de materiais, desgaste de ferramentas e mudanças nas condições de produção. A seleção final também deve verificar a curva de força de prensagem, a energia disponível e as especificações do fabricante.
A tonelagem reversa, também chamada de choque snap-through, ocorre quando a energia armazenada é liberada repentinamente durante a fratura do material no corte ou puncionamento. O choque excessivo pode danificar as estruturas da prensa, as ferramentas e os componentes do sistema de transmissão. A seleção adequada da prensa, a construção da estrutura rígida e os sistemas adequados de amortecimento de choque ajudam a reduzir a vibração, o desgaste do equipamento e os custos de manutenção.
As prensas de estampagem de 200 toneladas são adequadas para operações médias de estampagem, puncionamento, perfuração e conformação superficial. As aplicações comuns incluem suportes automotivos, gabinetes elétricos, componentes de eletrodomésticos e peças de chapa metálica em geral. Eles oferecem um equilíbrio prático entre capacidade de conformação, tamanho da máquina e eficiência de produção para muitos fabricantes industriais.
As prensas de 200 toneladas normalmente acomodam matrizes de pequeno a médio porte, dependendo das dimensões da base e do design da estrutura. Matrizes progressivas grandes ou carregamento irregular podem exceder a capacidade permitida da máquina e causar deflexão da corrediça ou desalinhamento da ferramenta. Os engenheiros devem verificar o tamanho da base, as dimensões do aríete, a folga da matriz e os limites de carga descentralizados antes de selecionar o equipamento.
Prensas mecânicas de 200 toneladas podem oferecer cursos por minuto (SPM) relativamente altos, tornando-as adequadas para operações de estampagem repetitivas e de alto volume. Alimentadores automatizados e endireitadores de material ajudam a maximizar a produtividade. No entanto, a velocidade real de produção depende do projeto da prensa, do comprimento do curso, da complexidade do ferramental e dos requisitos de conformação, e não apenas da tonelagem.
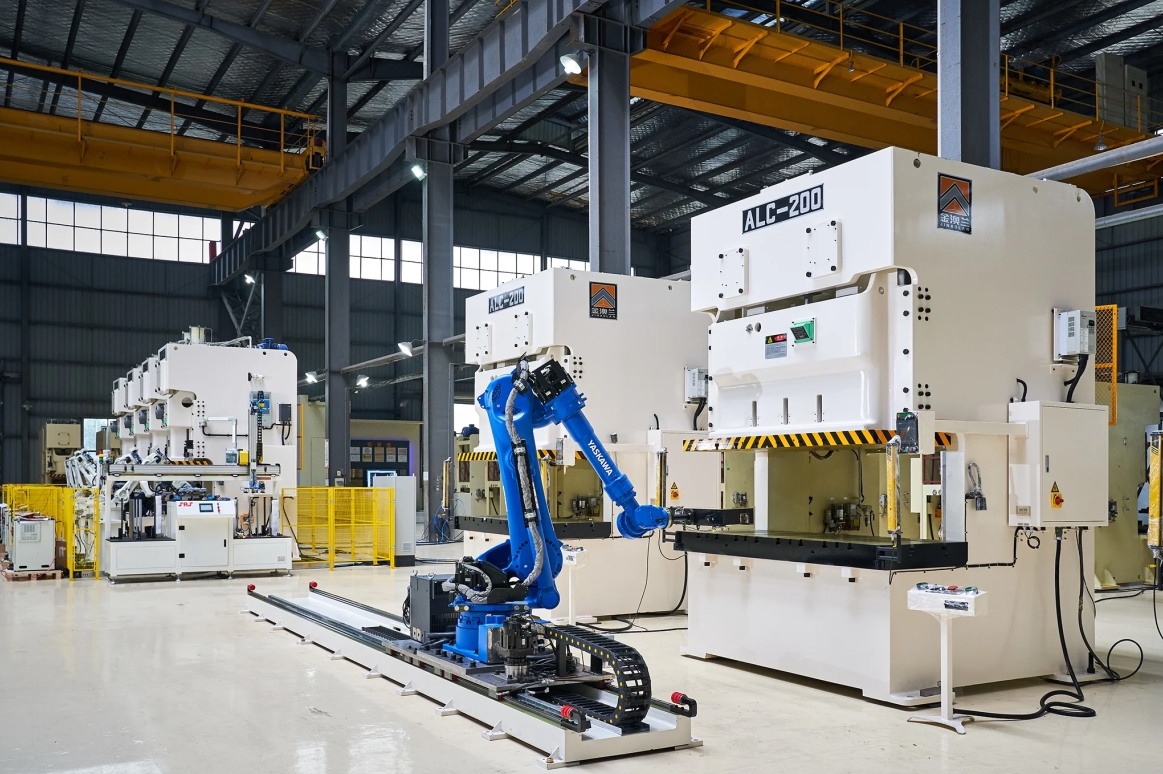
A atualização de uma prensa de 200 toneladas para uma de 400 toneladas é adequada quando a produção envolve materiais mais espessos, aço de alta resistência ou matrizes progressivas complexas. Uma prensa de 400 toneladas oferece maior capacidade de conformação para operações simultâneas de corte, perfuração e dobra. A atualização deve ser baseada nos requisitos de tonelagem calculada, nas dimensões da matriz e nas demandas de produção.
Prensas de 400 toneladas com estruturas rígidas e sistemas avançados de guia de deslizamento podem gerenciar melhor as cargas irregulares geradas pelas matrizes progressivas. A distribuição adequada da carga ajuda a reduzir a deflexão do aríete, o desalinhamento das ferramentas e o desgaste prematuro da matriz. Os engenheiros devem verificar a capacidade de carga descentralizada permitida da máquina para manter a precisão da estampagem e a confiabilidade do equipamento.
As estruturas de prensa de lado reto oferecem alta rigidez estrutural e melhor controle de deflexão para estampagem pesada. Os montantes reforçados, os tirantes pré-carregados e as guias deslizantes de precisão ajudam a manter o paralelismo entre o aríete e a base sob carga. Esta estabilidade melhora a precisão dimensional, reduz a formação de rebarbas e prolonga a vida útil do ferramental.
Prensas de estampagem de 600 toneladas são comumente usadas para grandes componentes automotivos, peças de eletrodomésticos pesados e operações complexas de conformação de metal. Sua alta capacidade de tonelagem suporta aplicações exigentes que envolvem materiais espessos, matrizes grandes e estampagem profunda. O controle adequado da força ajuda a manter o fluxo do material e a reduzir defeitos de conformação.
O comprimento do curso, a altura de fechamento e o espaço da matriz são essenciais ao selecionar uma prensa de 600 toneladas. Componentes grandes ou repuxados exigem deslocamento suficiente do aríete, folga para ferramentas e espaço para remoção de peças. Os engenheiros devem verificar as dimensões da matriz, a faixa de ajuste do deslizamento e a folga de automação para garantir uma produção eficiente e uma operação segura.
Prensas de 600 toneladas exigem um equilíbrio cuidadoso entre capacidade de conformação, velocidade de curso e consumo de energia. As prensas mecânicas oferecem operação repetitiva eficiente, enquanto os sistemas servoacionados fornecem perfis de movimento ajustáveis para melhor controle de conformação. A otimização da velocidade do aríete e o manuseio automatizado de materiais podem melhorar o rendimento da produção e reduzir o consumo desnecessário de energia.

As prensas mecânicas proporcionam altas velocidades de produção e geralmente são adequadas para estampagem, puncionamento e conformação superficial. As prensas hidráulicas fornecem força controlável durante todo o curso, tornando-as adequadas para estampagem profunda e conformação complexa. A seleção do sistema de atuação correto depende da profundidade de formação, dos requisitos de velocidade e do volume de produção.
As dimensões da base da prensa e do aríete devem acomodar a pegada do ferramental e fornecer suporte de carga adequado. A correspondência incorreta da matriz pode causar distribuição desigual de força, deformação do ferramental e qualidade inconsistente da peça. Os engenheiros devem verificar as dimensões do suporte, o tamanho do deslizamento, os arranjos de fixação e a folga da matriz antes de comprar o equipamento.
Capacidade de imprensa | Tipo de quadro típico | Aplicações adequadas | Velocidade de produção |
|---|---|---|---|
200 toneladas | Estrutura C / Lado Reto | Blanking, formação superficial | Geralmente mais alto |
400 toneladas | Lado reto | Matrizes progressivas, formação média | Médio |
600 toneladas | Lado Reto Pesado / Hidráulico | Desenho profundo, painéis grandes | Geralmente mais baixo |
A velocidade real do curso e a capacidade de conformação dependem do projeto da prensa, da tecnologia de acionamento, das ferramentas e das condições operacionais.
O comprimento do curso determina a distância de deslocamento do aríete, enquanto a altura de fechamento define o espaço disponível para ferramentas na parte inferior do curso sob condições de ajuste especificadas. Ambos os parâmetros devem corresponder à altura da matriz, profundidade de conformação e requisitos de remoção de peças. A folga adequada evita a interferência das ferramentas e suporta operações de estampagem eficientes.
As prensas de estampagem modernas usam controladores PLC, interfaces IHM e sistemas de monitoramento para melhorar a precisão e a eficiência operacionais. Recursos como controle de movimento programável em drives compatíveis, armazenamento de receitas, monitoramento de tonelagem e diagnóstico de falhas ajudam a reduzir o tempo de configuração, evitar sobrecargas e manter uma qualidade de produção consistente.
Mapeie as maiores dimensões da matriz e calcule a capacidade de carga descentralizada necessária antes de selecionar um tamanho de base.
Instale monitores de tonelagem em seus equipamentos existentes para capturar dados de força de base para suas execuções de produção atuais.
Contrate um engenheiro estrutural para perfurar o piso de sua instalação e verificar a profundidade do concreto para instalação de máquinas pesadas.
Solicite relatórios de análise de elementos finitos (FEA) ao fabricante da prensa para verificar as tolerâncias de deflexão da estrutura sob carga máxima.
R: O subdimensionamento de uma prensa causa graves falhas mecânicas. O motor irá parar e a embreagem irá escorregar sob carga. Ocorre deflexão excessiva da estrutura, o que desalinha o punção e a matriz. Isso leva ao rápido desgaste da ferramenta, peças com rebarbas e eventual rachadura catastrófica da estrutura ou destruição da matriz.
R: Você calcula a tonelagem da linha de base usando uma fórmula padrão: Tonelagem = (Comprimento de corte × Espessura do material × Resistência ao cisalhamento do material) / 2.000. Sempre adicione uma margem de segurança de 20% a 30% a esta linha de base para levar em conta o desgaste da ferramenta, a variação do material e a longevidade da máquina.
R: Isso só é possível para peças muito pequenas e de espessura fina. A estampagem profunda normalmente requer tonelagem total durante todo o curso, o que favorece as prensas hidráulicas. Muitas vezes excede a capacidade de comprimento de curso das prensas mecânicas padrão de 200 toneladas. A conformação profunda geralmente leva os requisitos para máquinas de 400 ou mais de 500 toneladas.
R: A deflexão excessiva faz com que o punção e a matriz fiquem desalinhados durante o golpe. Esse desalinhamento leva ao desgaste rápido da ferramenta, peças de baixa qualidade e eventual falha da matriz. Estruturas de maior tonelagem resistem melhor à deflexão, mantêm o paralelismo e fornecem controle de pressão consistente em todas as ferramentas.
R: Essas máquinas enormes não podem ser instaladas em pisos de fábrica padrão de 6 polegadas. Eles exigem fundações e poços de concreto isolados e projetados. Essas fundações especializadas absorvem choques operacionais, evitam a transferência de vibrações e suportam com segurança o imenso peso estático da máquina e de suas ferramentas.
R: Se a carga não estiver centralizada sob o aríete, a prensa não poderá entregar com segurança sua tonelagem nominal máxima. O carregamento descentralizado, comum em matrizes progressivas, faz com que a corrediça tombe. Isso corre o risco de desgaste severo da chaveta, danos à estrutura e desalinhamento das ferramentas se a prensa não tiver rigidez adequada.


